Bu hesaplayıcı ne işe yarar?
Bu hesaplayıcı, tek V ağızlı hazırlıkla yapılan çevresel boru alın kaynaklarında ne kadar ek metale (elektrot, kaynak teli veya çubuk) ihtiyaç duyacağınızı tahmin eder. Ağız geometrisini bir kesit alanına çevirir, bu alanı boru çevresi boyunca döndürerek hacmi bulur, hacmi metalin yoğunluğuyla ağırlığa dönüştürür ve en sonunda yığma verimini hesaba katar; böylece gerçekte satın almanız gereken sarf malzeme miktarını görürsünüz.
Nasıl kullanılır?
Boru dış çapını ve et kalınlığını milimetre cinsinden girin; ardından ağız açısını (toplam açı), kök aralığını, kök yüzünü (alın payı) ve kaynak taç yüksekliğini yazın. Aynı özellikteki kaynak sayısını ve kullandığınız yöntemin yığma verimini girin (örtülü elektrotta yaklaşık %60–65, masif MIG/MAG telinde %90–95, TIG çubuğunda yaklaşık %100). Varsayılan 7,85 g/cm³ yoğunluk karbon çeliği için uygundur; paslanmaz çelikte yaklaşık 8,0 kullanın.
Formül nasıl çalışır?
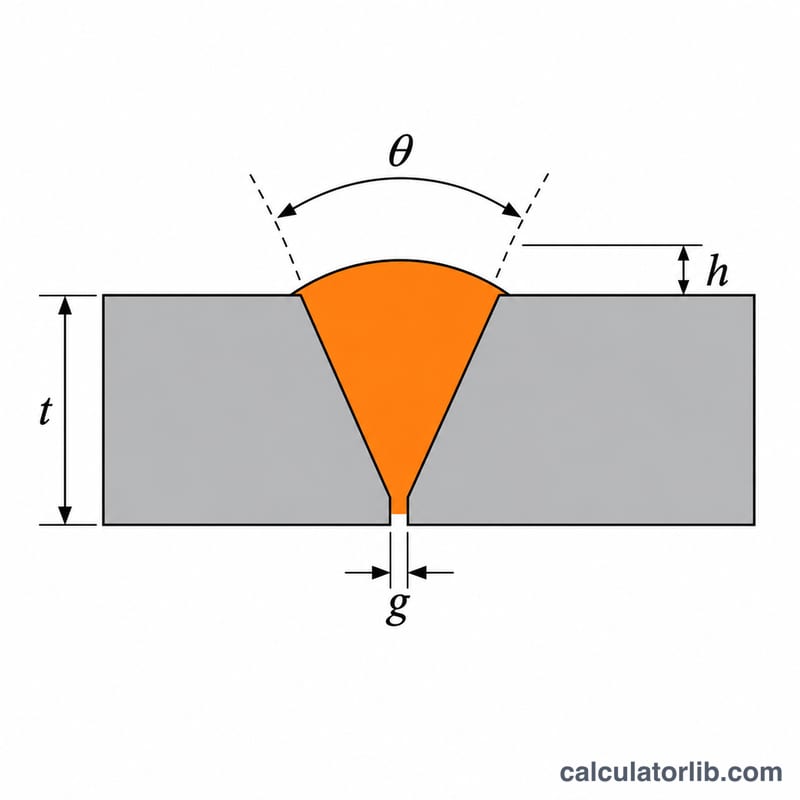
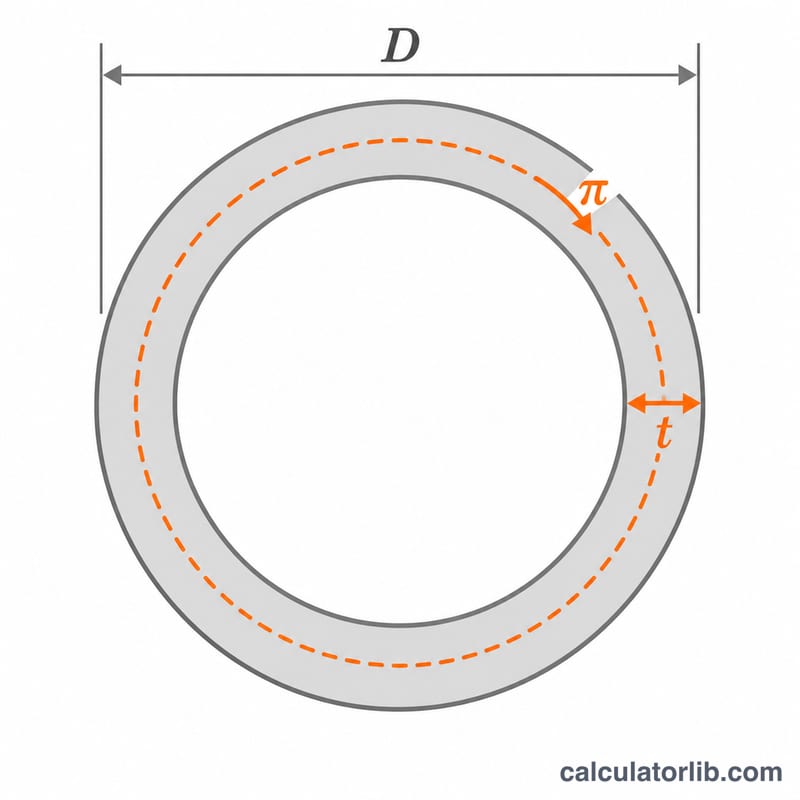
Ağız alanı, kök aralığını temsil eden bir dikdörtgen ile V kısmını oluşturan bir üçgenin toplamıdır; üstte ise parabolik bir kaynak tacı bulunur. Kaynak, borunun ortalama çapı üzerinde ilerlediği için uzunluğu \(\pi (D - t)\) olur.
$$A = g\,t + (t-c)^2 \tan\frac{\theta}{2} + \frac{2}{3}\,h\,W_{top}$$Burada \(g\) kök aralığı, \(t\) et kalınlığı, \(c\) kök yüzü, \(\theta\) ağız açısı, \(h\) taç yüksekliği ve \(W_{top} = g + 2(t-c)\tan(\theta/2)\) ağzın üst genişliğidir. Ek metal ağırlığı şöyle bulunur:
$$W = \frac{A \times \pi (D - t) \times \rho \times N}{10^{6} \times \eta}$$Burada \(\rho\) g/cm³ cinsinden yoğunluk, \(N\) kaynak sayısı ve \(\eta\) ondalık oran olarak verimdir.
Çözümlü örnek
Dış çapı 100 mm, et kalınlığı 10 mm olan bir boru; 60° ağız açısı, 2 mm kök aralığı, 2 mm kök yüzü, 2 mm taç yüksekliği, tek kaynak, %100 verim, karbon çeliği.
$$A = 2\times 10 + 8^2 \times 0.5774 + \tfrac{2}{3}\times 2 \times 11.238 = 71.93\,\text{mm}^2$$$$L = \pi \times 90 = 282.74\,\text{mm}$$$$W = \frac{71.93 \times 282.74 \times 7.85}{10^{6}} = 0.1597\,\text{kg}$$%65 verimle çalışırsanız bu tek kaynak için yaklaşık 0,246 kg örtülü elektrota ihtiyacınız olur.
Sık sorulan sorular
Sıçrama ve elektrot kıçı kayıplarını da kapsıyor mu?
Yığma verimini bu kayıpları yansıtacak şekilde düşürürseniz evet. Elektrot kıçı kaybı, sıçrama ve cüruf bu yüzdenin içinde değerlendirilir.
Köşe veya manşonlu kaynaklar için kullanabilir miyim?
Hayır. Hesaplayıcı tek V ağızlı alın birleştirmeyi modeller. Diğer birleştirme tiplerinde farklı bir kesit alanı gerekir.
Taç yüksekliği neden ekleniyor?
Kaynak tacı gerçek bir metal miktarı ekler; çoğu zaman toplamın %5–15'ine ulaşır. Bu nedenle ihmal edilirse sarf malzeme tüketimi olduğundan az hesaplanır.
Ergime Verimi ve Yoğunluğun Sürece ve Malzemeye Göre Değişimi
Boru kaynağı dolgu metali hesaplayıcısı, kaynak metalinin ağırlığını tahmini olarak ne kadar elektrot veya tel satın alınması gerektiğini bulmak için bir ergime verimi \(\eta\) değerine böler. Kesit alanını çevre uzunluğu ve bir yoğunluk \(\rho\) ile çarpar. Aşağıdaki tablolar verim ve yoğunluk alanları için tipik başlangıç değerleri verir. Bunlar yalnızca genel rakamlardır. Gerçek değerler; sarf malzemesinin markasına, çapına, kaynak pozisyonuna, parametrelere, elektrot ucu kaybına, sıçramaya ve operatörün tekniğine göre değişir; mümkün olduğunda üreticinin teknik veri föyünü kontrol edin.
Sürece göre tipik ergime verimi
| Süreç | Tipik verim (%) | Başlıca kayıp kaynakları |
|---|---|---|
| SMAW (elektrod ile ark) | 55–65 | Elektrod uçları, pas kaplaması, sıçrama |
| GMAW (katı tel) | 90–95 | Sıçrama, az miktarda cüruf |
| FCAW (özlü tel) | 80–90 | Cüruf, sıçrama, duman |
| GTAW (çubuk) | 95–100 | Yalnızca çubuk uçları |
| SAW (toz altı kaynak) | 95–99 | Cüruf, erimemiş toz |
Malzemeye göre tipik yoğunluk
| Malzeme | Yoğunluk (g/cm³) |
|---|---|
| Karbonlu çelik | 7,85 |
| Paslanmaz çelik 304/316 | yaklaşık 7,9–8,0 |
| Dubleks paslanmaz çelik | yaklaşık 7,8 |
| Nikel alaşımları | yaklaşık 8,4–8,9 |
Verimi yüzde olarak girin ve yığılan dolgu metaline uyan yoğunluğu kullanın. Örneğin, 7,85 g/cm³, 0,00785 g/mm³ değerine eşittir. Ağırlığın doğru çıkması için uzunluk birimlerinizi tutarlı tutun. Sonucu bir tahmin olarak değerlendirin ve hurda, onarım ve yeniden işlem için bir pay ekleyin.