À quoi sert ce calculateur ?
Ce calculateur estime la quantité de métal d'apport (électrode enrobée, fil fourré ou fil plein, baguette) nécessaire pour réaliser des soudures circulaires bout à bout sur tubes, avec une préparation en V simple. Il transforme la géométrie du chanfrein en une section, fait « tourner » cette section autour du tube pour obtenir un volume, convertit ce volume en poids grâce à la masse volumique du métal, puis applique le rendement de dépôt afin de savoir quelle quantité de consommable acheter réellement.
Mode d'emploi
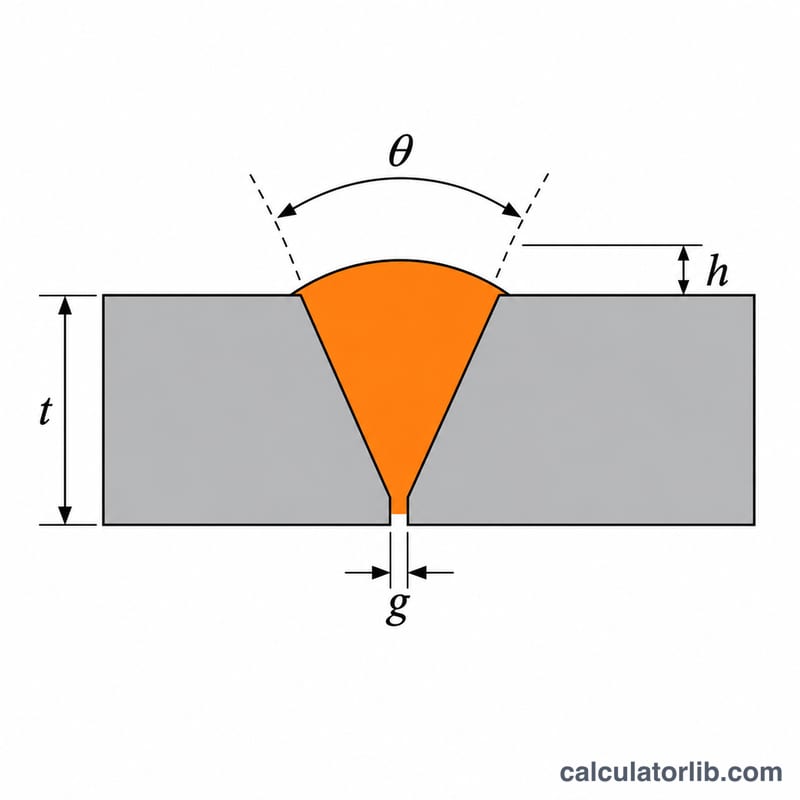
Saisissez le diamètre extérieur du tube et son épaisseur de paroi en millimètres, puis l'angle du chanfrein, l'écartement en fond de chanfrein (jeu), le talon et la hauteur de surépaisseur. Indiquez ensuite le nombre de soudures identiques et le rendement de dépôt de votre procédé (environ 60 à 65 % pour une électrode enrobée, 90 à 95 % pour un fil plein MIG/MAG, proche de 100 % pour une baguette TIG). La masse volumique par défaut de 7,85 g/cm³ convient à l'acier au carbone ; prenez environ 8,0 pour l'acier inoxydable.
La formule expliquée
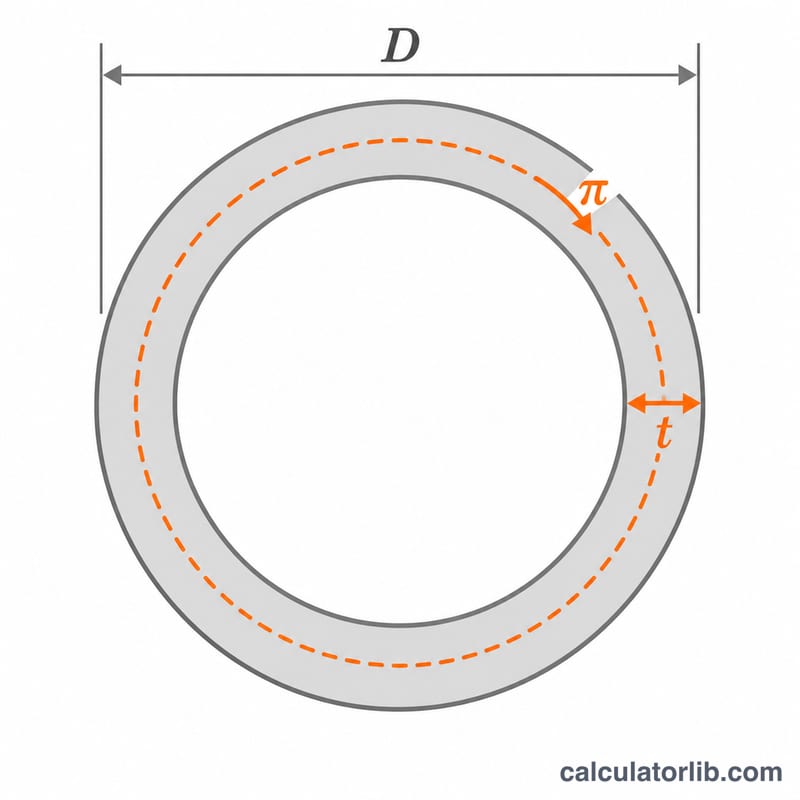
La section du chanfrein se compose d'un rectangle correspondant à l'écartement, d'un triangle pour le V, et d'un segment parabolique en surface pour la surépaisseur. La soudure étant centrée sur le diamètre moyen du tube, sa longueur vaut \(\pi (D - t)\).
$$A = g\,t + (t-c)^2 \tan\frac{\theta}{2} + \frac{2}{3}\,h\,W_{top}$$Ici, \(g\) est l'écartement, \(t\) l'épaisseur de paroi, \(c\) le talon, \(\theta\) l'angle du chanfrein, \(h\) la hauteur de surépaisseur et \(W_{top} = g + 2(t-c)\tan(\theta/2)\) la largeur du chanfrein en surface. Le poids de métal d'apport est :
$$W = \frac{A \times \pi (D - t) \times \rho \times N}{10^{6} \times \eta}$$où \(\rho\) est exprimée en g/cm³, \(N\) est le nombre de soudures et \(\eta\) le rendement exprimé sous forme de fraction.
Exemple chiffré
Tube de 100 mm de diamètre extérieur, paroi de 10 mm, chanfrein à 60°, écartement de 2 mm, talon de 2 mm, surépaisseur de 2 mm, une seule soudure, rendement de 100 %, acier au carbone.
$$A = 2\times 10 + 8^2 \times 0.5774 + \tfrac{2}{3}\times 2 \times 11.238 = 71.93\,\text{mm}^2$$$$L = \pi \times 90 = 282.74\,\text{mm}$$$$W = \frac{71.93 \times 282.74 \times 7.85}{10^{6}} = 0.1597\,\text{kg}$$Avec un rendement de 65 %, il faudrait environ 0,246 kg d'électrodes enrobées pour cette seule soudure.
Rendement de dépôt et masse volumique selon le procédé et le matériau
Le calculateur de métal d'apport pour soudure de tuyauterie divise la masse du métal déposé par un rendement de dépôt \(\eta\) pour estimer la quantité d'électrode ou de fil à acheter. Il multiplie la section transversale par la circonférence et par une masse volumique \(\rho\). Les tableaux ci-dessous donnent des valeurs de départ typiques pour les champs rendement et masse volumique. Ce ne sont que des valeurs générales. Les valeurs réelles varient selon la marque du consommable, le diamètre, la position de soudage, les paramètres, les pertes de bout d'électrode, les projections et la technique de l'opérateur. Consultez donc la fiche technique du fabricant lorsque c'est possible.
Rendement de dépôt typique selon le procédé
| Procédé | Rendement typique (%) | Principales sources de perte |
|---|---|---|
| SMAW (électrode enrobée) | 55–65 | Bouts d'électrode, enrobage, projections |
| GMAW (fil plein) | 90–95 | Projections, faibles quantités de laitier |
| FCAW (fil fourré) | 80–90 | Laitier, projections, fumées |
| GTAW (baguette) | 95–100 | Uniquement les bouts de baguette |
| SAW (arc submergé) | 95–99 | Laitier, flux non fondu |
Masse volumique typique selon le matériau
| Matériau | Masse volumique (g/cm³) |
|---|---|
| Acier au carbone | 7,85 |
| Acier inoxydable 304/316 | environ 7,9–8,0 |
| Acier inoxydable duplex | environ 7,8 |
| Alliages de nickel | environ 8,4–8,9 |
Saisissez le rendement en pourcentage et utilisez la masse volumique correspondant au métal d'apport déposé. Par exemple, 7,85 g/cm³ équivalent à 0,00785 g/mm³. Gardez des unités de longueur cohérentes pour que la masse soit correcte. Considérez le résultat comme une estimation et ajoutez une marge pour les rebuts, les réparations et les reprises.
FAQ
Les projections et les bouts d'électrode sont-ils pris en compte ?
Oui, à condition de réduire le rendement de dépôt pour en tenir compte. Les mégots (bouts d'électrode), les projections et le laitier sont tous intégrés dans ce pourcentage.
Peut-on l'utiliser pour des soudures d'angle ou des soudures à emboîtement ?
Non. Il modélise uniquement un assemblage bout à bout avec chanfrein en V simple. Les autres types d'assemblage nécessitent un calcul de section différent.
Pourquoi ajouter la surépaisseur ?
La surépaisseur de la passe de finition ajoute une vraie quantité de métal, souvent 5 à 15 % du total. L'ignorer conduit donc à sous-estimer la consommation.