這個計算機能做什麼
這個計算機可以估算單 V 型坡口環向管對接焊所需的填充金屬用量,包括焊條、焊線或焊棒。計算方式是先把坡口幾何形狀換算成截面積,再沿著管周掃出焊道體積,接著依金屬密度換算成重量,最後再依熔敷效率修正,讓你知道實際該採購多少焊材。
使用方法
請先輸入管外徑與壁厚(單位為毫米),再輸入坡口夾角、根部間隙、鈍邊(根面)與補強高度。接著填入相同焊口的數量,以及所用焊接方法的熔敷效率:手工電弧焊條約 60% 至 65%,實心 MIG 焊線約 90% 至 95%,TIG 焊棒則接近 100%。預設密度 7.85 g/cm³ 適用於碳鋼;不銹鋼請改用約 8.0。
公式說明
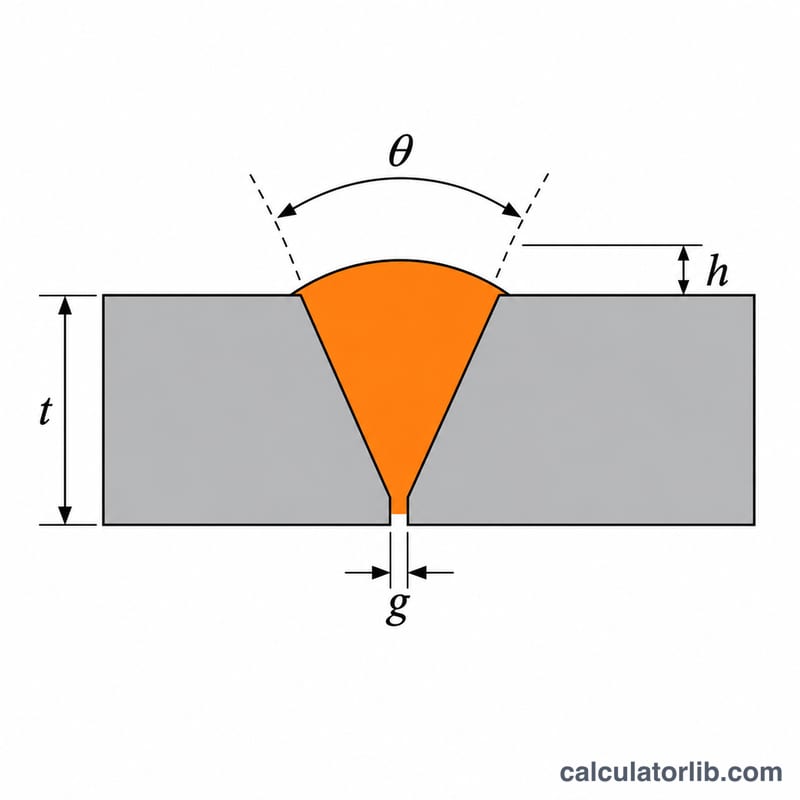
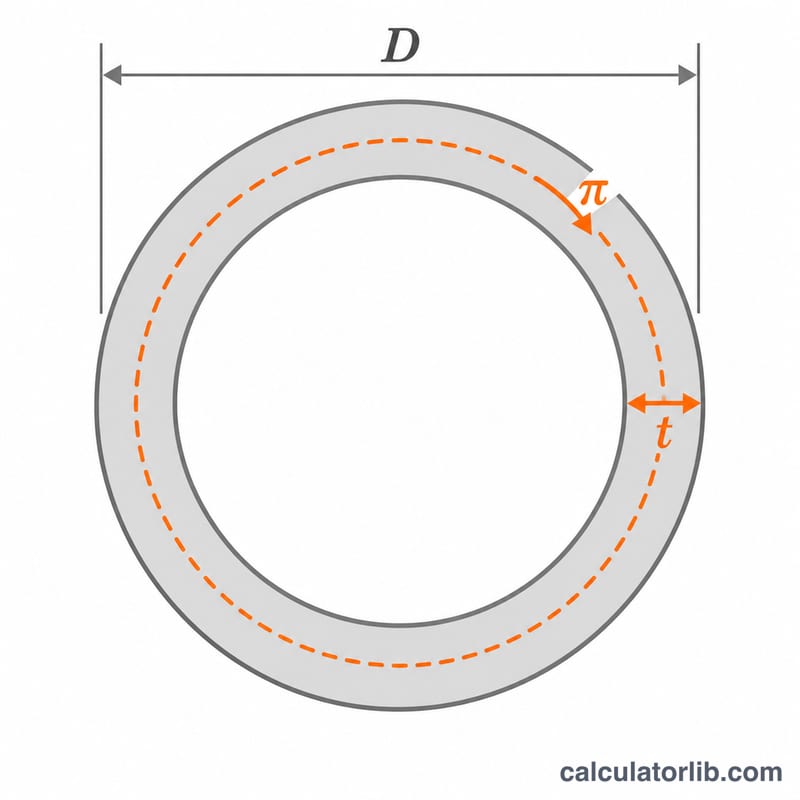
坡口截面積由三部分組成:根部間隙的矩形、V 型坡口的三角形,以及頂部的拋物線形補強層。焊縫以管子的平均直徑為中心線,因此焊縫長度為 \(\pi (D - t)\)。
$$A = g\,t + (t-c)^2 \tan\frac{\theta}{2} + \frac{2}{3}\,h\,W_{top}$$其中 \(g\) 為根部間隙,\(t\) 為壁厚,\(c\) 為鈍邊,\(\theta\) 為坡口夾角,\(h\) 為補強高度,\(W_{top} = g + 2(t-c)\tan(\theta/2)\) 為坡口頂部寬度。填充金屬重量為:
$$W = \frac{A \times \pi (D - t) \times \rho \times N}{10^{6} \times \eta}$$其中 \(\rho\) 的單位為 g/cm³,\(N\) 為焊口數量,\(\eta\) 為以小數表示的效率。
計算範例
管外徑 100 mm、壁厚 10 mm、坡口 60°、間隙 2 mm、鈍邊 2 mm、補強 2 mm,焊口 1 道,效率 100%,材質為碳鋼。
$$A = 2\times 10 + 8^2 \times 0.5774 + \tfrac{2}{3}\times 2 \times 11.238 = 71.93\,\text{mm}^2$$$$L = \pi \times 90 = 282.74\,\text{mm}$$$$W = \frac{71.93 \times 282.74 \times 7.85}{10^{6}} = 0.1597\,\text{kg}$$若以 65% 的效率計算,這一道焊口大約需要 0.246 kg 的焊條。
依製程與材料區分的熔敷效率與密度
管線焊接填料金屬計算機會將焊道金屬重量除以熔敷效率 \(\eta\),以估算必須採購多少焊條或焊絲。它也會將截面積乘以圓周長與密度 \(\rho\)。下表提供效率與密度欄位的典型起始值。這些數值僅供一般參考。實際數值會因耗材品牌、直徑、焊接位置、參數、焊條尾端損耗、飛濺以及操作者技術而異,因此可行時請查閱製造商的產品數據表。
依製程區分的典型熔敷效率
| 製程 | 典型效率 (%) | 主要損耗來源 |
|---|---|---|
| SMAW(手工電弧焊) | 55–65 | 焊條尾端、焊藥塗層、飛濺 |
| GMAW(實心焊絲) | 90–95 | 飛濺、少量熔渣 |
| FCAW(藥芯焊絲) | 80–90 | 熔渣、飛濺、煙霧 |
| GTAW(焊棒) | 95–100 | 僅焊棒尾端 |
| SAW(埋弧焊) | 95–99 | 熔渣、未熔化焊劑 |
依材料區分的典型密度
| 材料 | 密度 (g/cm³) |
|---|---|
| 碳鋼 | 7.85 |
| 304/316 不鏽鋼 | 約 7.9–8.0 |
| 雙相不鏽鋼 | 約 7.8 |
| 鎳合金 | 約 8.4–8.9 |
請以百分比輸入效率,並使用與所熔敷填料金屬相符的密度。例如,7.85 g/cm³ 即為 0.00785 g/mm³。請保持長度單位一致,以使重量計算正確。此結果應視為估算值,並為廢料、返修與重工預留餘量。
常見問題
有包含飛濺與焊條頭的損耗嗎?
只要調低熔敷效率就能涵蓋。焊條頭損耗、飛濺和熔渣,都已一併計入這個百分比。
可以用在角焊或承插焊嗎?
不行。本計算機是以單 V 型對接接頭建模,其他接頭形式需要採用不同的截面積算法。
為什麼要加入補強高度?
焊道補強層確實會增加金屬用量,通常占總量的 5% 至 15%,若忽略就會低估焊材消耗。