この計算ツールでできること
このツールは、片側V開先で加工した配管の円周突合せ溶接に必要な溶接材料(溶接棒、溶接ワイヤ、溶加棒)の量を概算します。開先形状から断面積を求め、その断面積を配管の周方向に一周させて体積を算出し、金属の密度を使って重量に換算します。さらに溶着効率で補正するため、実際に購入すべき溶接材料の量がわかります。
使い方
配管の外径と肉厚をミリメートルで入力し、続いて開先角度、ルート間隔、ルート面(ランド)、余盛高さを入力します。次に、同じ条件で溶接する箇所数と、使用する溶接法の溶着効率を入力してください。目安は、被覆アーク溶接棒で約60〜65%、ソリッドワイヤのMIG(MAG)溶接で90〜95%、TIG溶加棒でほぼ100%です。密度の初期値7.85 g/cm³は炭素鋼向けです。ステンレス鋼の場合は約8.0を入力してください。
計算式の解説
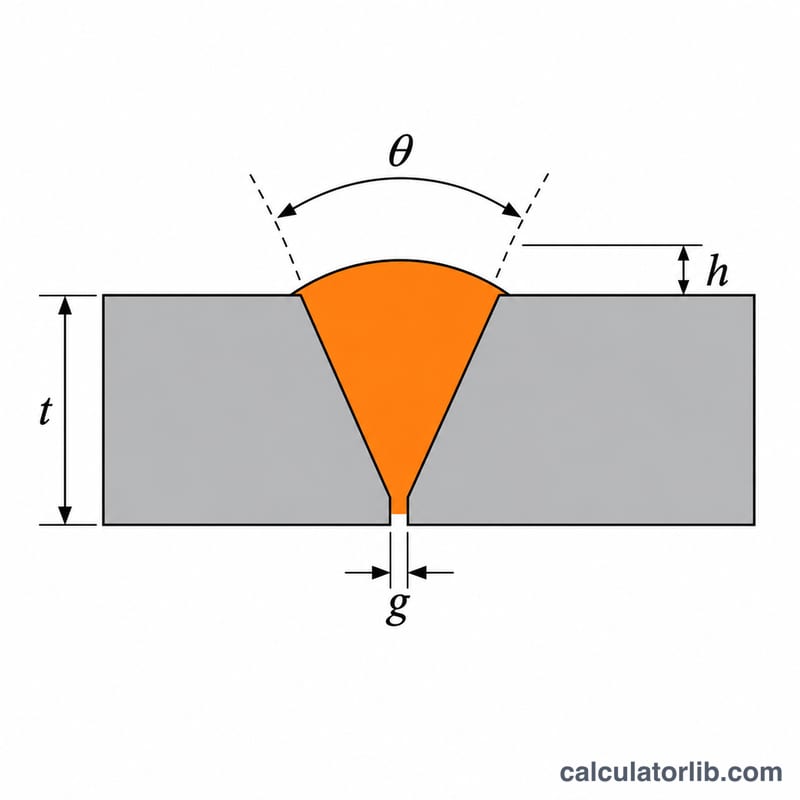
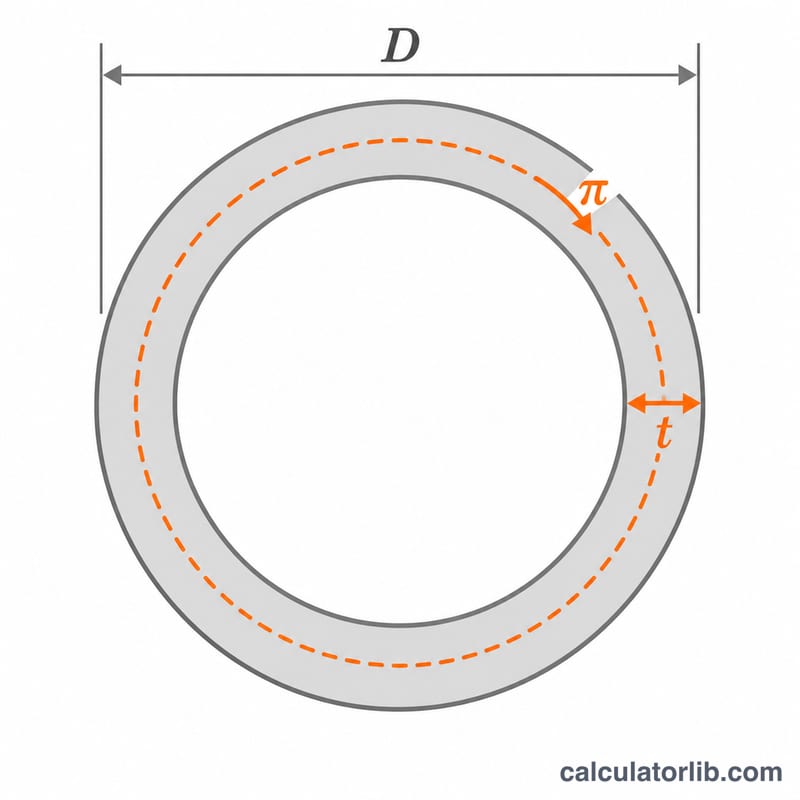
開先の断面積は、ルート間隔に相当する長方形と、V部分の三角形を合わせ、その上に放物線状の余盛を加えたものとして求めます。溶接線は配管の平均径を中心に通るため、溶接長さは \(\pi (D - t)\) となります。
$$A = g\,t + (t-c)^2 \tan\frac{\theta}{2} + \frac{2}{3}\,h\,W_{top}$$ここで \(g\) はルート間隔、\(t\) は肉厚、\(c\) はルート面、\(\theta\) は開先角度、\(h\) は余盛高さ、\(W_{top} = g + 2(t-c)\tan(\theta/2)\) は開先上端の幅です。溶接材料の重量は次の式で求めます。
$$W = \frac{A \times \pi (D - t) \times \rho \times N}{10^{6} \times \eta}$$\(\rho\) は密度(g/cm³)、\(N\) は溶接箇所数、\(\eta\) は溶着効率(小数)です。
計算例
外径100 mm、肉厚10 mm、開先角度60°、ルート間隔2 mm、ルート面2 mm、余盛2 mm、溶接1箇所、溶着効率100%、炭素鋼の場合です。
$$A = 2\times 10 + 8^2 \times 0.5774 + \tfrac{2}{3}\times 2 \times 11.238 = 71.93\,\text{mm}^2$$$$L = \pi \times 90 = 282.74\,\text{mm}$$$$W = \frac{71.93 \times 282.74 \times 7.85}{10^{6}} = 0.1597\,\text{kg}$$溶着効率を65%とすると、この1箇所の溶接に必要な被覆アーク溶接棒は約0.246 kgです。
溶着効率および材料別・工程別の密度
パイプ溶接用溶加材計算機は、溶着金属の重量を溶着効率 \(\eta\) で割って、必要な電極またはワイヤの購入量を見積もります。また、断面積に円周と密度 \(\rho\) を掛けます。以下の表は、効率と密度の入力項目について一般的な開始値の目安を示しています。これらはあくまで一般的な数値です。実際の値は、消耗品のブランド、径、溶接姿勢、溶接条件、端末部の損失、スパッタおよび作業者の技量によって変わるため、可能であればメーカーのデータシートで確認してください。
工程別の一般的な溶着効率
| 工程 | 一般的な効率 (%) | 主な損失要因 |
|---|---|---|
| SMAW(被覆アーク溶接) | 55–65 | 端末部、フラックス被覆、スパッタ |
| GMAW(ソリッドワイヤ) | 90–95 | スパッタ、わずかなスラグ |
| FCAW(フラックス入りワイヤ) | 80–90 | スラグ、スパッタ、ヒューム |
| GTAW(溶加棒) | 95–100 | 溶加棒の端末部のみ |
| SAW(サブマージアーク溶接) | 95–99 | スラグ、未溶融フラックス |
材料別の一般的な密度
| 材料 | 密度 (g/cm³) |
|---|---|
| 炭素鋼 | 7.85 |
| ステンレス鋼 304/316 | 約 7.9–8.0 |
| 二相ステンレス鋼 | 約 7.8 |
| ニッケル合金 | 約 8.4–8.9 |
効率はパーセンテージで入力し、溶着させる溶加材に合った密度を使用してください。例えば、7.85 g/cm³ は 0.00785 g/mm³ です。重量を正しく求めるため、長さの単位は統一してください。結果はあくまで見積もりとして扱い、スクラップ、補修および手直しの分の余裕を加えてください。
よくある質問
スパッタや棒の捨て長さによるロスは含まれますか?
溶着効率を下げて入力すれば反映されます。溶接棒の使い残し(捨て長さ)、スパッタ、スラグによるロスは、すべてこの割合に含めて考えます。
すみ肉溶接やソケット溶接にも使えますか?
使えません。このツールは片側V開先の突合せ溶接を前提としています。ほかの継手形状では、別の断面積の計算が必要です。
なぜ余盛を加えるのですか?
余盛は実際に金属を追加するもので、全体の5〜15%を占めることも少なくありません。無視すると必要量を少なく見積もってしまいます。