Qué hace esta calculadora
Esta calculadora estima cuánto metal de aportación (electrodo, alambre o varilla) necesitas para soldar uniones circunferenciales a tope en tubería con preparación en V simple. Convierte la geometría del bisel en un área de sección transversal, la barre alrededor del tubo para obtener un volumen, pasa ese volumen a peso con la densidad del metal y, por último, aplica el rendimiento de deposición para que sepas cuánto consumible debes comprar realmente.
Cómo usarla
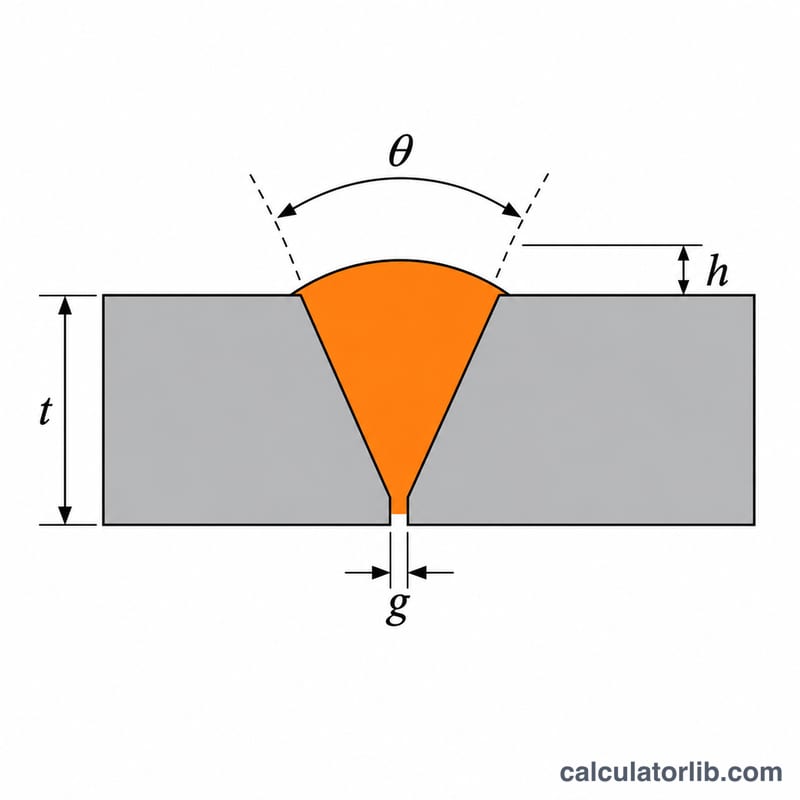
Introduce el diámetro exterior y el espesor de pared del tubo en milímetros; después, el ángulo incluido del bisel, la separación de raíz, el talón (cara de raíz) y la altura del refuerzo. Indica también el número de soldaduras idénticas y el rendimiento de deposición de tu proceso (en torno al 60-65 % en electrodo revestido, 90-95 % en hilo macizo MIG y casi el 100 % en varilla TIG). La densidad por defecto, 7,85 g/cm³, corresponde al acero al carbono; para acero inoxidable usa aproximadamente 8,0.
La fórmula explicada
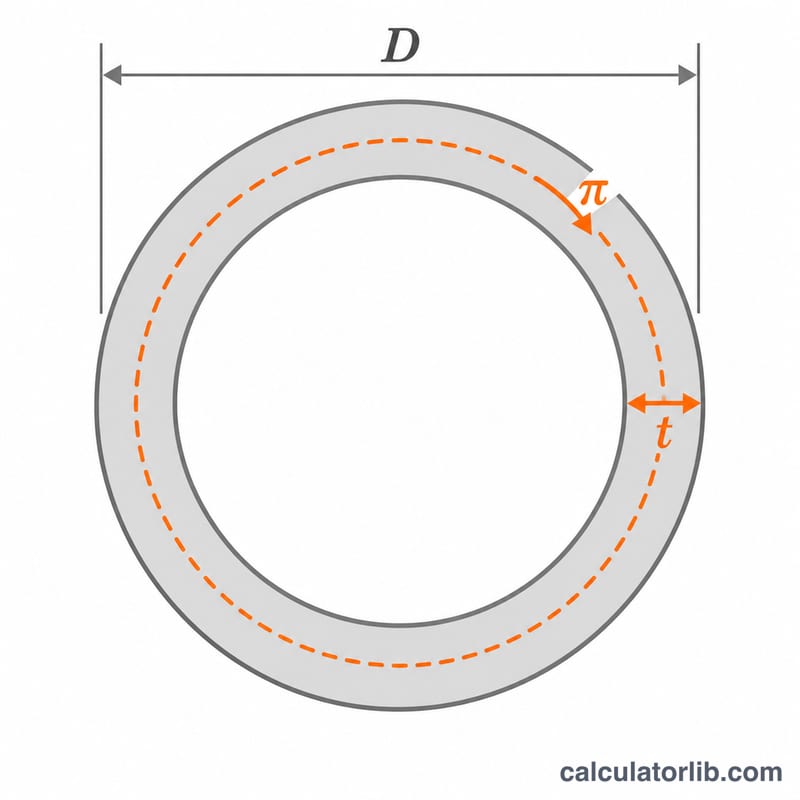
El área del bisel se compone de un rectángulo para la separación de raíz, un triángulo para la V y un casquete parabólico encima. La soldadura se centra en el diámetro medio del tubo, de modo que su longitud es \(\pi (D - t)\).
$$A = g\,t + (t-c)^2 \tan\frac{\theta}{2} + \frac{2}{3}\,h\,W_{top}$$Donde \(g\) es la separación de raíz, \(t\) el espesor de pared, \(c\) el talón, \(\theta\) el ángulo incluido, \(h\) la altura del refuerzo y \(W_{top} = g + 2(t-c)\tan(\theta/2)\) el ancho superior del bisel. El peso de aportación es:
$$W = \frac{A \times \pi (D - t) \times \rho \times N}{10^{6} \times \eta}$$con \(\rho\) en g/cm³, \(N\) el número de soldaduras y \(\eta\) el rendimiento expresado como fracción.
Ejemplo resuelto
Tubo de 100 mm de diámetro exterior, 10 mm de pared, bisel de 60°, separación de 2 mm, talón de 2 mm, refuerzo de 2 mm, una soldadura, rendimiento del 100 % y acero al carbono.
$$A = 2\times 10 + 8^2 \times 0.5774 + \tfrac{2}{3}\times 2 \times 11.238 = 71.93\,\text{mm}^2$$$$L = \pi \times 90 = 282.74\,\text{mm}$$$$W = \frac{71.93 \times 282.74 \times 7.85}{10^{6}} = 0.1597\,\text{kg}$$Con un rendimiento del 65 % necesitarías unos 0,246 kg de electrodo revestido para esta única soldadura.
Eficiencia de deposición y densidad por proceso y material
La calculadora de metal de aporte para soldadura de tuberías divide el peso del metal de soldadura entre una eficiencia de deposición \(\eta\) para estimar cuánto electrodo o alambre hay que comprar. Multiplica el área de la sección transversal por la circunferencia y por una densidad \(\rho\). Las tablas siguientes ofrecen valores iniciales típicos para los campos de eficiencia y densidad. Son solo cifras generales. Los valores reales varían según la marca y el diámetro del consumible, la posición de soldadura, los parámetros, la pérdida por colillas, las salpicaduras y la técnica del operario, así que consulte la hoja de datos del fabricante cuando sea posible.
Eficiencia de deposición típica por proceso
| Proceso | Eficiencia típica (%) | Principales fuentes de pérdida |
|---|---|---|
| SMAW (electrodo revestido) | 55–65 | Colillas, revestimiento de fundente, salpicaduras |
| GMAW (alambre macizo) | 90–95 | Salpicaduras, pequeñas cantidades de escoria |
| FCAW (alambre tubular) | 80–90 | Escoria, salpicaduras, humo |
| GTAW (varilla) | 95–100 | Solo colillas de varilla |
| SAW (arco sumergido) | 95–99 | Escoria, fundente no fundido |
Densidad típica por material
| Material | Densidad (g/cm³) |
|---|---|
| Acero al carbono | 7.85 |
| Acero inoxidable 304/316 | alrededor de 7.9–8.0 |
| Acero inoxidable dúplex | alrededor de 7.8 |
| Aleaciones de níquel | alrededor de 8.4–8.9 |
Introduzca la eficiencia como porcentaje y use la densidad que corresponda al metal de aporte depositado. Por ejemplo, 7.85 g/cm³ equivalen a 0.00785 g/mm³. Mantenga coherentes las unidades de longitud para que el peso se calcule correctamente. Trate el resultado como una estimación y añada un margen para chatarra, reparaciones y retrabajos.
Preguntas frecuentes
¿Incluye las pérdidas por salpicaduras y colillas?
Sí, siempre que reduzcas el rendimiento de deposición para reflejarlas. Las colillas, las salpicaduras y la escoria quedan incluidas en ese porcentaje.
¿Sirve para soldaduras en ángulo o con enchufe (socket)?
No. Modela una unión a tope con bisel en V simple. Otras geometrías de unión requieren calcular un área de sección distinta.
¿Por qué se añade el refuerzo?
El refuerzo de la pasada de acabado aporta metal real, a menudo entre un 5 y un 15 % del total, así que ignorarlo hace que subestimes el consumo.