Công cụ này làm gì?
Công cụ này giúp bạn ước tính lượng kim loại đắp (que hàn, dây hàn hoặc que TIG) cần dùng để hàn các mối hàn giáp mép chu vi ống với kiểu vát một bên chữ V. Máy tính chuyển hình học rãnh hàn thành diện tích mặt cắt ngang, quay diện tích đó quanh ống để ra thể tích, đổi thể tích sang khối lượng theo khối lượng riêng của kim loại, rồi hiệu chỉnh theo hiệu suất đắp để bạn biết thực tế cần mua bao nhiêu vật tư hàn.
Cách sử dụng
Nhập đường kính ngoài và chiều dày thành ống (đơn vị mm), sau đó nhập góc vát toàn phần, khe hở chân, độ dày mặt chân (mỏ hàn chân) và chiều cao phần gia cường. Tiếp theo nhập số mối hàn giống nhau và hiệu suất đắp của phương pháp hàn bạn dùng (khoảng 60–65% với que hàn hồ quang tay, 90–95% với dây MIG đặc, gần 100% với que TIG). Khối lượng riêng mặc định 7,85 g/cm³ phù hợp với thép carbon; với thép không gỉ hãy dùng khoảng 8,0.
Giải thích công thức
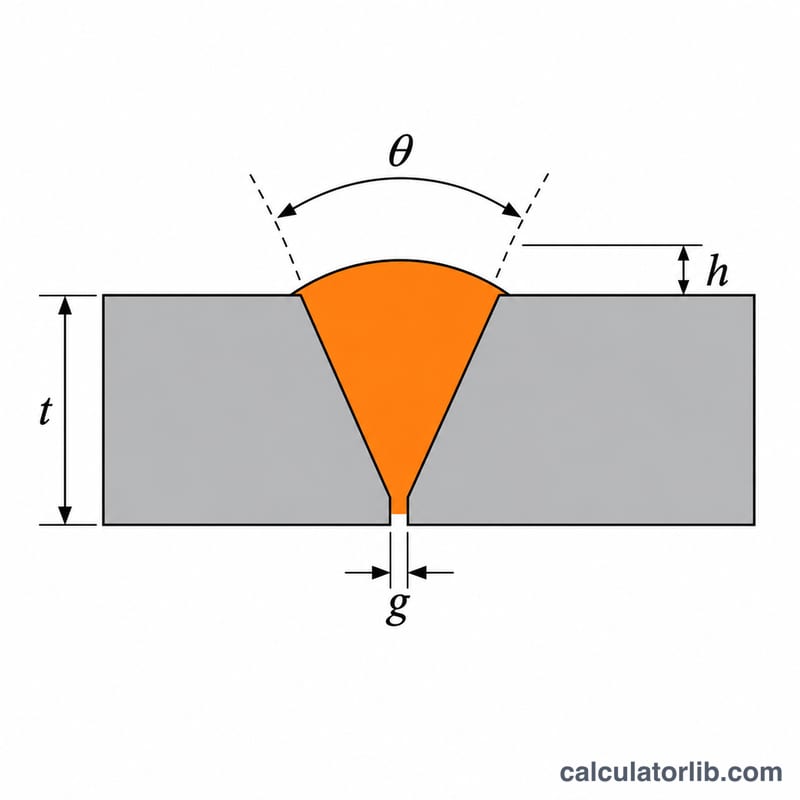
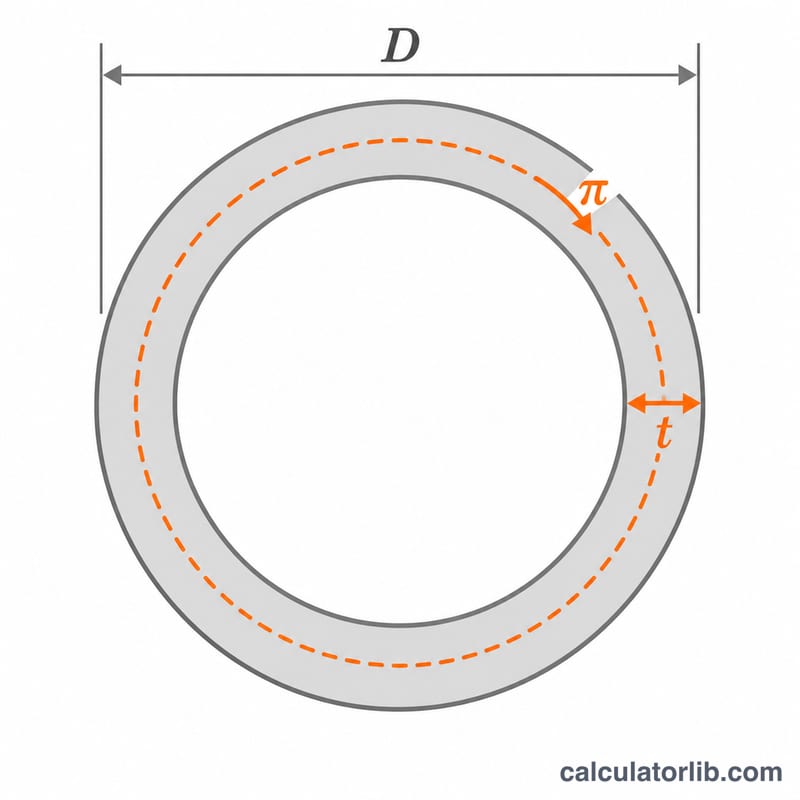
Diện tích rãnh hàn gồm một hình chữ nhật cho khe hở chân, một hình tam giác cho rãnh chữ V và một phần gia cường dạng parabol ở trên cùng. Mối hàn nằm trên đường kính trung bình của ống nên chiều dài mối hàn là \(\pi (D - t)\).
$$A = g\,t + (t-c)^2 \tan\frac{\theta}{2} + \frac{2}{3}\,h\,W_{top}$$Trong đó \(g\) là khe hở chân, \(t\) là chiều dày thành ống, \(c\) là mặt chân, \(\theta\) là góc vát toàn phần, \(h\) là chiều cao gia cường và \(W_{top} = g + 2(t-c)\tan(\theta/2)\) là bề rộng đỉnh rãnh hàn. Khối lượng kim loại đắp được tính như sau:
$$W = \frac{A \times \pi (D - t) \times \rho \times N}{10^{6} \times \eta}$$với \(\rho\) tính bằng g/cm³, \(N\) là số mối hàn và \(\eta\) là hiệu suất đắp dưới dạng phân số.
Ví dụ minh họa
Ống đường kính ngoài 100 mm, thành dày 10 mm, góc vát 60°, khe hở 2 mm, mặt chân 2 mm, gia cường 2 mm, một mối hàn, hiệu suất 100%, thép carbon.
$$A = 2\times 10 + 8^2 \times 0.5774 + \tfrac{2}{3}\times 2 \times 11.238 = 71.93\,\text{mm}^2$$$$L = \pi \times 90 = 282.74\,\text{mm}$$$$W = \frac{71.93 \times 282.74 \times 7.85}{10^{6}} = 0.1597\,\text{kg}$$Với hiệu suất 65%, bạn cần khoảng 0,246 kg que hàn cho riêng một mối hàn này.
Hiệu suất lắng đọng và khối lượng riêng theo quy trình và vật liệu
Máy tính kim loại hàn ống chia khối lượng kim loại mối hàn cho hiệu suất lắng đọng \(\eta\) để ước tính lượng que hàn hoặc dây hàn cần mua. Máy nhân diện tích mặt cắt ngang với chu vi và khối lượng riêng \(\rho\). Các bảng dưới đây đưa ra giá trị khởi đầu thông thường cho các trường hiệu suất và khối lượng riêng. Đây chỉ là số liệu chung. Giá trị thực tế thay đổi theo thương hiệu vật tư tiêu hao, đường kính, vị trí hàn, thông số, tổn thất do đầu que, văng bắn và kỹ thuật của thợ hàn, vì vậy hãy kiểm tra phiếu dữ liệu của nhà sản xuất khi có thể.
Hiệu suất lắng đọng điển hình theo quy trình
| Quy trình | Hiệu suất điển hình (%) | Nguyên nhân tổn thất chính |
|---|---|---|
| SMAW (que hàn) | 55–65 | Đầu que, lớp thuốc bọc, văng bắn |
| GMAW (dây đặc) | 90–95 | Văng bắn, một lượng nhỏ xỉ |
| FCAW (dây lõi thuốc) | 80–90 | Xỉ, văng bắn, khói |
| GTAW (que phụ) | 95–100 | Chỉ do đầu que phụ |
| SAW | 95–99 | Xỉ, thuốc hàn không nóng chảy |
Khối lượng riêng điển hình theo vật liệu
| Vật liệu | Khối lượng riêng (g/cm³) |
|---|---|
| Thép carbon | 7.85 |
| Thép không gỉ 304/316 | khoảng 7.9–8.0 |
| Thép không gỉ song pha | khoảng 7.8 |
| Hợp kim niken | khoảng 8.4–8.9 |
Nhập hiệu suất dưới dạng phần trăm và dùng khối lượng riêng tương ứng với kim loại hàn được lắng đọng. Ví dụ, 7.85 g/cm³ tương đương 0.00785 g/mm³. Hãy giữ các đơn vị chiều dài nhất quán để khối lượng được tính đúng. Hãy xem kết quả là ước tính và cộng thêm phần dự phòng cho phế liệu, sửa chữa và làm lại.
Câu hỏi thường gặp
Kết quả có tính cả hao hụt do văng tóe và đầu mẩu que hàn không?
Có, nếu bạn hạ hiệu suất đắp xuống để phản ánh các hao hụt đó. Phần đầu mẩu que, kim loại văng tóe và xỉ hàn đều đã được gộp vào tỷ lệ phần trăm này.
Tôi có dùng được cho mối hàn góc hoặc mối hàn lồng (socket) không?
Không. Công cụ chỉ mô hình hóa mối hàn giáp mép vát chữ V đơn. Các dạng mối hàn khác cần một công thức diện tích mặt cắt ngang khác.
Vì sao phải tính cả phần gia cường?
Phần gia cường mặt mối hàn thực sự tốn thêm kim loại, thường chiếm 5–15% tổng lượng, nên bỏ qua sẽ khiến bạn ước tính thiếu lượng tiêu hao.