Công cụ tính chi phí hàn là gì?
Công cụ tính chi phí hàn ước tính tổng giá thành của một công việc hàn dựa trên ba khoản chi lớn nhất trong thực tế xưởng: lượng kim loại bổ sung (que hàn hoặc dây hàn) tiêu hao, thời gian nhân công bỏ ra, và khí bảo vệ cùng các vật tư tiêu hao khác. Dù bạn đang báo giá một hợp đồng gia công kết cấu, lập dự toán cho một ca sửa chữa hay so sánh các phương pháp hàn với nhau, việc bóc tách công việc thành ba thành phần này giúp bạn có một mức giá rõ ràng và bảo vệ được trước khách hàng.
Lưu ý về đơn vị tiền tệ: các ví dụ dưới đây dùng đô la Mỹ ($) theo thông lệ quốc tế. Bạn hoàn toàn có thể nhập số liệu bằng VNĐ (ví dụ giá dây hàn theo đồng/kg, đơn giá nhân công theo đồng/giờ) — công thức không đổi, miễn là mọi đơn giá dùng chung một loại tiền.
Giải thích công thức
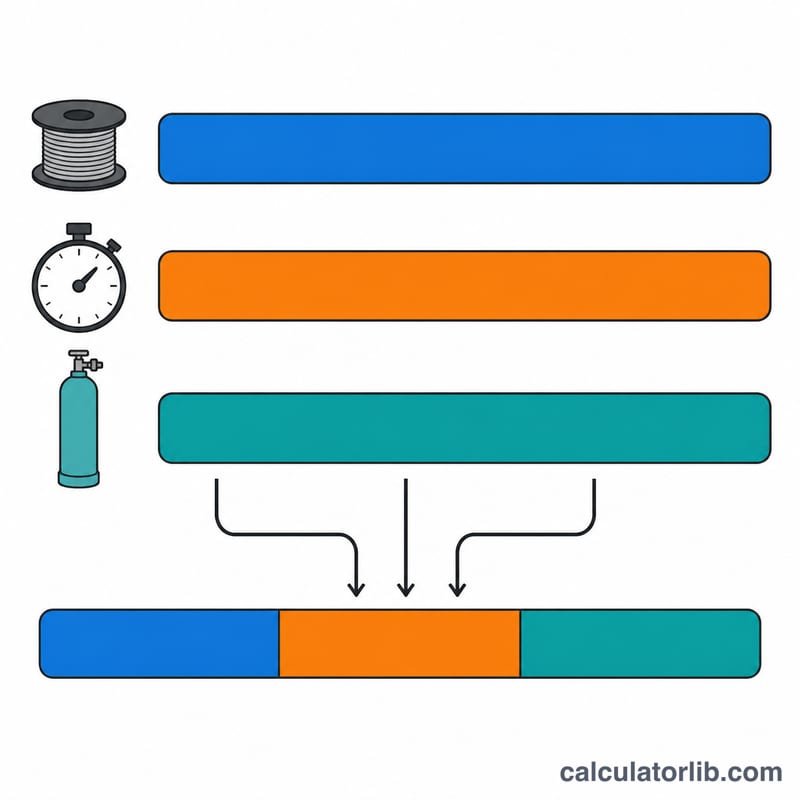
Tổng chi phí là tổng của ba tích số:
$$C_{total} = (W_f \times P_f) + (H \times R) + (V_g \times P_g)$$trong đó \(W_f\) = khối lượng que/dây hàn tính bằng kg, \(P_f\) = đơn giá que/dây hàn trên mỗi kg, \(H\) = thời gian nhân công tính bằng giờ, \(R\) = đơn giá nhân công mỗi giờ, \(V_g\) = lượng khí hoặc vật tư tiêu hao, và \(P_g\) = đơn giá mỗi đơn vị vật tư đó. Mỗi tích số là một khoản mục chi phí: vật liệu \(C_{mat} = W_f \times P_f\), nhân công \(C_{lab} = H \times R\), và khí \(C_{gas} = V_g \times P_g\).
Cách sử dụng
Nhập khối lượng que/dây hàn ước tính cùng đơn giá của nó, số giờ công thực tế đứng máy và đơn giá nhân công của xưởng bạn, sau đó là lượng khí bảo vệ hoặc vật tư tiêu hao cùng đơn giá theo đơn vị. Công cụ sẽ trả về tổng chi phí kèm bảng bóc tách từng dòng, giúp bạn thấy ngay khoản mục nào đang chiếm tỷ trọng lớn nhất.
Ví dụ minh họa
Giả sử một công việc dùng hết 5 kg que hàn giá $8/kg, mất 3 giờ với đơn giá nhân công $45/giờ, và tiêu thụ 10 đơn vị khí giá $2.50/đơn vị:
$$C_{mat} = 5 \times \$8 = \$40$$$$C_{lab} = 3 \times \$45 = \$135$$$$C_{gas} = 10 \times \$2.50 = \$25$$$$C_{total} = \$40 + \$135 + \$25 = \$200$$Công việc này tốn $200, trong đó nhân công chiếm tỷ trọng lớn nhất.
Dữ liệu tra cứu về hàn: Hiệu suất đắp & hệ số tiêu hao
Hãy dùng các con số điển hình dưới đây để ước tính lượng kim loại đắp, quy đổi ra lượng que/dây hàn cần mua (\(W_f\)) sau khi trừ hao, và ước lượng thể tích khí bảo vệ (\(V_g\)). Các khoảng giá trị này là số liệu chung của ngành cho thép carbon và thép hợp kim thấp; với từng công việc cụ thể, luôn ưu tiên quy trình hàn (WPS) của bạn, catalogue kỹ thuật của nhà sản xuất vật tư, hoặc tiêu chuẩn áp dụng (ví dụ AWS D1.1 tại Mỹ — ở Việt Nam thường viện dẫn các tiêu chuẩn TCVN/ISO tương ứng hoặc chính AWS theo yêu cầu của chủ đầu tư).
Hiệu suất đắp theo từng phương pháp hàn
Hiệu suất đắp là khối lượng kim loại thực sự bám vào mối hàn chia cho khối lượng vật liệu hàn tiêu hao. Để tính lượng que/dây cần mua, lấy khối lượng kim loại đắp chia cho hiệu suất này: \(W_f = \dfrac{\text{kim loại đắp}}{\text{hiệu suất}}\).
| Phương pháp | Hiệu suất đắp điển hình | Hao hụt chính |
|---|---|---|
| SMAW (hàn que) | ~60–65% | Đuôi que thừa, xỉ, bắn tóe |
| GMAW (dây đặc, MIG/MAG) | ~90–95% | Bắn tóe (thấp ở chế độ ngắn mạch, cao hơn ở chế độ phun) |
| FCAW (dây lõi thuốc) | ~80–85% | Xỉ/bắn tóe; loại tự bảo vệ thường thấp hơn vài phần trăm |
| GTAW (TIG) | ~95–100% | Hao chút ít đầu que thừa, bắn tóe không đáng kể |
Lưu lượng khí bảo vệ thông dụng
Nhân lưu lượng khí với thời gian hồ quang cháy để ra thể tích khí nhập vào công cụ: \(V_g = \text{lưu lượng} \times \text{thời gian hồ quang}\). Chụp khí lớn, dòng hàn cao và môi trường nhiều gió sẽ đẩy lưu lượng lên cận trên.
| Phương pháp | Lưu lượng (CFH) | Lưu lượng (L/phút) |
|---|---|---|
| GTAW (TIG) | 15–25 | 7–12 |
| GMAW ngắn mạch | 25–35 | 12–16 |
| GMAW dịch chuyển phun | 35–50 | 16–24 |
| FCAW (có khí bảo vệ) | 35–45 | 16–21 |
Lượng kim loại đắp trên mỗi mét dài (mối hàn góc hai cạnh bằng nhau)
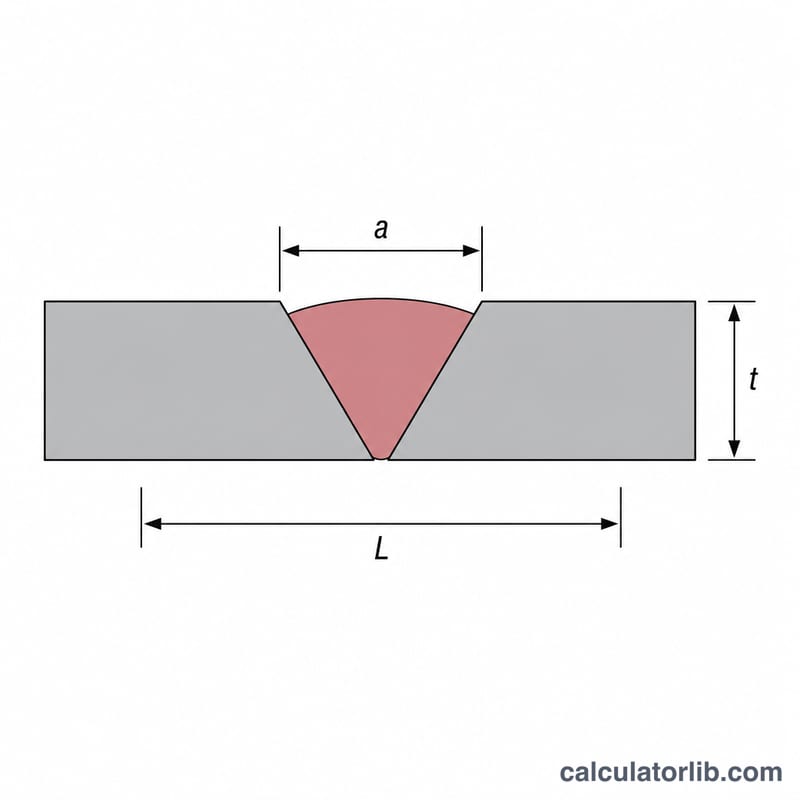
Lượng kim loại đắp lý thuyết của một mối hàn góc tam giác có hai cạnh bằng \(a\) bằng diện tích mặt cắt ngang nhân chiều dài nhân khối lượng riêng vật liệu. Với thép carbon (khối lượng riêng \(\rho \approx 7.85\) g/cm³), cạnh \(a\) tính bằng centimet, lượng đắp trên mỗi đơn vị chiều dài là:
$$\frac{a^2}{2}\times \rho$$Với cạnh 6 mm (0,6 cm): \(\dfrac{(0.6)^2}{2}\times 7.85 = 0.18 \times 7.85 \approx 1.41\) g/cm, tức khoảng 0,141 kg/m. Bảng dưới liệt kê các cỡ cạnh hàn thông dụng (chỉ là lượng đắp lý thuyết — chưa tính phần lồi/gia cường mối hàn và hao hụt khi đắp, nên bạn cần cộng thêm cả hai):
| Cạnh mối hàn góc | Kim loại đắp (kg/m) | Kim loại đắp (lb/ft) |
|---|---|---|
| 3 mm | ~0.035 | ~0.024 |
| 5 mm | ~0.098 | ~0.066 |
| 6 mm | ~0.141 | ~0.095 |
| 8 mm | ~0.251 | ~0.169 |
| 10 mm | ~0.393 | ~0.264 |
Các số liệu này áp dụng cho thép; với kim loại khác hãy quy đổi theo khối lượng riêng (thép không gỉ austenit ≈ 8,0 g/cm³, nhôm ≈ 2,7 g/cm³). Để ra lượng vật liệu hàn cần mua, nhân lượng đắp với tổng chiều dài đường hàn, cộng thêm phần gia cường, rồi chia cho hiệu suất đắp của phương pháp hàn ở bảng trên.
Kinh nghiệm lập dự toán thực tế
Công cụ này trả về chi phí hàn thuần — chỉ gồm vật liệu hàn, nhân công và khí. Để biến con số đó thành một dự toán đáng tin và một báo giá bán được, bạn cần thêm vài bước.
- Cộng trừ hao cho vật liệu hàn. Công thức dùng lượng vật liệu bạn thực sự mua, chứ không phải lượng kim loại nằm lại trong mối hàn. Hãy quy đổi kim loại đắp thành vật liệu cần mua bằng cách chia cho hiệu suất đắp, hoặc đơn giản là cộng thêm ~10–20% để bù đuôi que thừa, bắn tóe và hao hụt cuộn dây trước khi nhập \(W_f\).
- Mua khí theo lô thực tế. Khí bảo vệ được bán theo bình, nên hãy làm tròn \(V_g\) lên theo nguyên bình hoặc theo mức bán tối thiểu của nhà cung cấp, đồng thời tính cả khí xả trước, xả sau và khí thổi làm sạch đường ống — với nhiều mối hàn ngắn, khoản này cộng dồn rất đáng kể.
- Cộng chi phí quản lý và lợi nhuận lên trên \(C_{total}\). Một báo giá bán được bằng chi phí thuần cộng chi phí vận hành xưởng (mặt bằng, điện, vật tư như bép hàn, chụp khí, đá cắt/đá mài), chi phí máy móc hoặc khấu hao thiết bị, và biên lợi nhuận của bạn. Ví dụ, với \(W_f = 1.6\) kg giá $5/kg, \(H = 1.5\) giờ với $40/giờ, và \(V_g = 30\) ft³ giá $0.50/ft³:$$\text{Tổng} = (1.6 \times 5) + (1.5 \times 40) + (30 \times 0.50) = 8 + 60 + 15 = \$83$$cho ra chi phí hàn thuần là $83. Nếu cộng thêm 30% chi phí quản lý/thiết bị và 15% lợi nhuận (83 × 1,30 × 1,15), giá báo cho khách sẽ vào khoảng $124.
- So sánh các phương pháp hàn dựa trên khoản mục chiếm tỷ trọng lớn nhất. Nếu vật liệu hàn và khí chiếm phần lớn, một phương pháp có hiệu suất cao và tốn ít khí hơn (GMAW hoặc GTAW) sẽ giúp giảm chi phí vật tư; nếu nhân công (thời gian hồ quang cháy) mới là khoản lớn, hãy chọn phương pháp có tốc độ đắp cao như FCAW hoặc GMAW chế độ phun để rút ngắn giờ công. Chạy lại công cụ cho từng phương pháp để xem cách nào cho tổng chi phí thấp hơn.
Đây là thông tin tham khảo chung về lập dự toán, không phải tư vấn tài chính chuyên nghiệp. Hãy xác nhận đơn giá vật liệu hàn, khí và nhân công hiện hành với nhà cung cấp cùng người lập dự toán có chuyên môn, và đối chiếu các thông số với WPS của bạn trước khi chốt giá.
Câu hỏi thường gặp
Kết quả đã bao gồm chi phí quản lý và lợi nhuận chưa? Chưa. Công cụ chỉ ước tính chi phí trực tiếp của công việc. Bạn cần cộng thêm phần lãi, chi phí máy móc và chi phí quản lý lên trên tổng số này.
Nên dùng đơn vị nào cho khí? Đơn vị nào cũng được, miễn là nhất quán — feet khối, mét khối hay giờ sử dụng — chỉ cần đơn giá tính theo đúng đơn vị đó.
Có dùng được cho hàn cấp dây tự động không? Được. Hãy nhập khối lượng dây trong cuộn đã tiêu hao vào ô khối lượng vật liệu hàn và đơn giá theo kg của nó.