Qu'est-ce que le calculateur de coût de soudage ?
Le calculateur de coût de soudage estime le prix de revient d'un chantier en combinant les trois postes qui pèsent réellement sur la facture : le métal d'apport consommé (électrode ou fil), le temps de main-d'œuvre nécessaire et le gaz de protection ou les autres consommables. Que vous chiffriez un marché de chaudronnerie, que vous budgétiez une réparation ou que vous compariez deux procédés, décomposer le travail en trois postes donne un prix clair et défendable face au client.
La formule expliquée
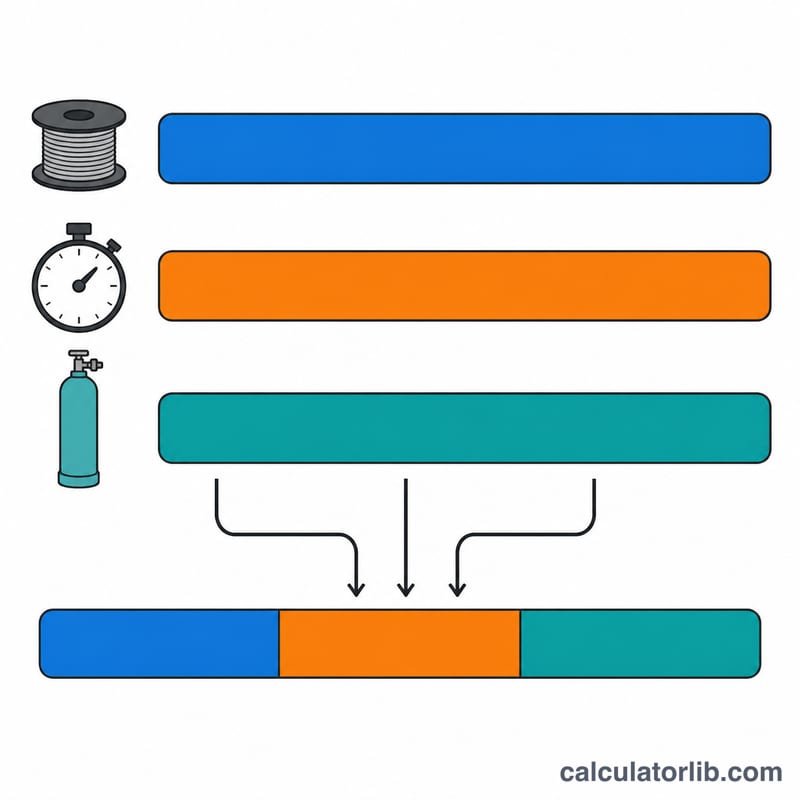
Le coût total est la somme de trois produits :
$$C_{total} = (W_f \times P_f) + (H \times R) + (V_g \times P_g)$$où \(W_f\) = masse de métal d'apport en kg, \(P_f\) = prix du métal d'apport au kg, \(H\) = temps de main-d'œuvre en heures, \(R\) = taux horaire, \(V_g\) = volume de gaz ou de consommable, et \(P_g\) = prix unitaire de ce consommable. Chaque produit correspond à un poste : matière \(C_{mat} = W_f \times P_f\), main-d'œuvre \(C_{lab} = H \times R\) et gaz \(C_{gas} = V_g \times P_g\).
Comment l'utiliser
Saisissez la masse estimée de métal d'apport et son prix, les heures de travail effectif ainsi que le taux horaire de votre atelier, puis le volume de gaz de protection ou de consommables et leur prix unitaire. Le calculateur affiche le total et un détail ligne par ligne : vous voyez immédiatement quel poste pèse le plus lourd.
Exemple chiffré
Prenons un chantier qui consomme 5 kg de métal d'apport à 8 $/kg, demande 3 heures à un taux de 45 $/heure et utilise 10 unités de gaz à 2.50 $/unité :
$$C_{mat} = 5 \times \$8 = \$40$$$$C_{lab} = 3 \times \$45 = \$135$$$$C_{gas} = 10 \times \$2.50 = \$25$$$$C_{total} = \$40 + \$135 + \$25 = \$200$$Le chantier revient à 200 $, la main-d'œuvre représentant la part la plus importante.
Données de référence en soudage : rendement de dépôt et facteurs de consommation
Ces valeurs types vous aident à estimer la masse de métal déposé, à la convertir en métal d'apport réellement acheté (\(W_f\)) une fois les pertes prises en compte, puis à évaluer le volume de gaz de protection (\(V_g\)). Les fourchettes ci-dessous sont des ordres de grandeur courants pour les aciers au carbone et faiblement alliés ; pour un chantier précis, référez-vous toujours à votre DMOS (descriptif de mode opératoire de soudage, l'équivalent du WPS anglo-saxon), à la fiche technique du fabricant de consommables ou au code applicable — par exemple l'AWS D1.1 aux États-Unis, ou la série NF EN ISO 15614 / EN ISO 3834 en France et en Europe, dont les exigences diffèrent.
Rendement de dépôt par procédé
Le rendement de dépôt est la masse de métal effectivement déposée divisée par la masse de métal d'apport consommée. Pour dimensionner l'achat, divisez la masse déposée par ce rendement : \(W_f = \dfrac{\text{métal déposé}}{\text{rendement}}\).
| Procédé | Rendement de dépôt typique | Pertes principales |
|---|---|---|
| SMAW / MMA (électrode enrobée) | ~60–65 % | Culot d'électrode, laitier, projections |
| GMAW / MIG-MAG (fil plein) | ~90–95 % | Projections (faibles en court-circuit, plus élevées en pulvérisation axiale) |
| FCAW (fil fourré) | ~80–85 % | Laitier et projections ; le fil sans gaz est souvent quelques points en dessous |
| GTAW / TIG | ~95–100 % | Faible perte de baguette, projections négligeables |
Débits de gaz de protection courants
Multipliez le débit par le temps d'arc pour obtenir le volume de gaz à saisir : \(V_g = \text{débit} \times \text{temps d'arc}\). Une buse large, une intensité élevée ou un poste exposé aux courants d'air poussent le débit vers le haut de la fourchette.
| Procédé | Débit (CFH) | Débit (L/min) |
|---|---|---|
| GTAW / TIG | 15–25 | 7–12 |
| GMAW court-circuit | 25–35 | 12–16 |
| GMAW pulvérisation axiale | 35–50 | 16–24 |
| FCAW (sous protection gazeuse) | 35–45 | 16–21 |
Métal d'apport approximatif par mètre (cordon d'angle à côtés égaux)
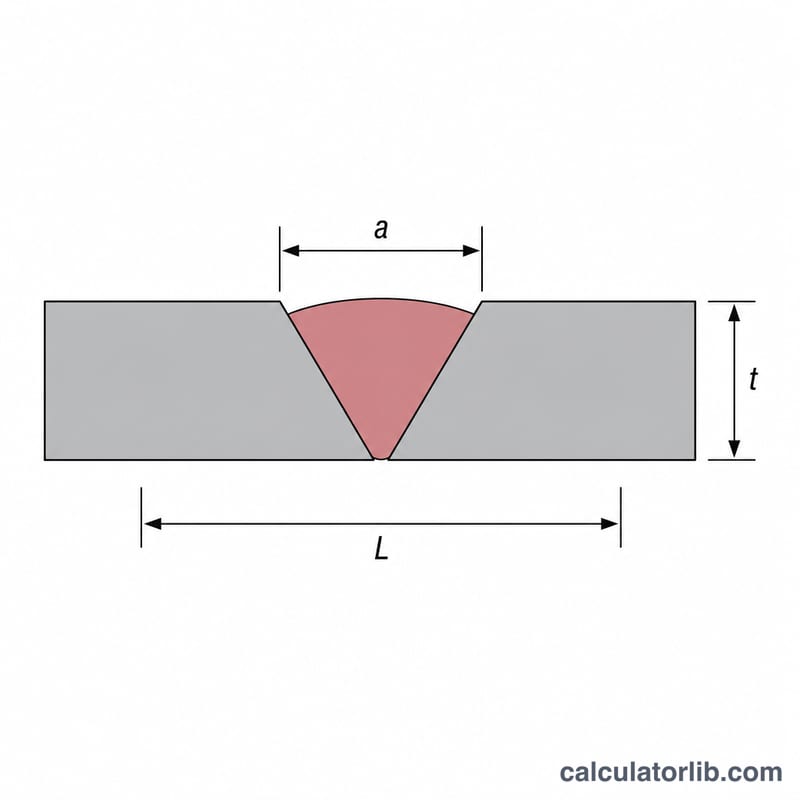
Le métal déposé théorique d'un cordon d'angle triangulaire à côtés égaux de gorge \(a\) vaut sa section multipliée par la longueur et par la masse volumique du matériau. Pour un acier au carbone (masse volumique \(\rho \approx 7.85\) g/cm³) et un côté \(a\) exprimé en centimètres, le dépôt par unité de longueur s'écrit :
$$\frac{a^2}{2}\times \rho$$Pour un côté de 6 mm (0.6 cm) : \(\dfrac{(0.6)^2}{2}\times 7.85 = 0.18 \times 7.85 \approx 1.41\) g/cm, soit environ 0.141 kg/m. Le tableau reprend les tailles de côté les plus courantes (dépôt théorique uniquement : la surépaisseur / convexité du cordon et les pertes de dépôt ne sont pas incluses, il faut donc ajouter les deux) :
| Côté du cordon d'angle | Métal déposé (kg/m) | Métal déposé (lb/ft) |
|---|---|---|
| 3 mm | ~0.035 | ~0.024 |
| 5 mm | ~0.098 | ~0.066 |
| 6 mm | ~0.141 | ~0.095 |
| 8 mm | ~0.251 | ~0.169 |
| 10 mm | ~0.393 | ~0.264 |
Ces chiffres valent pour l'acier ; pour un autre métal, appliquez le rapport des masses volumiques (acier inoxydable austénitique ≈ 8.0 g/cm³, aluminium ≈ 2.7 g/cm³). Pour connaître la quantité à commander, multipliez la masse déposée par la longueur de cordon, ajoutez la surépaisseur, puis divisez par le rendement de dépôt du procédé indiqué ci-dessus.
Conseils pratiques de chiffrage
Le calculateur donne un coût net de soudage : métal d'apport, main-d'œuvre et gaz, rien d'autre. Pour en faire une estimation fiable, puis un devis, il reste quelques étapes.
- Majorez le métal d'apport pour tenir compte des pertes réelles. La formule utilise le métal que vous achetez, pas celui qui finit dans le joint. Convertissez le métal déposé en métal acheté en divisant par le rendement de dépôt, ou ajoutez simplement 10 à 20 % pour couvrir les culots d'électrode, les projections et les chutes de bobine ou de baguette avant de saisir \(W_f\).
- Achetez le gaz par conditionnements réalistes. Le gaz de protection se vend à la bouteille : arrondissez \(V_g\) au conditionnement entier ou au pas de facturation de votre fournisseur, et n'oubliez pas le pré-gaz, le post-gaz et le gaz de purge ou de ligne — sur une série de cordons courts, cela finit par compter.
- Ajoutez frais généraux et marge par-dessus \(C_{total}\). Un devis vendable, c'est le coût net augmenté des frais généraux de l'atelier (loyer, électricité, consommables comme les tubes-contacts, buses et disques à tronçonner), du coût ou de l'amortissement des machines, et de votre marge. Exemple : avec \(W_f = 1.6\) kg à 5 $/kg, \(H = 1.5\) h à 40 $/h et \(V_g = 30\) ft³ à 0.50 $/ft³ :$$\text{Total} = (1.6 \times 5) + (1.5 \times 40) + (30 \times 0.50) = 8 + 60 + 15 = \$83$$soit un coût net de soudage de 83 $. En appliquant par exemple 30 % de frais généraux/équipement et 15 % de marge (83 × 1.30 × 1.15), le prix proposé monte à environ 124 $.
- Comparez les procédés selon le poste dominant. Si la matière et le gaz dominent, un procédé à meilleur rendement et à faible consommation de gaz (GMAW ou GTAW) réduit le coût matière ; si c'est la main-d'œuvre (le temps d'arc) qui domine, un procédé à fort taux de dépôt comme le FCAW ou le GMAW en pulvérisation axiale fait baisser les heures. Relancez le calcul pour chaque procédé afin de voir lequel abaisse réellement le total.
Il s'agit d'informations générales de chiffrage, pas d'un conseil financier professionnel. Vérifiez les prix actuels du métal d'apport, du gaz et de la main-d'œuvre auprès de vos fournisseurs et d'un chiffreur qualifié, et validez vos paramètres avec votre DMOS avant de vous engager sur un prix.
FAQ
Les frais généraux et le bénéfice sont-ils inclus ? Non. Le calculateur estime le coût direct du chantier. Ajoutez votre marge, le coût machine et vos frais généraux au-dessus du total.
Quelles unités utiliser pour le gaz ? N'importe quel couple cohérent convient — pieds cubes, mètres cubes ou heures — du moment que le prix se rapporte exactement à la même unité.
Est-il utilisable pour les procédés à fil ? Oui. Saisissez la masse de fil consommée sur la bobine comme masse de métal d'apport, et son prix au kilo.