溶接コスト計算機とは?
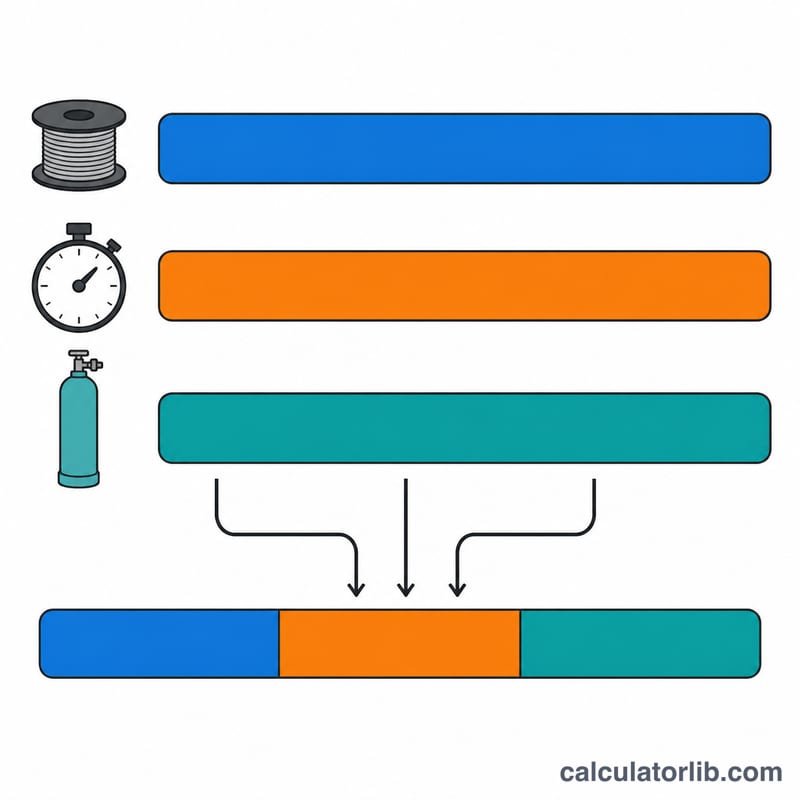
溶接コスト計算機は、溶接作業にかかる総費用を、現場で実際にコストを左右する3つの要素——消費する溶加材(溶接棒・ワイヤ)、作業に要する工数(時間)、シールドガスやその他の消耗品——に分解して概算するツールです。製作案件の見積りを作成するときも、補修工事の予算を組むときも、複数の溶接工法を比較するときも、費用をこの3要素に切り分けておけば、根拠のはっきりした説明できる価格を提示できます。
計算式の考え方
総コストは、次の3つの積の合計です。
$$C_{total} = (W_f \times P_f) + (H \times R) + (V_g \times P_g)$$ここで \(W_f\) = 溶加材の重量(kg)、\(P_f\) = 溶加材の単価(1 kgあたり)、\(H\) = 作業時間(時間)、\(R\) = 1時間あたりの労務単価、\(V_g\) = ガスまたは消耗品の使用量、\(P_g\) = その消耗品の単位あたり単価です。それぞれの積が費用の内訳になります。材料費 \(C_{mat} = W_f \times P_f\)、人件費 \(C_{lab} = H \times R\)、ガス費 \(C_{gas} = V_g \times P_g\) です。
使い方
まず、使用する溶加材の推定重量とその単価を入力します。次に、実作業の工数(時間)と自社の労務単価を入力します。最後に、シールドガスまたは消耗品の使用量と単位あたりの単価を入力してください。総コストと項目ごとの内訳が表示されるので、どの費目が全体を押し上げているのかがひと目で分かります。
金額の通貨は問いません(本ページの例は米ドル「$」表記です)。円で見積る場合は、単価をすべて円に統一して入力すれば、結果もそのまま円で得られます。
計算例
溶加材を5 kg($8/kg)使用し、作業に3時間(労務単価$45/時)かかり、ガスを10単位($2.50/単位)消費した場合を考えます。
$$C_{mat} = 5 \times \$8 = \$40$$$$C_{lab} = 3 \times \$45 = \$135$$$$C_{gas} = 10 \times \$2.50 = \$25$$$$C_{total} = \$40 + \$135 + \$25 = \$200$$この案件の直接費は$200で、最も大きな割合を占めるのは人件費です。
溶接の参考データ:溶着効率と消費量の目安
以下の代表値を使えば、溶着金属量を見積り、損失を織り込んだうえで購入すべき溶加材量(\(W_f\))に換算し、シールドガス量(\(V_g\))の見当をつけられます。数値は炭素鋼・低合金鋼を対象とした一般的な業界値です。実際の案件では必ず自社の溶接施工要領書(WPS)、溶材メーカーのデータシート、または適用規格(米国であればAWS D1.1、日本ではJIS Z 3001系規格や日本溶接協会のWES規格など)に従ってください。国や発注者によって適用規格・管理項目は異なります。
溶接法別の溶着効率
溶着効率とは、実際に溶着した金属の質量を、消費した溶加材の質量で割った値です。購入すべき溶加材量を求めるには、溶着金属量をこの効率で割ります。\(W_f = \dfrac{\text{溶着金属量}}{\text{溶着効率}}\)
| 溶接法 | 溶着効率の目安 | 主な損失要因 |
|---|---|---|
| 被覆アーク溶接(SMAW・手棒) | 約60〜65% | 溶接棒の残り(スタブ)、スラグ、スパッタ |
| マグ/ミグ溶接(GMAW・ソリッドワイヤ) | 約90〜95% | スパッタ(短絡移行では少なく、スプレー移行では多め) |
| フラックス入りワイヤ溶接(FCAW) | 約80〜85% | スラグ・スパッタ。セルフシールドタイプは数ポイント低めのことが多い |
| ティグ溶接(GTAW) | 約95〜100% | 溶加棒の端材がわずかに出る程度。スパッタはほぼなし |
シールドガス流量の目安
ガス流量にアークタイム(実際にアークを出している時間)を掛ければ、入力用のガス使用量になります。\(V_g = \text{ガス流量} \times \text{アークタイム}\)。ノズル径が大きい場合、電流が高い場合、風の influence を受けやすい環境では、流量は上限寄りになります。
| 溶接法 | 流量(CFH/立方フィート毎時) | 流量(L/min) |
|---|---|---|
| ティグ溶接(GTAW) | 15〜25 | 7〜12 |
| マグ溶接・短絡移行(GMAW) | 25〜35 | 12〜16 |
| マグ溶接・スプレー移行(GMAW) | 35〜50 | 16〜24 |
| フラックス入りワイヤ溶接・ガスシールド(FCAW) | 35〜45 | 16〜21 |
日本の現場では通常L/minで管理します。CFHは米国で一般的な単位で、参考として併記しています。
溶接長あたりの溶加材量の目安(等脚すみ肉溶接)
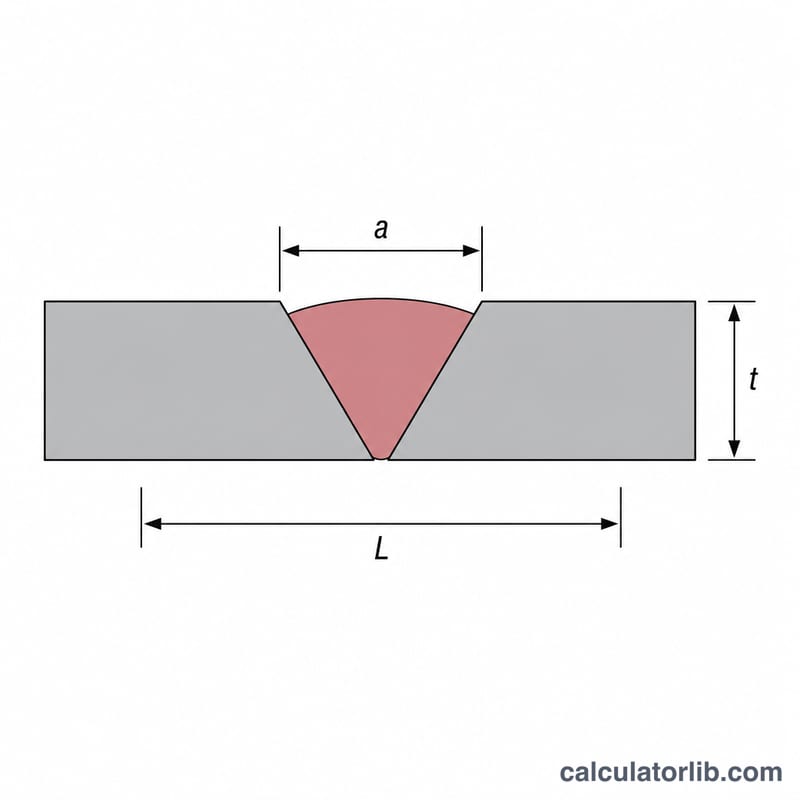
脚長 \(a\) の等脚(三角形断面)すみ肉溶接における理論上の溶着金属量は、断面積×溶接長×材料密度で求まります。炭素鋼(密度 \(\rho \approx 7.85\) g/cm³)で脚長 \(a\) をcm単位とすると、単位長さあたりの溶着量は次のとおりです。
$$\frac{a^2}{2}\times \rho$$脚長6 mm(0.6 cm)の場合:\(\dfrac{(0.6)^2}{2}\times 7.85 = 0.18 \times 7.85 \approx 1.41\) g/cm、すなわち約0.141 kg/mとなります。下表は代表的な脚長の値です(あくまで理論上の溶着量で、余盛り・凸部や溶着損失は含みません。実務ではその分を上乗せしてください)。
| すみ肉の脚長 | 溶着金属量(kg/m) | 溶着金属量(lb/ft) |
|---|---|---|
| 3 mm | 約0.035 | 約0.024 |
| 5 mm | 約0.098 | 約0.066 |
| 6 mm | 約0.141 | 約0.095 |
| 8 mm | 約0.251 | 約0.169 |
| 10 mm | 約0.393 | 約0.264 |
これらは鋼材を前提とした値です。他の金属では密度に応じて換算してください(オーステナイト系ステンレス鋼 約8.0 g/cm³、アルミニウム 約2.7 g/cm³)。購入すべき溶加材量を出すには、単位長さあたりの溶着量に溶接長を掛け、余盛り分を加算したうえで、上表の溶着効率で割ります。
実務で使うための見積りのコツ
この計算機が返すのは、溶加材・人件費・ガスだけの正味溶接コストです。これを信頼できる見積書・提示価格に仕上げるには、あと数ステップ必要です。
- 溶加材は損失分を見込んで多めに。 計算式に入れるのは「実際に購入する溶加材」であって、継手に残る金属量ではありません。溶着金属量を溶着効率で割って換算するか、簡便法としてスタブ損失・スパッタ・ワイヤやロッドの端材を見込んで約10〜20%上乗せしてから \(W_f\) に入力してください。
- ガスは現実的な購入単位で計上する。 シールドガスはボンベ単位での購入が基本です。\(V_g\) はボンベ本数や供給業者の購入単位に切り上げ、プリフロー・アフターフロー・配管パージ分も含めましょう。短い溶接を数多くこなす現場ほど、この積み重ねが効いてきます。
- \(C_{total}\) の上に間接費と利益を乗せる。 提示価格は、正味コストに工場の間接費(家賃、電力、チップ・ノズル・研削砥石などの消耗品)、設備費や減価償却費、そして利益率を上乗せしたものです。例として \(W_f = 1.6\) kg($5/kg)、\(H = 1.5\) 時間($40/時)、\(V_g = 30\) ft³($0.50/ft³)の場合:$$\text{合計} = (1.6 \times 5) + (1.5 \times 40) + (30 \times 0.50) = 8 + 60 + 15 = \$83$$となり、正味の溶接コストは$83です。ここに間接費・設備費30%と利益率15%を乗せると(83 × 1.30 × 1.15)、提示価格は約$124になります。
- 内訳の「効いている費目」を見て工法を比較する。 溶加材とガスが支配的なら、溶着効率が高くガス消費の少ない工法(GMAWやGTAW)で材料費を下げられます。人件費(アークタイム)が支配的なら、FCAWやスプレー移行のGMAWのように溶着速度の高い工法で工数を削減できます。工法ごとに計算をやり直し、どれが総額を下げるか確かめてください。
本ページの内容は一般的なコスト見積りの情報であり、専門的な財務・会計上の助言ではありません。 溶加材・ガス・労務の最新単価は取引先や見積り担当者に確認し、各パラメータは自社のWPSと照合したうえで価格を確定してください。
よくある質問
間接費や利益は含まれますか? いいえ。算出されるのは案件の直接費のみです。マークアップ、機械経費、間接費は総額に上乗せしてください。
ガスの単位は何を使えばよいですか? 単位と単価が対応していれば何でも構いません。立方フィート、立方メートル、時間(使用時間)などを、単価と揃えて入力してください。
ワイヤ送給式の溶接にも使えますか? 使えます。消費したワイヤスプールの重量を溶加材重量として、その1 kgあたりの単価とあわせて入力してください。