वेल्ड कॉस्ट कैलकुलेटर क्या है?
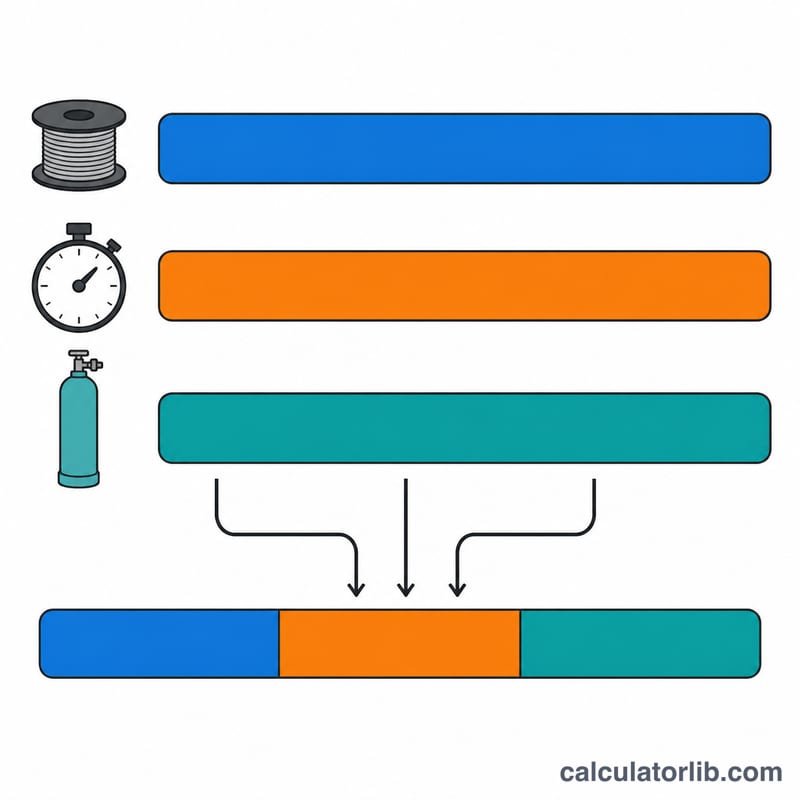
वेल्ड कॉस्ट कैलकुलेटर किसी भी वेल्डिंग जॉब की कुल लागत का अनुमान तीन असली खर्चों को जोड़कर लगाता है: खर्च हुआ फिलर मेटल (इलेक्ट्रोड या वायर), लगने वाला लेबर टाइम, और इस्तेमाल हुई शील्डिंग गैस या दूसरे कंज्यूमेबल्स। चाहे आप किसी फैब्रिकेशन कॉन्ट्रैक्ट का कोटेशन बना रहे हों, रिपेयर का बजट तय कर रहे हों, या दो वेल्डिंग प्रोसेस की तुलना कर रहे हों — जॉब को इन तीन हिस्सों में तोड़ने पर आपको एक साफ़ और तर्कसंगत रेट मिलता है, जिसे आप ग्राहक के सामने सही ठहरा सकते हैं।
फ़ॉर्मूला समझिए
कुल लागत तीन गुणनफलों का जोड़ है:
$$C_{total} = (W_f \times P_f) + (H \times R) + (V_g \times P_g)$$यहाँ \(W_f\) = फिलर मेटल का वज़न (kg में), \(P_f\) = फिलर का भाव प्रति kg, \(H\) = लेबर टाइम (घंटों में), \(R\) = लेबर रेट प्रति घंटा, \(V_g\) = गैस या कंज्यूमेबल की मात्रा, और \(P_g\) = उसी यूनिट का भाव। हर गुणनफल एक अलग कॉस्ट कंपोनेंट है: मटीरियल \(C_{mat} = W_f \times P_f\), लेबर \(C_{lab} = H \times R\), और गैस \(C_{gas} = V_g \times P_g\)।
इस्तेमाल कैसे करें
पहले अनुमानित फिलर मेटल का वज़न और उसका भाव डालें, फिर असल में हाथ लगने वाले लेबर घंटे और अपनी वर्कशॉप का लेबर रेट, और अंत में शील्डिंग गैस या कंज्यूमेबल्स की मात्रा और उनका प्रति-यूनिट भाव। कैलकुलेटर कुल लागत के साथ-साथ लाइन-बाय-लाइन ब्रेकडाउन भी देता है, जिससे साफ़ दिखता है कि खर्च में सबसे बड़ा हिस्सा किसका है।
हल किया हुआ उदाहरण
मान लीजिए किसी जॉब में 5 kg फिलर $8/kg के भाव से लगता है, 3 घंटे का काम $45/घंटा की दर पर होता है, और 10 यूनिट गैस $2.50/यूनिट के हिसाब से खर्च होती है:
$$C_{mat} = 5 \times \$8 = \$40$$$$C_{lab} = 3 \times \$45 = \$135$$$$C_{gas} = 10 \times \$2.50 = \$25$$$$C_{total} = \$40 + \$135 + \$25 = \$200$$यानी जॉब की लागत $200 पड़ी, जिसमें सबसे बड़ा हिस्सा लेबर का रहा।
वेल्डिंग रेफ़रेंस डेटा: डिपॉज़िशन एफ़िशिएंसी और खपत के फ़ैक्टर
नीचे दिए गए सामान्य आँकड़ों से आप जमा होने वाला वेल्ड मेटल निकाल सकते हैं, नुक़सान जोड़कर उसे ख़रीदे जाने वाले फिलर (\(W_f\)) में बदल सकते हैं, और शील्डिंग गैस की मात्रा (\(V_g\)) का अंदाज़ा लगा सकते हैं। ये रेंज कार्बन और लो-अलॉय स्टील के लिए इंडस्ट्री की आम वैल्यू हैं; किसी ख़ास जॉब के लिए हमेशा अपने वेल्डिंग प्रोसीजर स्पेसिफ़िकेशन (WPS), कंज्यूमेबल बनाने वाली कंपनी की डेटा शीट, या लागू कोड (जैसे अमेरिका में AWS D1.1, और भारत में संबंधित IS/BIS मानक या क्लाइंट का स्पेसिफ़िकेशन) को ही अंतिम मानें।
प्रोसेस के हिसाब से डिपॉज़िशन एफ़िशिएंसी
डिपॉज़िशन एफ़िशिएंसी यानी जोड़ में असल में जमा हुए धातु का वज़न, बँटा हुआ खर्च हुए कुल फिलर के वज़न से। कितना फिलर ख़रीदना है यह निकालने के लिए जमा होने वाले वेल्ड मेटल को इसी एफ़िशिएंसी से भाग दें: \(W_f = \dfrac{\text{जमा हुआ धातु}}{\text{एफ़िशिएंसी}}\)।
| प्रोसेस | सामान्य डिपॉज़िशन एफ़िशिएंसी | मुख्य नुक़सान |
|---|---|---|
| SMAW (स्टिक) | ~60–65% | इलेक्ट्रोड का बचा टुकड़ा (स्टब), स्लैग, स्पैटर |
| GMAW (सॉलिड वायर, MIG) | ~90–95% | स्पैटर (शॉर्ट-सर्किट में कम, स्प्रे में ज़्यादा) |
| FCAW (फ्लक्स-कोर्ड) | ~80–85% | स्लैग/स्पैटर; सेल्फ़-शील्डेड में अक्सर कुछ पॉइंट कम |
| GTAW (TIG) | ~95–100% | रॉड स्टब का हल्का नुक़सान, स्पैटर नहीं के बराबर |
शील्डिंग गैस के सामान्य फ्लो रेट
कैलकुलेटर के लिए गैस की मात्रा निकालने हेतु फ्लो रेट को आर्क-ऑन टाइम से गुणा करें: \(V_g = \text{फ्लो रेट} \times \text{आर्क-ऑन टाइम}\)। बड़ा नोज़ल, ज़्यादा करंट और हवा वाली खुली जगह — ये सब फ्लो को ऊपरी सिरे की ओर ले जाते हैं।
| प्रोसेस | फ्लो रेट (CFH) | फ्लो रेट (L/min) |
|---|---|---|
| GTAW (TIG) | 15–25 | 7–12 |
| GMAW शॉर्ट-सर्किट | 25–35 | 12–16 |
| GMAW स्प्रे ट्रांसफ़र | 35–50 | 16–24 |
| FCAW (गैस-शील्डेड) | 35–45 | 16–21 |
प्रति लंबाई अनुमानित फिलर मेटल (बराबर लेग वाला फ़िलेट वेल्ड)
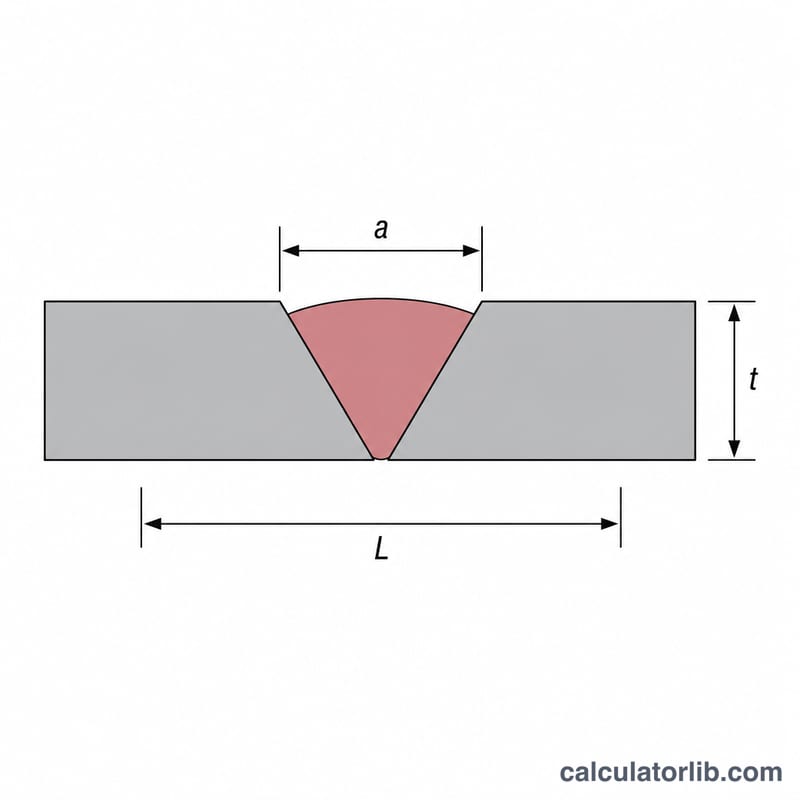
बराबर लेग \(a\) वाले त्रिकोणीय फ़िलेट में सैद्धांतिक रूप से जमा होने वाला वेल्ड मेटल = उसका क्रॉस-सेक्शन एरिया × लंबाई × धातु का घनत्व। कार्बन स्टील (घनत्व \(\rho \approx 7.85\) g/cm³) के लिए, जहाँ लेग \(a\) सेंटीमीटर में हो, प्रति यूनिट लंबाई डिपॉज़िट होगा:
$$\frac{a^2}{2}\times \rho$$6 mm (0.6 cm) लेग के लिए: \(\dfrac{(0.6)^2}{2}\times 7.85 = 0.18 \times 7.85 \approx 1.41\) g/cm, यानी लगभग 0.141 kg/m। नीचे की तालिका में आम लेग साइज़ दिए हैं (यह सिर्फ़ सैद्धांतिक डिपॉज़िट है — इसमें वेल्ड रीइन्फ़ोर्समेंट/उभार और डिपॉज़िशन लॉस शामिल नहीं, इसलिए दोनों के लिए अलग से जोड़ें):
| फ़िलेट लेग | जमा धातु (kg/m) | जमा धातु (lb/ft) |
|---|---|---|
| 3 mm | ~0.035 | ~0.024 |
| 5 mm | ~0.098 | ~0.066 |
| 6 mm | ~0.141 | ~0.095 |
| 8 mm | ~0.251 | ~0.169 |
| 10 mm | ~0.393 | ~0.264 |
ये आँकड़े स्टील के लिए हैं; दूसरी धातुओं के लिए घनत्व के अनुपात में बदल लें (ऑस्टेनिटिक स्टेनलेस स्टील ≈ 8.0 g/cm³, एल्युमिनियम ≈ 2.7 g/cm³)। ख़रीदने लायक फिलर निकालने के लिए जमा धातु के वज़न को वेल्ड की लंबाई से गुणा करें, रीइन्फ़ोर्समेंट जोड़ें, और फिर ऊपर दी गई प्रोसेस डिपॉज़िशन एफ़िशिएंसी से भाग दें।
अनुमान लगाते समय काम की सलाह
यह कैलकुलेटर आपको नेट वेल्ड लागत देता है — सिर्फ़ फिलर, लेबर और गैस। इसे भरोसेमंद एस्टिमेट और फिर एक कोटेशन में बदलने के लिए कुछ क़दम और उठाने पड़ते हैं।
- असली नुक़सान के लिए फिलर में मार्जिन रखें। फ़ॉर्मूला उस फिलर पर चलता है जो आप ख़रीदते हैं, न कि उस धातु पर जो जोड़ में टिकती है। जमा वेल्ड मेटल को डिपॉज़िशन एफ़िशिएंसी से भाग देकर ख़रीदे जाने वाले फिलर में बदलें, या सीधे-सीधे \(W_f\) डालने से पहले उसमें ~10–20% जोड़ दें ताकि स्टब लॉस, स्पैटर और रील/रॉड की बर्बादी कवर हो जाए।
- गैस हमेशा व्यावहारिक मात्रा में ख़रीदें। शील्डिंग गैस सिलेंडर के हिसाब से मिलती है, इसलिए \(V_g\) को पूरे सिलेंडर या सप्लायर की ख़रीद यूनिट तक राउंड-अप करें, और प्री-फ्लो, पोस्ट-फ्लो व लाइन/पर्ज गैस भी गिनें — छोटे-छोटे कई वेल्ड में यह मिलकर अच्छा-ख़ासा हो जाता है।
- \(C_{total}\) के ऊपर ओवरहेड और मुनाफ़ा जोड़ें। बेचने लायक कोटेशन = नेट लागत + वर्कशॉप का ओवरहेड (किराया, बिजली, टिप-नोज़ल-ग्राइंडिंग डिस्क जैसे कंज्यूमेबल्स) + मशीन/उपकरण की लागत या डेप्रिसिएशन + आपका प्रॉफ़िट मार्जिन। उदाहरण के लिए, \(W_f = 1.6\) kg @ $5/kg, \(H = 1.5\) घंटे @ $40/घंटा, और \(V_g = 30\) ft³ @ $0.50/ft³ हो तो:$$\text{Total} = (1.6 \times 5) + (1.5 \times 40) + (30 \times 0.50) = 8 + 60 + 15 = \$83$$यानी नेट वेल्ड लागत $83। अब मान लीजिए 30% ओवरहेड/उपकरण और 15% मार्जिन लगाया (83 × 1.30 × 1.15) — तो कोट की गई क़ीमत लगभग $124 बनती है।
- ब्रेकडाउन देखकर प्रोसेस चुनें। अगर लागत में फिलर और गैस भारी पड़ रहे हैं, तो ज़्यादा एफ़िशिएंसी और कम गैस वाली प्रोसेस (GMAW या GTAW) मटीरियल कॉस्ट घटा सकती है; अगर लेबर (आर्क-ऑन टाइम) भारी पड़ रहा है, तो ज़्यादा डिपॉज़िशन रेट वाली प्रोसेस जैसे FCAW या स्प्रे GMAW घंटे कम कर देगी। हर प्रोसेस के लिए कैलकुलेटर दोबारा चलाकर देखें कि कुल लागत कहाँ सबसे कम आती है।
यह सामान्य लागत-अनुमान की जानकारी है, कोई पेशेवर वित्तीय सलाह नहीं। फिलर, गैस और लेबर के मौजूदा रेट अपने सप्लायर और किसी अनुभवी एस्टिमेटर से पक्के करें, और क़ीमत तय करने से पहले सभी पैरामीटर अपने WPS से मिला लें।
अक्सर पूछे जाने वाले सवाल
क्या इसमें ओवरहेड और मुनाफ़ा शामिल है? नहीं। यह सिर्फ़ जॉब की सीधी (डायरेक्ट) लागत बताता है। अपना मार्कअप, मशीन और ओवरहेड रेट कुल में ऊपर से जोड़ें।
गैस के लिए कौन-सी यूनिट लूँ? कोई भी, बस जोड़ी मिलती रहे — क्यूबिक फ़ीट, क्यूबिक मीटर या घंटे — शर्त यही है कि भाव भी उसी यूनिट का हो।
क्या यह वायर-फ़ेड प्रोसेस पर चलेगा? हाँ। खर्च हुए वायर स्पूल का वज़न फिलर वेट में और उसका प्रति kg भाव फिलर प्राइस में डाल दें।