¿Qué es la Calculadora de Costo de Soldadura?
La Calculadora de Costo de Soldadura estima cuánto cuesta realmente un trabajo de soldadura combinando los tres factores que mandan en el taller: el metal de aporte consumido (electrodo o alambre), las horas de mano de obra y el gas de protección u otros consumibles. Tanto si estás cotizando un contrato de fabricación metálica, presupuestando una reparación o comparando procesos de soldadura, descomponer el trabajo en estas tres partidas te da un precio claro y fácil de defender ante el cliente.
La fórmula, paso a paso
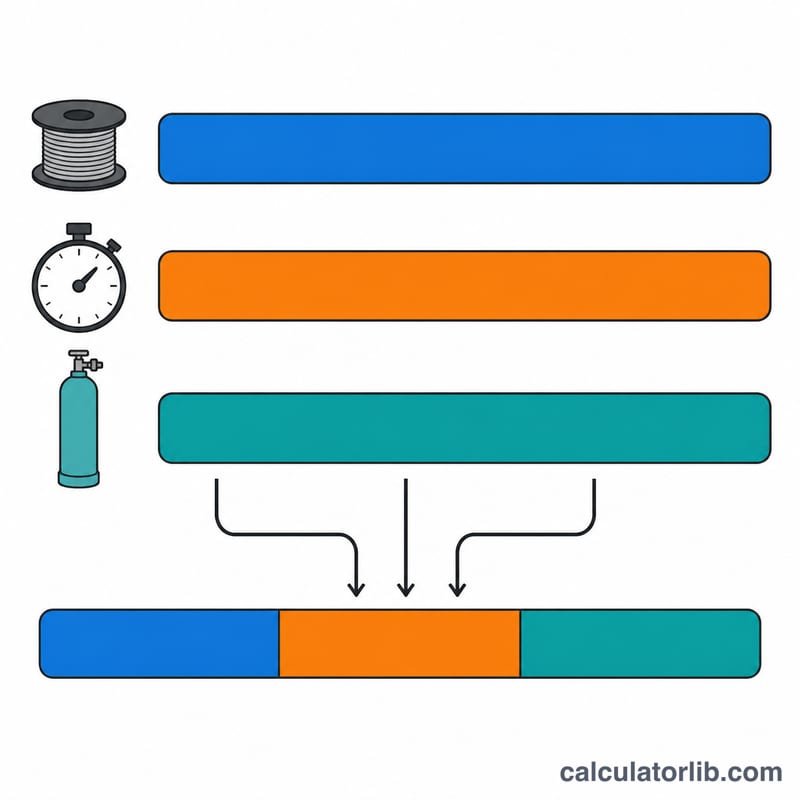
El costo total es la suma de tres productos:
$$C_{total} = (W_f \times P_f) + (H \times R) + (V_g \times P_g)$$donde \(W_f\) = peso del metal de aporte en kg, \(P_f\) = precio del aporte por kg, \(H\) = tiempo de mano de obra en horas, \(R\) = tarifa horaria, \(V_g\) = volumen de gas o consumible y \(P_g\) = precio por unidad de ese consumible. Cada producto es una partida del costo: material \(C_{mat} = W_f \times P_f\), mano de obra \(C_{lab} = H \times R\) y gas \(C_{gas} = V_g \times P_g\).
Cómo usarla
Introduce el peso estimado de metal de aporte y su precio, las horas efectivas de trabajo y la tarifa horaria de tu taller, y por último el volumen de gas de protección o consumibles junto con su precio unitario. La calculadora devuelve el total y un desglose partida por partida, para que veas de un vistazo cuál de las tres se lleva la mayor parte del presupuesto.
Ejemplo resuelto
Supongamos un trabajo que consume 5 kg de aporte a $8/kg, requiere 3 horas a una tarifa de $45/hora y gasta 10 unidades de gas a $2,50 por unidad:
$$C_{mat} = 5 \times \$8 = \$40$$$$C_{lab} = 3 \times \$45 = \$135$$$$C_{gas} = 10 \times \$2.50 = \$25$$$$C_{total} = \$40 + \$135 + \$25 = \$200$$El trabajo cuesta $200 y la mano de obra es, con diferencia, la partida más pesada.
Datos de referencia: eficiencia de deposición y factores de consumo
Estas cifras orientativas te permiten estimar el metal depositado, convertirlo en aporte a comprar (\(W_f\)) una vez descontadas las pérdidas, y calcular el volumen de gas de protección (\(V_g\)). Los rangos corresponden a valores habituales del sector para aceros al carbono y de baja aleación; para un trabajo concreto manda siempre tu especificación del procedimiento de soldeo (WPS), la ficha técnica del fabricante del consumible o el código aplicable (por ejemplo AWS D1.1 en Estados Unidos, o las normas EN ISO como EN 1090 e ISO 3834 en España y buena parte de Latinoamérica, donde muchos talleres trabajan con normativa europea o con normas nacionales propias).
Eficiencia de deposición según el proceso
La eficiencia de deposición es la masa de metal realmente depositada dividida entre la masa de aporte consumida. Para saber cuánto aporte comprar, divide el metal depositado entre esa eficiencia: \(W_f = \dfrac{\text{metal depositado}}{\text{eficiencia}}\).
| Proceso | Eficiencia de deposición típica | Pérdidas principales |
|---|---|---|
| SMAW (electrodo revestido) | ~60–65 % | Colilla del electrodo, escoria, proyecciones |
| GMAW (hilo macizo, MIG/MAG) | ~90–95 % | Proyecciones (menores en cortocircuito, mayores en spray) |
| FCAW (hilo tubular) | ~80–85 % | Escoria y proyecciones; el autoprotegido suele quedar unos puntos por debajo |
| GTAW (TIG) | ~95–100 % | Pequeña pérdida de colilla de varilla; proyecciones insignificantes |
Caudales típicos de gas de protección
Multiplica el caudal por el tiempo de arco encendido para obtener el volumen de gas que pide la calculadora: \(V_g = \text{caudal} \times \text{tiempo de arco}\). Toberas grandes, intensidades altas y corrientes de aire empujan el caudal hacia el extremo superior del rango.
| Proceso | Caudal (CFH) | Caudal (L/min) |
|---|---|---|
| GTAW (TIG) | 15–25 | 7–12 |
| GMAW en cortocircuito | 25–35 | 12–16 |
| GMAW en transferencia spray | 35–50 | 16–24 |
| FCAW (con gas) | 35–45 | 16–21 |
Aporte aproximado por metro de cordón (soldadura en ángulo de catetos iguales)
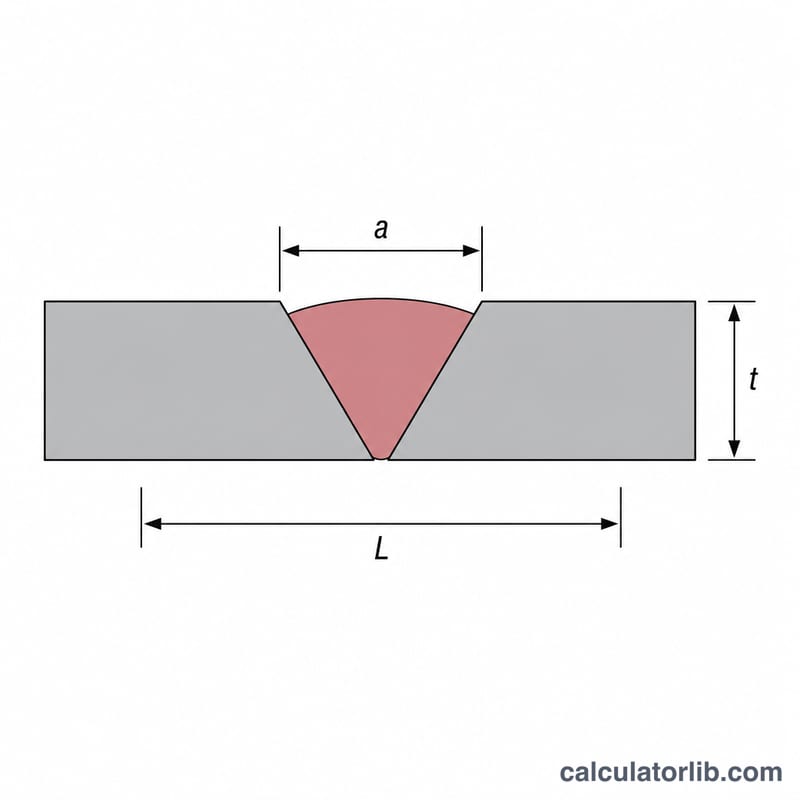
El metal depositado teórico de un cordón en ángulo triangular con catetos iguales de valor \(a\) es el área de su sección multiplicada por la longitud y por la densidad del material. Para acero al carbono (densidad \(\rho \approx 7.85\) g/cm³) y con el cateto \(a\) en centímetros, el depósito por unidad de longitud es:
$$\frac{a^2}{2}\times \rho$$Para un cateto de 6 mm (0,6 cm): \(\dfrac{(0.6)^2}{2}\times 7.85 = 0.18 \times 7.85 \approx 1.41\) g/cm, es decir, unos 0,141 kg/m. La tabla recoge los catetos más habituales (solo depósito teórico: no incluye el sobreespesor ni la convexidad del cordón, ni las pérdidas de deposición, así que hay que añadir ambos):
| Cateto del cordón | Metal depositado (kg/m) | Metal depositado (lb/ft) |
|---|---|---|
| 3 mm | ~0,035 | ~0,024 |
| 5 mm | ~0,098 | ~0,066 |
| 6 mm | ~0,141 | ~0,095 |
| 8 mm | ~0,251 | ~0,169 |
| 10 mm | ~0,393 | ~0,264 |
Los valores suponen acero; para otros metales, escálalos según su densidad (acero inoxidable austenítico ≈ 8,0 g/cm³, aluminio ≈ 2,7 g/cm³). Para obtener el aporte que debes comprar, multiplica el peso depositado por la longitud del cordón, suma el sobreespesor y divide entre la eficiencia de deposición del proceso indicada arriba.
Recomendaciones prácticas para presupuestar
La calculadora devuelve el costo neto de soldadura: solo aporte, mano de obra y gas. Convertir esa cifra en una estimación fiable y en un presupuesto vendible exige un par de pasos más.
- Sobredimensiona el aporte por las pérdidas reales. La fórmula usa el aporte que realmente compras, no el metal que acaba dentro de la junta. Convierte el metal depositado en aporte comprado dividiendo entre la eficiencia de deposición, o simplemente añade un 10–20 % para cubrir colillas, proyecciones y restos de bobina o varilla antes de introducir \(W_f\).
- Compra el gas en cantidades realistas. El gas de protección se vende por botella, así que redondea \(V_g\) al alza hasta botellas enteras o hasta el incremento de compra de tu proveedor, e incluye el pre-flujo, el post-flujo y el gas de purga o de línea: en trabajos con muchos cordones cortos, todo eso suma.
- Añade gastos generales y margen sobre \(C_{total}\). Un presupuesto vendible es el costo neto más los gastos generales del taller (alquiler, electricidad, consumibles como toberas, tubos de contacto y discos de amolar), el costo o la amortización de la máquina y tu margen de beneficio. Por ejemplo, con \(W_f = 1.6\) kg a $5/kg, \(H = 1.5\) h a $40/h y \(V_g = 30\) ft³ a $0,50/ft³:$$\text{Total} = (1.6 \times 5) + (1.5 \times 40) + (30 \times 0.50) = 8 + 60 + 15 = \$83$$es decir, un costo neto de soldadura de $83. Si aplicas, por ejemplo, un 30 % de gastos generales y equipo más un 15 % de margen (83 × 1,30 × 1,15), el precio presupuestado sube hasta unos $124.
- Compara procesos según lo que domine el desglose. Si el aporte y el gas se llevan la mayor parte, un proceso más eficiente y con menos consumo de gas (GMAW o GTAW) puede recortar el costo de material; si lo que manda es la mano de obra (tiempo de arco), un proceso con mayor tasa de deposición como FCAW o GMAW en spray reduce horas. Vuelve a ejecutar la calculadora para cada proceso y comprueba cuál baja más el total.
Esto es información general de estimación de costos, no asesoramiento financiero profesional. Confirma los precios actuales de aporte, gas y mano de obra con tus proveedores y con un presupuestador cualificado, y valida los parámetros frente a tu WPS antes de cerrar un precio.
Preguntas frecuentes
¿Incluye gastos generales y beneficio? No. Estima el costo directo del trabajo. Debes añadir por encima tu margen y las tarifas de máquina y estructura.
¿Qué unidades uso para el gas? Cualquier par coherente sirve: pies cúbicos, metros cúbicos o incluso horas, siempre que el precio esté expresado en esa misma unidad.
¿Vale para procesos con alimentación de hilo? Sí. Introduce como peso de aporte los kilos de bobina consumidos y su precio por kg.