什么是焊接成本计算器?
焊接成本计算器把一项焊接作业的费用拆成三块最实在的开支:消耗掉的焊材(焊条或焊丝)、投入的人工工时,以及保护气体和其他耗材。无论你是在给钢结构加工合同报价、给一次抢修做预算,还是在比较不同的焊接工艺,按这三项拆开算,报价才有依据、也更经得起客户追问。
公式详解
总成本等于三项乘积之和:
$$C_{total} = (W_f \times P_f) + (H \times R) + (V_g \times P_g)$$其中 \(W_f\) = 焊材重量(kg),\(P_f\) = 焊材单价(每 kg),\(H\) = 人工工时(小时),\(R\) = 每小时人工费率,\(V_g\) = 气体或耗材用量,\(P_g\) = 该耗材的单位价格。每一项乘积就是一块分项成本:材料费 \(C_{mat} = W_f \times P_f\)、人工费 \(C_{lab} = H \times R\)、气体费 \(C_{gas} = V_g \times P_g\)。
使用方法
先填入预计的焊材重量和单价,再填实际动手作业的工时数与本车间的人工费率,最后填保护气体或耗材的用量及其单价。计算器会给出总成本,并逐项列出明细,让你一眼看出到底是哪一块吃掉了大部分预算。
算例演示
假设某项作业用掉 5 kg 焊材,单价 $8/kg;耗时 3 小时,人工费率 $45/小时;消耗 10 个单位的气体,单价 $2.50/单位:
$$C_{mat} = 5 \times \$8 = \$40$$$$C_{lab} = 3 \times \$45 = \$135$$$$C_{gas} = 10 \times \$2.50 = \$25$$$$C_{total} = \$40 + \$135 + \$25 = \$200$$这项作业的成本为 $200,其中人工费占比最大。(示例金额以美元计,换成人民币或其他币种时,只要单价与总价用同一种货币即可。)
焊接参考数据:熔敷效率与耗材消耗系数
下面这些常用数值可以帮你估算熔敷金属量、扣除损耗后换算成实际要采购的焊材(\(W_f\)),并大致判断保护气体用量(\(V_g\))。表中范围是碳钢与低合金钢的通用行业数据;具体工程仍应以本单位的焊接工艺规程(WPS)、焊材厂家的产品数据表或适用标准为准(例如美国的 AWS D1.1,中国工程中则常用 GB 50661、GB/T 985 等国家标准,两者要求并不相同)。
各焊接工艺的熔敷效率
熔敷效率是指真正熔敷到焊缝里的金属质量除以消耗掉的焊材质量。要算出该采购多少焊材,用熔敷金属量除以这个效率即可:\(W_f = \dfrac{\text{熔敷金属量}}{\text{熔敷效率}}\)。
| 焊接工艺 | 典型熔敷效率 | 主要损耗来源 |
|---|---|---|
| SMAW(焊条电弧焊) | 约 60–65% | 焊条头(药皮夹持端)、熔渣、飞溅 |
| GMAW(实心焊丝,MIG/MAG) | 约 90–95% | 飞溅(短路过渡较少,射流过渡偏多) |
| FCAW(药芯焊丝) | 约 80–85% | 熔渣与飞溅;自保护药芯焊丝通常再低几个百分点 |
| GTAW(钨极氩弧焊,TIG) | 约 95–100% | 焊丝末端余料损耗很小,飞溅可忽略 |
常见保护气体流量
用流量乘以燃弧时间即可得到填入计算器的气体用量:\(V_g = \text{流量} \times \text{燃弧时间}\)。喷嘴越大、电流越高、现场风越大,流量就越要往上限靠。
| 焊接工艺 | 流量(CFH,立方英尺/小时) | 流量(L/min,升/分钟) |
|---|---|---|
| GTAW(TIG) | 15–25 | 7–12 |
| GMAW 短路过渡 | 25–35 | 12–16 |
| GMAW 射流过渡 | 35–50 | 16–24 |
| FCAW(气保护药芯焊丝) | 35–45 | 16–21 |
单位长度焊材用量估算(等边角焊缝)
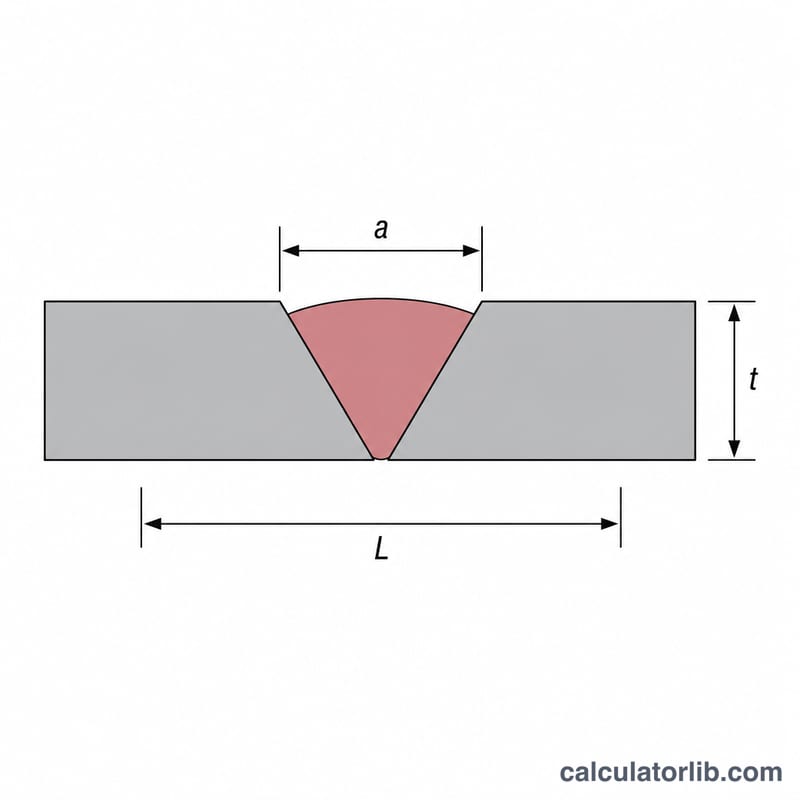
等边角焊缝可近似看成三角形截面,理论熔敷金属量 = 截面积 × 焊缝长度 × 材料密度。对碳钢(密度 \(\rho \approx 7.85\) g/cm³)而言,焊脚 \(a\) 以厘米为单位时,单位长度的熔敷量为:
$$\frac{a^2}{2}\times \rho$$以 6 mm(0.6 cm)焊脚为例:\(\dfrac{(0.6)^2}{2}\times 7.85 = 0.18 \times 7.85 \approx 1.41\) g/cm,即约 0.141 kg/m。下表列出常见焊脚尺寸(仅为理论熔敷量,未计入焊缝余高/凸度,也未计入熔敷损耗,实际用量要在此基础上加放):
| 焊脚尺寸 | 熔敷金属(kg/m) | 熔敷金属(lb/ft) |
|---|---|---|
| 3 mm | 约 0.035 | 约 0.024 |
| 5 mm | 约 0.098 | 约 0.066 |
| 6 mm | 约 0.141 | 约 0.095 |
| 8 mm | 约 0.251 | 约 0.169 |
| 10 mm | 约 0.393 | 约 0.264 |
以上数据按钢材计算;换成其他金属时按密度等比换算(奥氏体不锈钢约 8.0 g/cm³,铝约 2.7 g/cm³)。要得到实际采购量,把单位长度熔敷量乘以焊缝总长,加上余高部分,再除以上表中对应工艺的熔敷效率。
实用估算建议
计算器给出的是净焊接成本——只含焊材、人工和气体。要把它变成一份靠谱的估算书乃至正式报价,还得再走几步。
- 焊材用量要留出实际损耗。公式里填的是你真正采购的焊材,而不是最终留在焊缝里的金属。可以用熔敷金属量除以熔敷效率来换算,或者简单点:在填入 \(W_f\) 之前,直接上浮 10–20%,用来覆盖焊条头、飞溅和盘装焊丝/焊丝头的浪费。
- 气体按实际采购单位买。保护气体是按瓶卖的,所以 \(V_g\) 要向上取整到整瓶或供应商的最小采购单位,同时别忘了提前送气、滞后送气以及管路吹扫/背面保护用气——短焊缝一多,这部分积少成多。
- 在 \(C_{total}\) 之上再叠加管理费与利润。能拿去报价的价格 = 净成本 + 车间管理费(房租、电费,以及导电嘴、喷嘴、砂轮片等易耗品)+ 设备折旧或台班费 + 你的利润。举例:\(W_f = 1.6\) kg,单价 $5/kg;\(H = 1.5\) 小时,费率 $40/小时;\(V_g = 30\) ft³,单价 $0.50/ft³:$$\text{Total} = (1.6 \times 5) + (1.5 \times 40) + (30 \times 0.50) = 8 + 60 + 15 = \$83$$净焊接成本为 $83。若再按 30% 的管理费/设备费和 15% 的利润率计算(83 × 1.30 × 1.15),报价约为 $124。
- 看明细里谁占大头,再决定选哪种工艺。如果焊材和气体占比高,改用效率更高、耗气更少的工艺(GMAW 或 GTAW)能压下材料费;如果人工(燃弧时间)占大头,那就换熔敷速度更快的工艺,比如 FCAW 或射流过渡 GMAW,把工时降下来。每种工艺各算一遍,看看哪种总价最低。
以上仅为通用的成本估算参考,不构成专业财务建议。下单报价前,请向供应商和有经验的预算员核实当前的焊材、气体与人工价格,并对照本单位的 WPS 校核各项参数。
常见问题
结果里含管理费和利润吗?不含。它算的是直接作业成本,管理费、设备台班费和加价率需要你自己在总价之上另加。
气体应该用什么单位?只要前后一致就行——立方英尺、立方米或小时都可以,关键是单价必须按同一个单位来填。
送丝类工艺(半自动焊)能用吗?可以。把消耗掉的焊丝盘重量当作焊材重量填入,单价按每公斤计即可。