Para qué sirve esta calculadora
Cuando el plástico fundido se enfría dentro del molde se contrae, de modo que la pieza acabada siempre resulta más pequeña que la cavidad que le dio forma. Esta herramienta dimensiona la cavidad para que, una vez que el material se contrae, la pieza quede exactamente en la medida objetivo. Es imprescindible para matriceros, diseñadores de moldes e ingenieros de inyección que necesitan mecanizar el acero a la medida correcta a la primera.
La fórmula
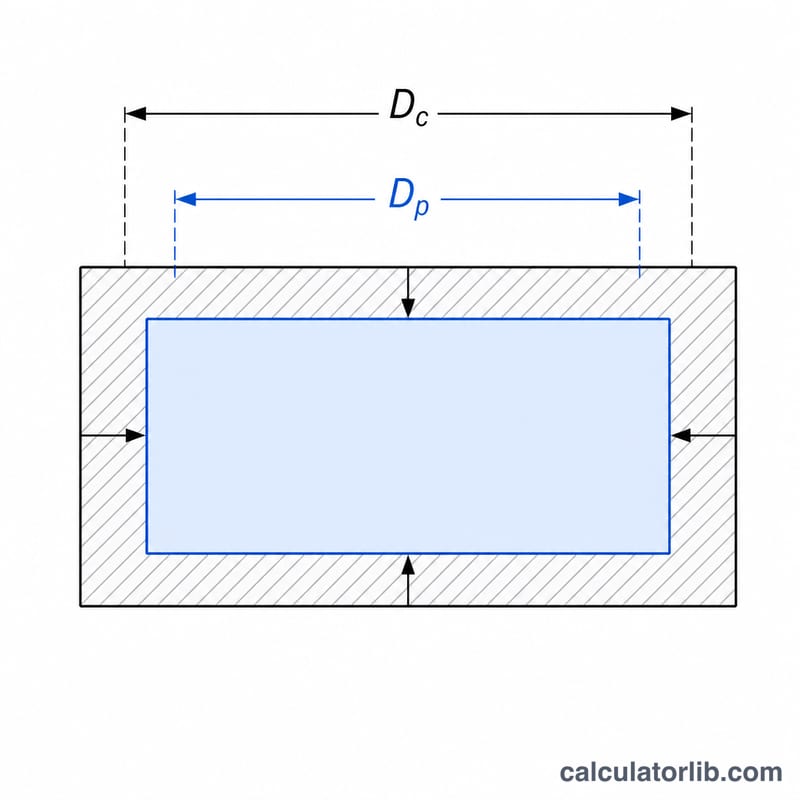
El índice de contracción \(S\) se expresa como un porcentaje de la dimensión de la cavidad. Para obtener la dimensión final de la pieza \(D_{\text{part}}\) después de la contracción, la cavidad \(D_{\text{cavity}}\) debe medir:
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$Donde \(D_{\text{part}}\) = medida final deseada de la pieza en mm, y \(S\) = índice de contracción del material en porcentaje (por ejemplo, el ABS ronda el \(0.5\%\) y el polipropileno va del \(1.5\%\) al \(2.5\%\)). El acero adicional que se mecaniza en la cavidad es \(\Delta = D_{\text{cavity}} - D_{\text{part}}\).
Cómo utilizarla
Introduce la medida que quieres que tenga la pieza moldeada una vez fría y, a continuación, el índice de contracción que indica la ficha técnica de tu resina. La calculadora devuelve la dimensión de la cavidad que hay que mecanizar y la compensación añadida.
Ejemplo resuelto
Supongamos que la medida objetivo de la pieza es \(100\,\text{mm}\) y que el material se contrae un \(2\%\):
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{mm}$$Por tanto, la cavidad se mecaniza a \(102.041\,\text{mm}\), lo que supone añadir \(2.041\,\text{mm}\) de compensación. Al enfriarse, la pieza se contrae hasta los \(100\,\text{mm}\) previstos.
Tasas típicas de contracción por material plástico
La tabla muestra los rangos típicos de contracción del molde para resinas comunes sin relleno. Úselos solo para estimaciones iniciales. El valor real depende del grado, el espesor de pared, la ubicación de la compuerta, la presión de compactación, la temperatura de la masa fundida y del molde, y el tiempo de enfriamiento. Si tiene la hoja técnica del proveedor de la resina para su grado, use su valor en lugar de estos.
| Grupo | Material | Rango típico de contracción (%) |
|---|---|---|
| Amorfos (baja contracción) | ABS | ~0.4–0.7 |
| PC (policarbonato) | ~0.5–0.7 | |
| PMMA (acrílico) | ~0.2–0.8 | |
| PS (poliestireno de uso general) | ~0.3–0.6 | |
| HIPS (poliestireno de alto impacto) | ~0.4–0.7 | |
| PVC, rígido | 0.1–0.5 | |
| Semicristalinos (alta contracción) | PP (polipropileno) | 1.0–2.5 |
| HDPE | 1.5–3.0 | |
| LDPE | 1.5–5.0 | |
| POM (acetal) | 1.8–2.5 | |
| PA6 (nailon 6) | 0.7–1.5 | |
| PA66 (nailon 6/6) | 0.8–1.5 | |
| PBT | 1.5–2.0 | |
| PET | ~0.2–2.0 (bajo al moldearse como amorfo, alto al cristalizarse) | |
| PA / PBT con fibra de vidrio | ~0.2–0.8 |
Por qué difieren los dos grupos: los polímeros semicristalinos forman regiones cristalinas muy compactas al enfriarse. Ese empaquetado hace que se contraigan mucho más que los polímeros amorfos, y también hace que su contracción sea más sensible a la velocidad de enfriamiento y a la temperatura del molde.
Los rellenos de fibra de vidrio reducen mucho la contracción, pero también la vuelven anisótropa. Las fibras se alinean con el flujo de la masa fundida, así que la contracción en la dirección del flujo suele ser menor que la contracción transversal. En los grados con relleno, revise la hoja técnica para ver los valores separados para la dirección del flujo y la transversal, y use el correcto para cada dimensión de la pieza.
Dimensión de la cavidad en distintos materiales
Esta tabla mantiene fija la dimensión final de la pieza en 100 mm y cambia solo la tasa de contracción. Cada dimensión de la cavidad se calcula con
$$D_{cavity} = \frac{100}{1 - S/100}$$La compensación es la longitud adicional mecanizada en la cavidad, \(D_{cavity} - 100\). Los materiales de ejemplo se toman de los rangos típicos anteriores.
| Material de ejemplo | Contracción S (%) | Dimensión de la cavidad (mm) | Compensación (mm) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM (acetal) | 2.0 | 102.041 | 2.041 |
| HDPE / PP (gama alta) | 2.5 | 102.564 | 2.564 |
Con 2.5 % de contracción, por ejemplo, la sustitución es \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) mm.
Por qué la aproximación se queda corta: un atajo común es \(D_{cavity} \approx 100 \times (1 + S/100)\). Con 2.5 % da
$$100 \times 1.025 = 102.500\ \text{mm}$$La fórmula exacta da 102.564 mm. La diferencia es \(102.564 - 102.500 = 0.064\) mm, así que una cavidad mecanizada con el atajo produce una pieza unos 0.064 mm por debajo de la medida nominal. El error del atajo crece aproximadamente con el cuadrado de la tasa de contracción. Es despreciable en resinas amorfas de baja contracción, pero en elementos de precisión de materiales semicristalinos de alta contracción puede consumir una tolerancia ajustada.
Preguntas frecuentes
¿Por qué se divide en lugar de sumar simplemente el porcentaje? La contracción se mide respecto al tamaño de la cavidad, no al de la pieza. Dividir entre \(1 - S/100\) es la operación inversa exacta y resulta más precisa que multiplicar la pieza por \(1 + S/100\).
¿De dónde saco el índice de contracción? El fabricante de la resina lo publica en la ficha técnica del material, a menudo como un rango. Utiliza el valor que corresponda a tu espesor de pared y a las condiciones de entrada (gate).
¿Se aplica a todas las dimensiones? Aplica el cálculo de forma independiente a cada cota lineal crítica: la contracción puede variar en el sentido del flujo y en sentido transversal.