Qué hace esta calculadora
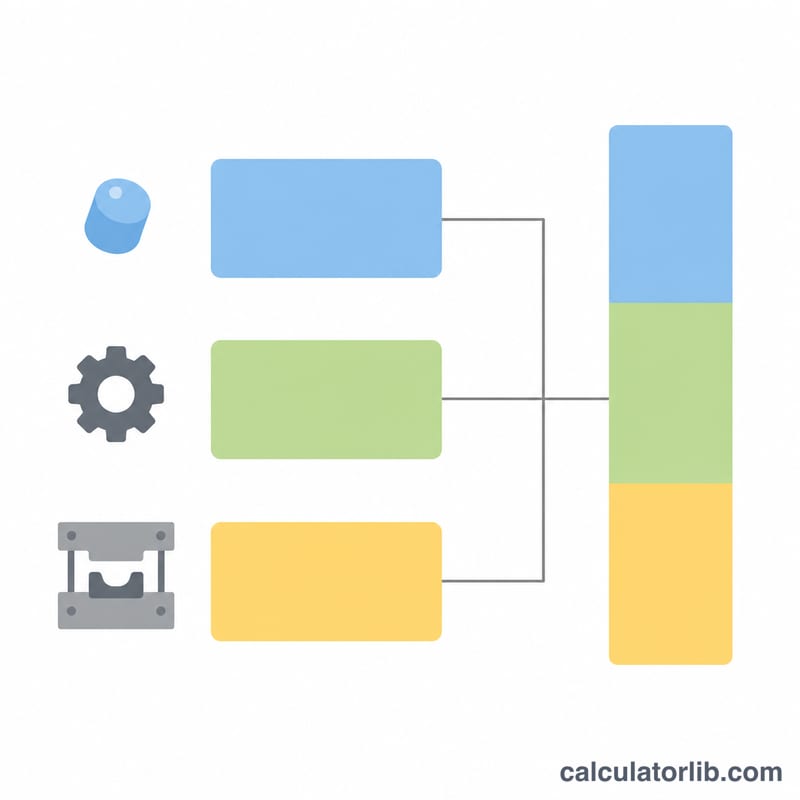
La Calculadora de Costos de Moldeo por Inyección estima el costo por pieza y el costo total de un lote de producción inyectado. Combina los tres factores que determinan el precio de la pieza: la materia prima consumida en cada inyectada, el tiempo de máquina y de mano de obra necesario para hacer funcionar la inyectora, y la inversión en el molde (utillaje) repartida entre todas las piezas del pedido. Así, diseñadores, compradores y transformadores pueden verificar la coherencia de una cotización y comparar escenarios antes de comprometerse con un proyecto.
La fórmula explicada
La ecuación central es:
$$\text{Costo por pieza} = \frac{W}{1000}\,C\,\left(1+\tfrac{s}{100}\right) + \frac{t}{3600\,n}\,(M+L) + \frac{T}{Q}$$donde \(W\) = peso de la pieza en gramos, \(C\) = costo del material por kg, \(s\) = tasa de desperdicio en porcentaje, \(t\) = tiempo de ciclo en segundos, \(n\) = número de cavidades del molde, \(M\) = tarifa de máquina por hora, \(L\) = tarifa de mano de obra por hora, \(T\) = costo del molde o utillaje y \(Q\) = cantidad total. Como de cada inyectada salen \(n\) piezas, el tiempo efectivo de máquina por pieza es \(t/n\). El costo total es, sencillamente, \(\text{Costo por pieza}\times Q\).
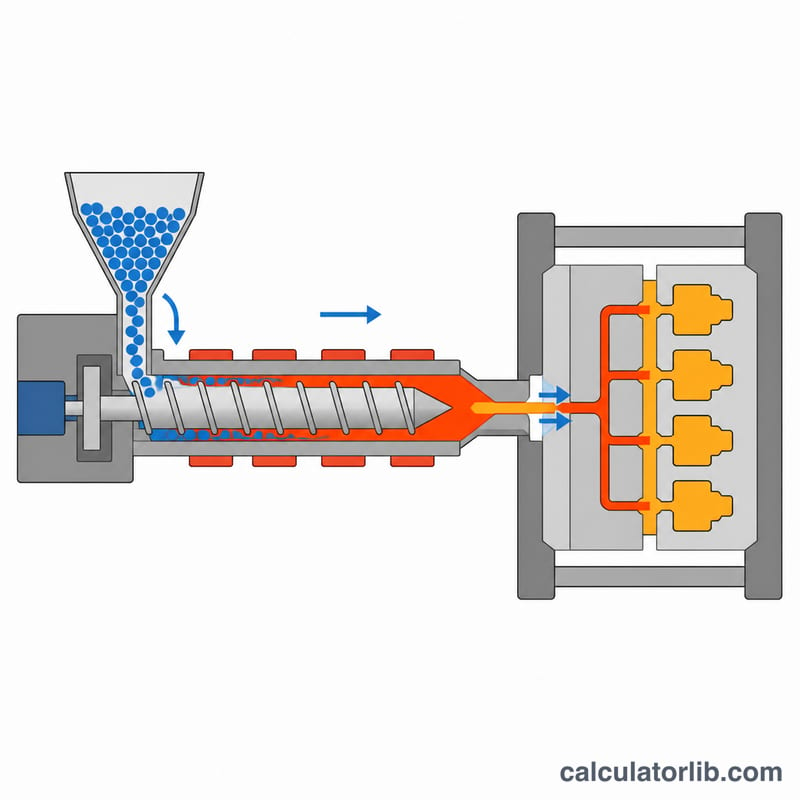
Cómo usarla
Introduce el peso de la pieza y el precio del material, fija una tasa de desperdicio realista y describe el proceso: tiempo de ciclo, número de cavidades y las tarifas de máquina y de mano de obra. Añade el costo del molde a amortizar y la cantidad del pedido. El resultado desglosa el precio unitario en material, procesamiento y molde, de modo que veas de un vistazo qué palanca pesa más en tu caso.
Ejemplo resuelto
Supongamos una pieza de 50 g de un material a 3 $/kg con un 5 % de desperdicio, un ciclo de 30 s en un molde de 4 cavidades, tarifas de máquina y mano de obra de 40 $ y 20 $ por hora, un molde de 20.000 $ y una serie de 10.000 piezas:
$$\text{material} = \frac{50}{1000}\times 3 \times 1.05 = \$0.1575$$$$\text{procesamiento} = \frac{30}{3600\times 4}\times(40+20) = \$0.125$$$$\text{molde} = \frac{20000}{10000} = \$2.00$$Al sumarlos se obtienen \(\$2.2825\) por pieza, así que el costo total del lote es \(2.2825\times 10000 = \$22{,}825\).
Costos de material, tarifas de máquina y tiempos de ciclo habituales
Las tablas siguientes ofrecen valores orientativos, útiles para una primera estimación. Los precios de las resinas son precios de materia prima volátiles (se mueven con el petróleo, el grado, el color, la carga y el volumen del pedido) y las tarifas de máquina varían muchísimo según la región, los gastos generales del taller y el nivel de automatización. Toma cada valor como un rango aproximado de mercado expresado en dólares estadounidenses (USD), no como una cotización cerrada: en tu país los precios pueden diferir de forma notable por el tipo de cambio, los aranceles y la logística. Confirma siempre las cifras reales con tu proveedor de resina y con tu transformador.
Resinas habituales: precio y densidad típicos
| Resina | Precio típico (USD/kg) | Densidad típica (g/cm³) |
|---|---|---|
| PE (polietileno) | $1.20 – $2.00 | 0,92 – 0,96 |
| PP (polipropileno) | $1.20 – $2.00 | 0,90 – 0,91 |
| ABS | $2.00 – $3.50 | 1,04 – 1,06 |
| POM (acetal) | $2.50 – $4.00 | 1,39 – 1,42 |
| Nailon 6/6 (PA66) | $3.00 – $5.00 | 1,13 – 1,15 |
| PC (policarbonato) | $3.00 – $5.00 | 1,19 – 1,21 |
La densidad importa porque el costo de material de la calculadora depende de la masa de la pieza. Si solo conoces el volumen, estima el peso con \(\text{peso (g)} = \text{volumen (cm}^3) \times \text{densidad (g/cm}^3)\) y usa ese valor en el campo part_weight (en gramos).
Tarifa horaria de máquina típica según la fuerza de cierre
| Fuerza de cierre | Tarifa de máquina típica (USD/hora) |
|---|---|
| 50 t | $25 – $40 |
| 150 t | $35 – $55 |
| 300 t | $50 – $75 |
| 500 t | $70 – $100 |
Estas tarifas corresponden únicamente a la máquina o inyectora; la mano de obra se introduce aparte en labor_rate. Las inyectoras grandes cuestan más por hora, pero son imprescindibles para piezas de mayor tamaño y moldes con más cavidades.
Tiempo de ciclo típico según el espesor de pared nominal
| Espesor de pared nominal | Tiempo de ciclo típico (segundos) |
|---|---|
| < 1 mm | 10 – 20 |
| 1 – 2 mm | 15 – 30 |
| 2 – 3 mm | 25 – 45 |
| 3 – 4 mm | 40 – 70 |
El enfriamiento domina el tiempo de ciclo y crece aproximadamente con el cuadrado del espesor de pared, de modo que las paredes gruesas disparan el ciclo de forma desproporcionada. El ciclo real también depende de la resina, del diseño de refrigeración del molde y de la geometría de la pieza, así que usa estos rangos solo como punto de partida para el campo cycle_time.
Formas prácticas de reducir el costo por pieza
Las mejoras más rápidas llegan atacando el término de costo —material, procesamiento o molde— que domine tu resultado. Ejecuta la calculadora, lee el desglose y actúa sobre la porción más grande.
- Cuando domina el molde (lo habitual en volúmenes bajos). Como \(C_{\text{tool}} = \text{costo del molde} / \text{cantidad}\), la palanca más potente es la cantidad del pedido: agrupar lotes o comprometerse con una serie mayor reparte el molde entre más piezas. Para prototipos o volúmenes pequeños, valora un molde de aluminio o un utillaje de preserie (bridge tooling) en lugar de acero templado: se desgasta antes, pero su
mold_costmucho menor gana cuando se amortiza entre pocas piezas. Un molde de una sola cavidad también es más barato de fabricar que uno multicavidad. - Cuando domina el procesamiento (ciclos largos o pocas cavidades). Aumenta la cavitación (más cavidades por inyectada dividen el costo de procesamiento por pieza) y acorta el ciclo. El enfriamiento suele ser la fase más larga, así que reducir el espesor de pared, añadir o mejorar los canales de refrigeración y optimizar los tiempos de mantenimiento y enfriamiento recortan el
cycle_time. Ajustar el tamaño de la inyectora para trabajar con unmachine_ratemenor, cuando la pieza lo permita, también ayuda. - Cuando domina el material (piezas pesadas o resinas caras). Revisa el grado de resina: un grado sin carga o de tipo commodity puede cumplir la especificación con un
material_costmás bajo. Reduce el peso de la pieza mediante diseño (paredes más finas, nervios, vaciado de secciones macizas). Si la aplicación lo permite, emplear material molido (regrind) homologado abarata el costo efectivo del material. Y baja lascrap_rate: como el costo de material se multiplica por \(\left(1 + \text{tasa de desperdicio}/100\right)\), cada punto de merma que elimines se descuenta directamente del término de material. - Compra material suficiente para cubrir la merma. Al adquirir la resina para una serie, pide algo más de lo que sugiere la masa de las piezas acabadas, para que los rechazos, las purgas y los arranques no te dejen corto. Dimensionar la compra según la cantidad inflada por la merma —el mismo factor \(\left(1 + \text{tasa de desperdicio}/100\right)\) que usa la calculadora— evita un segundo pedido pequeño y, casi siempre, más caro.
Se trata de recomendaciones operativas generales para reducir el costo de la pieza inyectada; el equilibrio correcto depende de tu pieza, tu resina, tus tolerancias y tu equipamiento. Valida cualquier cambio con tu transformador y con un control de calidad antes de llevarlo a producción.
Preguntas frecuentes
¿Por qué se divide el tiempo de ciclo entre las cavidades? Un molde multicavidad produce varias piezas por inyectada, así que el mismo tiempo de prensa se reparte y baja el costo de procesamiento por pieza.
¿Cómo se trata el molde? El costo del molde se amortiza de forma uniforme entre la cantidad del pedido; cuanto mayor es la serie, más se diluye el costo de utillaje por pieza.
¿La merma afecta solo al material? Aquí el desperdicio infla únicamente el consumo de material; puedes subir la tasa de desperdicio para aproximar las piezas rechazadas y el material perdido en los arranques.