這個計算器能做什麼
「射出成型成本計算器」可估算射出件的單件成本與整批訂單的生產總成本。它一次把決定單價的三大要素算進來:每一模所消耗的原料、開機生產所需的機台與人工工時,以及攤提到訂單數量上的模具(開模)投資。設計工程師、採購人員與成型廠都能用它快速檢核報價是否合理,並在正式投產前先比較不同方案。
計算器內的金額單位一律相同(本文範例以美元計);在台灣使用時,只要把原料價、機台與人工費率、開模費都改成新台幣,結果自然也是新台幣。
公式說明
核心公式如下:
$$\text{Cost per part} = \frac{W}{1000}\,C\,\left(1+\tfrac{s}{100}\right) + \frac{t}{3600\,n}\,(M+L) + \frac{T}{Q}$$其中 \(W\) =單件重量(公克)、\(C\) =原料每公斤單價、\(s\) =廢料率(%)、\(t\) =成型週期(秒)、\(n\) =模穴數、\(M\) =機台每小時費率、\(L\) =人工每小時費率、\(T\) =模具(開模)費用、\(Q\) =訂單總數量。由於每打一模可同時產出 \(n\) 件,因此分攤到每一件的實際機台時間是 \(t/n\)。生產總成本則是 \(\text{Cost per part}\times Q\)。
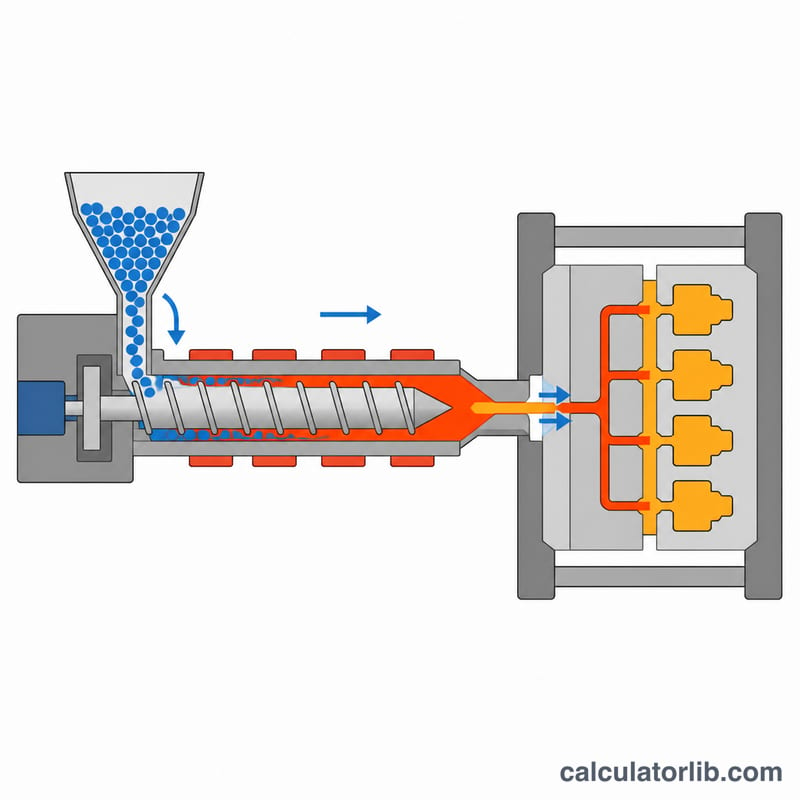
使用方式
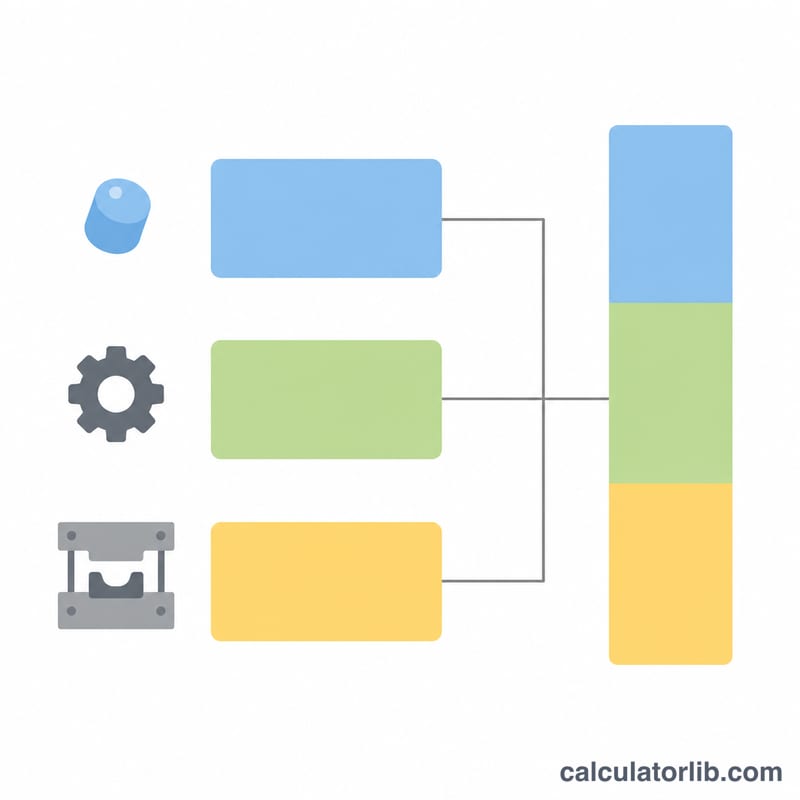
先填入單件重量與原料單價,並設定一個貼近實際的廢料率;接著描述製程條件:成型週期、模穴數,以及機台與人工的工時費率。最後輸入要攤提的模具費用與訂單數量。計算結果會把單價拆成材料、加工、模具三塊,讓你一眼看出哪一項才是真正的成本大宗、該從哪裡下手改善。
實際範例
假設一個 50 公克的塑件,原料每公斤 3 美元、廢料率 5%、成型週期 30 秒、使用 4 模穴模具,機台與人工費率分別為每小時 40 美元與 20 美元,開模費 20,000 美元,訂單數量 10,000 件:
$$\text{材料費} = \frac{50}{1000}\times 3 \times 1.05 = \$0.1575$$$$\text{加工費} = \frac{30}{3600\times 4}\times(40+20) = \$0.125$$$$\text{模具攤提} = \frac{20000}{10000} = \$2.00$$三項相加後,單件成本為 \(\$2.2825\),整批生產總成本則是 \(2.2825\times 10000 = \$22{,}825\)。
常見原料價格、機台費率與成型週期參考
下列表格提供的是概略數字,適合用來做第一版粗估。塑膠原料屬於行情波動大的大宗商品(會隨油價、等級、顏色、填充比例與採購量變動),機台費率也因地區、廠房管銷與自動化程度差異極大。表中金額皆為美元計價的市場/廠商區間,不等於報價;實際數字請向原料供應商與成型廠確認,台灣採購時亦須換算匯率與在地行情。
常見塑料:典型價格與密度
| 塑料 | 典型價格(美元/公斤) | 典型密度(g/cm³) |
|---|---|---|
| PE(聚乙烯) | $1.20 – $2.00 | 0.92 – 0.96 |
| PP(聚丙烯) | $1.20 – $2.00 | 0.90 – 0.91 |
| ABS | $2.00 – $3.50 | 1.04 – 1.06 |
| POM(聚縮醛) | $2.50 – $4.00 | 1.39 – 1.42 |
| 尼龍 6/6(PA66) | $3.00 – $5.00 | 1.13 – 1.15 |
| PC(聚碳酸酯) | $3.00 – $5.00 | 1.19 – 1.21 |
密度之所以重要,是因為計算器的材料成本是以塑件重量為基礎。若你手上只有體積數據,可先用 \(\text{重量 (g)} = \text{體積 (cm}^3) \times \text{密度 (g/cm}^3)\) 換算,再把結果(公克)填進 part_weight 欄位。
依鎖模噸數區分的機台工時費率
| 鎖模力 | 典型機台費率(美元/小時) |
|---|---|
| 50 噸 | $25 – $40 |
| 150 噸 | $35 – $55 |
| 300 噸 | $50 – $75 |
| 500 噸 | $70 – $100 |
以上只是機台(射出機)本身的費率,人工成本請另外填在 labor_rate。大噸數機台每小時費用較高,但大型塑件或多模穴模具非用不可。
依肉厚(壁厚)區分的成型週期
| 標稱肉厚 | 典型成型週期(秒) |
|---|---|
| < 1 mm | 10 – 20 |
| 1 – 2 mm | 15 – 30 |
| 2 – 3 mm | 25 – 45 |
| 3 – 4 mm | 40 – 70 |
成型週期主要由冷卻時間主導,而冷卻時間大致與肉厚的平方成正比,因此肉厚一增加,週期會拉長得特別明顯。實際週期還取決於塑料種類、模具冷卻水路設計與產品幾何形狀,上表僅供 cycle_time 的初始設定參考。
降低單件成本的實務作法
最有效的改善方式,是先看材料、加工、模具這三項中哪一項在你的結果裡佔比最大,再對症下藥。先跑一次計算、看清成本結構,然後從最大那塊著手。
- 模具佔比最高(小量生產常見)。由於 \(C_{\text{tool}} = \text{模具費} / \text{生產數量}\),最大的槓桿就是訂單量:合批下單或一次承諾較大批量,就能把模具費攤到更多件上。若是打樣或小量需求,可考慮鋁模或試作(過渡)模具取代硬化鋼模——雖然模具壽命較短,但
mold_cost大幅降低,在少量分攤下更划算。此外,單模穴模具的開模費本來就比多模穴便宜。 - 加工佔比最高(週期長或模穴少)。提高模穴數(每模產出愈多,單件加工成本就被除得愈小),同時縮短週期。冷卻通常是最長的一段,因此減薄肉厚、增設或改善冷卻水路、優化保壓與冷卻時間,都能直接壓低
cycle_time。在產品條件允許下,改用噸數更合適的機台以降低machine_rate也有幫助。 - 材料佔比最高(重件或高價塑料)。重新檢視塑料等級——若規格允許,改用未填充或通用等級可壓低
material_cost。也可從設計端減重:減薄肉厚、加補強肋、把實心處挖空。應用條件許可時,使用經過驗證的回收料(再生料)也能降低實際料成本。另外務必壓低scrap_rate:因為材料成本會乘上 \(\left(1 + \text{廢料率}/100\right)\),每少一個百分點的廢料,都會直接從材料成本中扣除。 - 採購原料時要把廢料算進去。下單買料時,數量要略高於成品淨重所推算的用量,才不會因為不良品、清機(purging)與試模開機損耗而中途缺料。以計算器同樣的 \(\left(1 + \text{廢料率}/100\right)\) 係數去抓採購量,就能避免事後再補一筆小量(通常單價更貴)的追加訂單。
以上是降低射出件成本的通用作法,實際取捨仍要看你的產品、塑料、公差要求與設備條件。任何變更都建議先與成型廠討論並完成品質驗證,再導入量產。
常見問題
為什麼成型週期要除以模穴數?多模穴模具每打一模能同時產出多件,同一段機台時間由這些產品共同分攤,因此單件加工成本自然下降。
模具費用怎麼處理?計算器將模具費用平均攤提到訂單數量上;批量愈大,單件所負擔的模具成本就愈低。
廢料率只影響材料嗎?在本計算器中,廢料率只用來放大材料用量;你可以調高廢料率,藉此概估不良品與開機試模的損耗。