這個計算器能做什麼
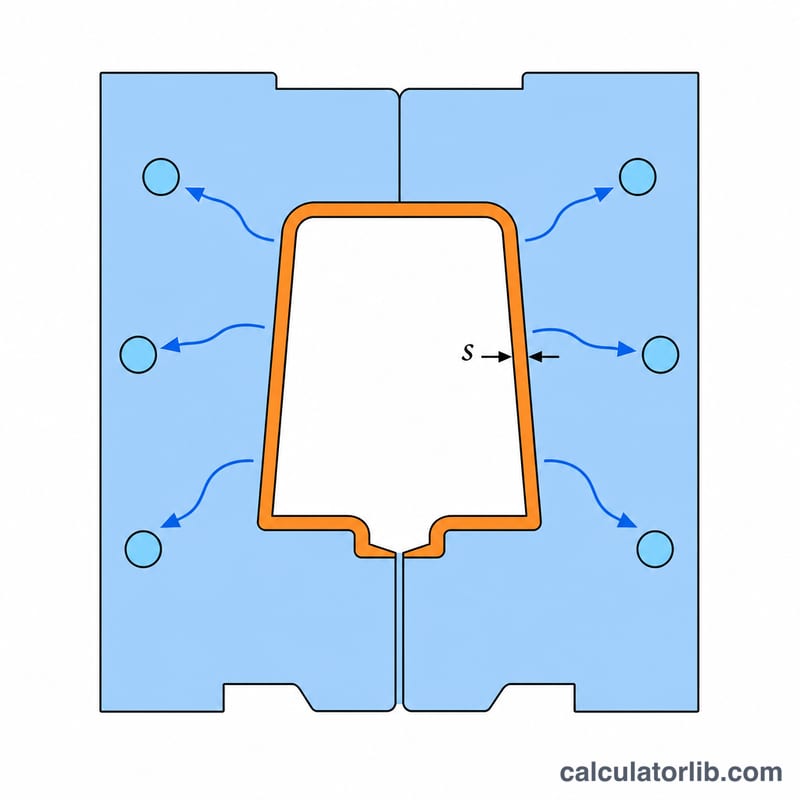
射出成型冷卻時間計算器可以估算塑膠件在模具內需要冷卻多久,才夠硬、可以安全頂出。冷卻通常是射出成型週期中最長的階段,所以冷卻時間估得準不準,會直接影響成型週期、機台產能和單件成本。本工具把成型件視為一塊無限大平板,以一維熱傳導方式冷卻。這是模具設計和成型條件設定時最常用的經典近似模型。
公式說明
冷卻時間依下列平板冷卻方程式計算:
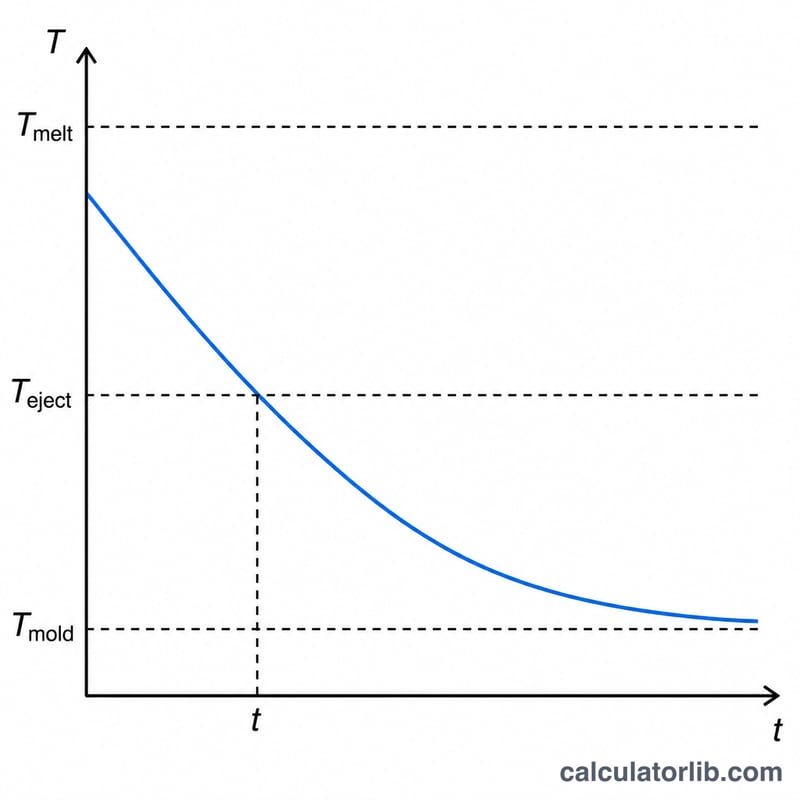
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$式中 \(t\) 為冷卻時間(秒),\(s\) 為產品最大肉厚(mm),\(\alpha\) 為塑料的熱擴散係數,單位是 \(\text{mm}^2/\text{s}\),\(T_m\) 為熔膠(射出)溫度,\(T_w\) 為模具表面溫度(模溫),\(T_e\) 為頂出(脫模)溫度。肉厚在公式中是平方項,所以肉厚加倍時,冷卻時間大約會變成原來的四倍。
使用方式
輸入產品最厚處的肉厚、塑料的熱擴散係數(例如 ABS 約為 \(0.09\,\text{mm}^2/\text{s}\)),再填入三個溫度。溫度可以統一使用 \(^{\circ}\text{C}\),只要單位一致即可。計算器會以秒為單位顯示估算的冷卻時間。
計算範例
假設 \(s = 2\,\text{mm}\)、\(\alpha = 0.09\,\text{mm}^2/\text{s}\)、\(T_m = 230\)、\(T_w = 40\)、\(T_e = 90\):
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$也就是說,這個成型件大約需要冷卻 7.1 秒。
各種樹脂的熱擴散率與加工溫度
下表列出常見射出成型樹脂的典型起始值。這些數值是根據一般手冊與產品資料表的大致範圍,屬於近似值。熱擴散率 \(\alpha = k/(\rho\,c_p)\) 會隨溫度改變,實務上通常會給出在冷卻範圍內平均的「有效」值。這就是同一種樹脂的已發表數值可能不同的原因。頂出溫度欄位是實務上的參考指南,通常接近或略低於該樹脂的熱變形溫度(HDT)。僅可作為起始點使用。
| 樹脂 | 熱擴散率 α (mm²/s,約略值) | 熔融溫度 (°C) | 模具溫度 (°C) | 頂出溫度參考 (°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS (GPPS) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| PET(結晶型等級) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*非晶型或透明零件的 PET 通常在冷模中成型,約 10–30 °C,並在其玻璃轉移溫度(約 70–80 °C)以下很多的溫度頂出。
重要:數值會因等級而異。玻璃纖維、礦物填料、阻燃劑及其他添加劑都可能大幅改變這些數值。填充型等級通常具有較高的擴散率及較高的容許頂出溫度。若樹脂供應商的資料表或加工指南提供不同數值,請以其為準。要得到最佳估計,請使用供應商建議的模具溫度與頂出溫度,若有提供,也請使用其有效熱擴散率。
壁厚與模具溫度如何影響冷卻時間
以下情境使用 ABS,\(\alpha = 0.09\) mm²/s、熔融溫度 \(T_{melt} = 230\) °C、頂出溫度 \(T_{eject} = 90\) °C。每個數值都來自文章中的公式:
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$模具溫度為 40 °C 時,對數項為 \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\)。前置係數為 \(\pi^{2}\times 0.09 \approx 0.8883\)。因此當 \(s\) 以 mm 為單位時,\(t \approx 1.7749\,s^{2}\) 秒。例如在 2 mm 時:\(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) 秒。
| 壁厚 s (mm) | 模具溫度 (°C) | 對數項 | 冷卻時間 t (s) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
冷卻時間與壁厚的平方成正比。將壁厚從 1 mm 加倍到 2 mm,冷卻時間會變為四倍(1.77 s → 7.10 s)。再加倍到 4 mm,冷卻時間又會再變為四倍(28.40 s)。
| 壁厚 s (mm) | 模具溫度 (°C) | 溫度比 \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | 對數項 | 冷卻時間 t (s) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
模具溫度的影響較小,且呈對數關係。在 2 mm 時,將模具從 20 °C 提高到 60 °C,會增加約 2.9 秒,約為 47%。較高的模具溫度會縮小模具溫度與頂出溫度之間的差距,因此零件需要更長時間才能達到安全的頂出溫度。實務上,較溫的模具仍常被使用,以獲得較佳的表面光澤、較低的成型內應力或較好的尺寸穩定性。每種情境都是在冷卻時間與零件品質之間取捨。若要縮短循環時間,減少最厚壁段通常比降低模具溫度有效得多。
常見問題
為什麼肉厚影響這麼大?熱量必須穿過整個肉厚才能傳出去,而熱傳導所需的時間和肉厚的平方成正比,所以厚肉部位往往決定了整個成型週期。
計算結果是精確值嗎?不是。這是一維估算,沒有考慮肋條、轉角和模具本身的熱傳效應,但拿來作為成型條件設定的起始值非常好用。
頂出溫度應該怎麼設定?可以採用該塑料的熱變形溫度(HDT),或成型件尺寸能保持穩定的溫度。