Что делает этот калькулятор
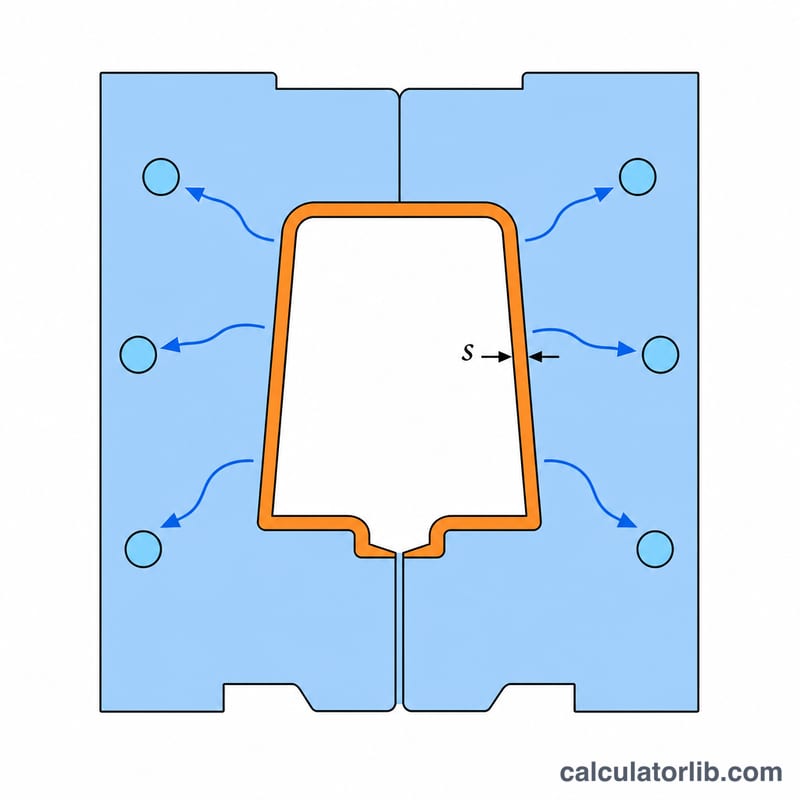
Калькулятор времени охлаждения при литье под давлением оценивает, сколько времени отлитая пластиковая деталь должна оставаться в форме, прежде чем станет достаточно жёсткой для извлечения. Охлаждение обычно — самая длительная фаза цикла литья, поэтому точная оценка напрямую влияет на время цикла, производительность машины и себестоимость детали. В модели деталь рассматривается как бесконечная плоская пластина, охлаждающаяся за счёт одномерной теплопроводности, — это классическое приближение, которое применяют при проектировании форм и технологических режимов.
Разбор формулы
Время охлаждения определяется уравнением охлаждения пластины:
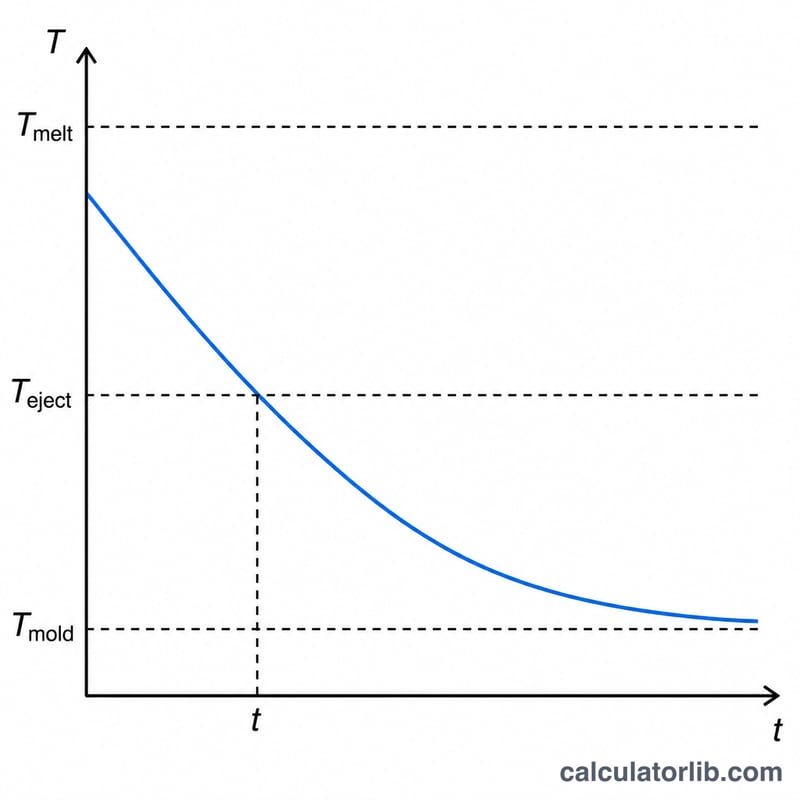
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$где \(t\) — время охлаждения в секундах, \(s\) — максимальная толщина стенки в мм, \(\alpha\) — температуропроводность полимера в \(\text{mm}^2/\text{s}\), \(T_m\) — температура расплава (впрыска), \(T_w\) — температура стенки формы, \(T_e\) — температура извлечения (размыкания). Поскольку толщина входит в формулу в квадрате, удвоение толщины стенки увеличивает время охлаждения примерно вчетверо.
Как пользоваться калькулятором
Укажите самую толстую стенку детали, температуропроводность полимера (например, около \(0.09\,\text{mm}^2/\text{s}\) для АБС-пластика) и три температуры. Все температуры можно задавать в \(^{\circ}\text{C}\) — важно лишь использовать их согласованно. Калькулятор вернёт расчётное время охлаждения в секундах.
Пример расчёта
Для \(s = 2\,\text{mm}\), \(\alpha = 0.09\,\text{mm}^2/\text{s}\), \(T_m = 230\), \(T_w = 40\) и \(T_e = 90\):
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$То есть детали требуется около 7,1 секунды охлаждения.
Частые вопросы
Почему толщина так важна? Тепло должно отводиться наружу через стенку, а время теплопроводности пропорционально квадрату толщины, поэтому толстые участки определяют время цикла.
Точен ли результат? Нет. Это одномерная оценка, которая не учитывает рёбра, углы и теплообмен в форме, однако она служит отличной отправной точкой для настройки процесса.
Какую температуру извлечения выбрать? Используйте температуру деформационной теплостойкости полимера либо значение, при котором деталь сохраняет стабильность размеров.
Температуропроводность и температуры переработки по смолам
В таблице ниже приведены типичные стартовые значения для распространённых полимеров для литья под давлением. Это приблизительные диапазоны, взятые из общих справочников и технических листов. Температуропроводность \(\alpha = k/(\rho\,c_p)\) зависит от температуры, и на практике её часто приводят как «эффективное» значение, усреднённое по диапазону охлаждения. Поэтому опубликованные данные для одного и того же полимера могут различаться. Столбец «температура извлечения» — практический ориентир. Обычно она близка к температуре теплового прогиба (HDT) полимера или немного ниже. Используйте её только как отправную точку.
| Полимер | Температуропроводность α (mm²/s, прибл.) | Температура расплава (°C) | Температура формы (°C) | Ориентир температуры извлечения (°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS (GPPS) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| ПЭТ (кристаллические марки) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*ПЭТ для аморфных или прозрачных деталей обычно отливают в холодную форму при температуре около 10–30 °C; извлекают такие детали заметно ниже температуры стеклования, которая составляет примерно 70–80 °C.
Важно: значения различаются между марками. Стекловолокно, минеральные наполнители, антипирены и другие добавки могут сильно их изменить. Наполненные марки часто имеют более высокую температуропроводность и более высокую допустимую температуру извлечения. Если технический лист или руководство по переработке поставщика смолы указывает другие значения, используйте их. Для наилучшей оценки используйте рекомендованные поставщиком температуры формы и извлечения, а также эффективную температуропроводность, если она указана.
Как толщина стенки и температура формы влияют на время охлаждения
В приведённых ниже сценариях используется ABS с \(\alpha = 0.09\) mm²/s, температурой расплава \(T_{melt} = 230\) °C и температурой извлечения \(T_{eject} = 90\) °C. Каждое значение получено по формуле из статьи:
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$При температуре формы 40 °C логарифмический член равен \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\). Множитель перед логарифмом равен \(\pi^{2}\times 0.09 \approx 0.8883\). Таким образом, \(t \approx 1.7749\,s^{2}\) секунд, если \(s\) выражено в миллиметрах. Например, при 2 mm: \(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) s.
| Толщина стенки s (mm) | Температура формы (°C) | Логарифмический член | Время охлаждения t (s) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
Время охлаждения растёт пропорционально квадрату толщины стенки. Если удвоить стенку с 1 mm до 2 mm, охлаждение длится в четыре раза дольше (1.77 s → 7.10 s). Если удвоить её ещё раз, до 4 mm, время станет ещё в четыре раза больше (28.40 s).
| Толщина стенки s (mm) | Температура формы (°C) | Температурное отношение \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | Логарифмический член | Время охлаждения t (s) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
Температура формы оказывает меньшее, логарифмическое влияние. При толщине 2 mm повышение температуры формы с 20 °C до 60 °C добавляет около 2.9 s, примерно 47%. Более высокая температура формы сокращает разницу между температурой формы и температурой извлечения, поэтому деталь дольше достигает безопасной температуры извлечения. На практике более тёплые формы часто всё равно используют для лучшего качества поверхности, снижения остаточных напряжений при литье или лучшей размерной стабильности. Каждый сценарий — это компромисс между временем охлаждения и качеством детали. Чтобы сократить время цикла, обычно гораздо эффективнее уменьшить самую толстую часть стенки, чем снижать температуру формы.