这个计算器的用途
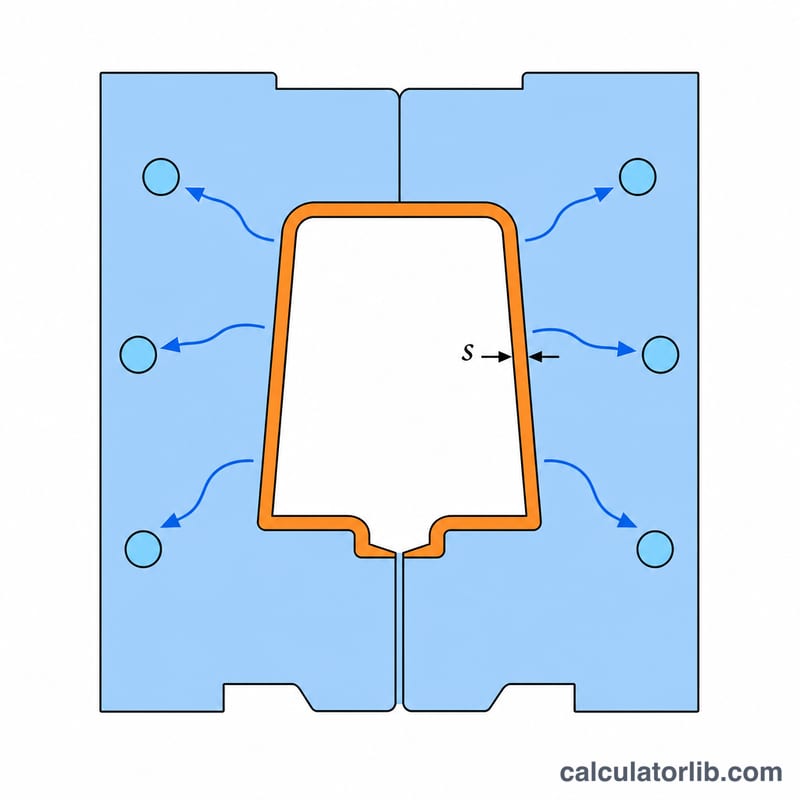
注塑冷却时间计算器用于估算塑料注塑件在模具中需要停留多长时间,才能冷却到足够刚硬、可以安全顶出。在整个注塑成型周期中,冷却往往是耗时最长的阶段,因此一个准确的估算会直接影响成型周期、设备产能和单件成本。该模型把零件简化为通过一维热传导散热的无限大平板,这也是模具与工艺设计中沿用已久的经典近似方法。
公式详解
冷却时间由平板冷却公式给出:
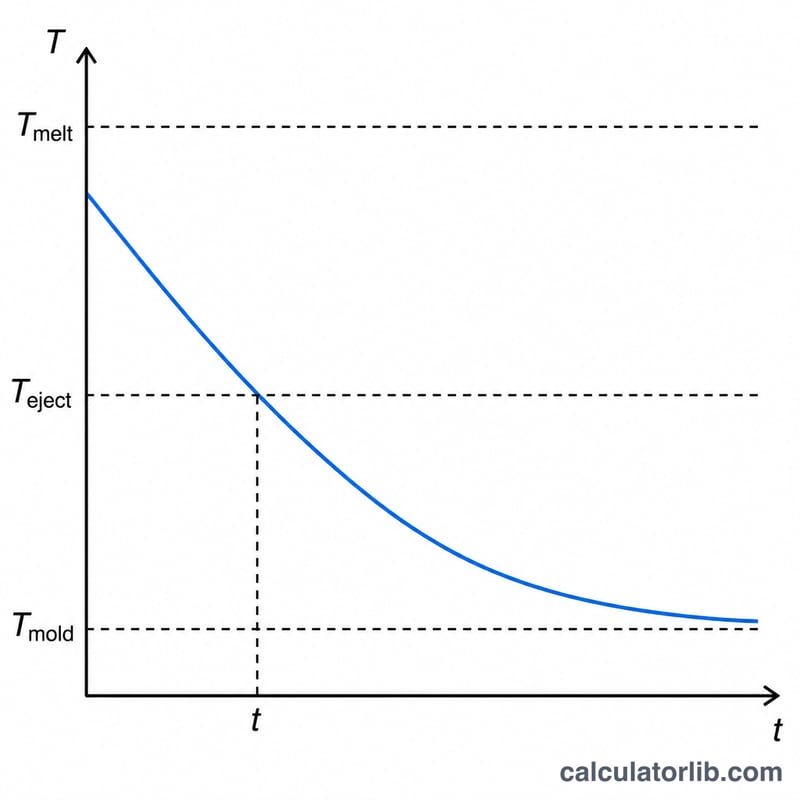
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$其中 \(t\) = 冷却时间(秒),\(s\) = 最大壁厚(mm),\(\alpha\) = 聚合物的热扩散系数,单位为 \(\text{mm}^2/\text{s}\),\(T_m\) = 熔体(注射)温度,\(T_w\) = 模具壁温度,\(T_e\) = 顶出(脱模)温度。由于壁厚在公式中以平方形式出现,壁厚增加一倍,冷却时间大约会变为原来的四倍。
使用方法
输入零件最厚处的壁厚、树脂的热扩散系数(例如 ABS 约为 \(0.09\,\text{mm}^2/\text{s}\)),以及三个温度。所有温度都可以使用 \(^{\circ}\text{C}\),只要前后单位保持一致即可。计算器会返回以秒为单位的预估冷却时间。
实例演算
当 \(s = 2\,\text{mm}\)、\(\alpha = 0.09\,\text{mm}^2/\text{s}\)、\(T_m = 230\)、\(T_w = 40\)、\(T_e = 90\) 时:
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$因此,这个零件大约需要 7.1 秒的冷却时间。
不同树脂的热扩散率与加工温度
下表列出了常见注塑树脂的典型起始值。这些数值是根据一般手册和数据表的大致范围给出的近似值。热扩散率 \(\alpha = k/(\rho\,c_p)\) 会随温度变化,实际中通常以冷却温度范围内平均的“有效”值给出。这就是同一种树脂的公开数据可能不同的原因。顶出温度一栏是实用参考,通常接近或略低于该树脂的热变形温度(HDT)。请仅将其作为起始点使用。
| 树脂 | 热扩散率 α(mm²/s,约值) | 熔体温度(°C) | 模具温度(°C) | 顶出温度参考(°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS(GPPS) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| PET(结晶型牌号) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*非晶或透明制品的 PET 通常在约 10–30 °C 的冷模中成型,并在远低于其玻璃化转变温度(约 70–80 °C)时顶出。
重要提示:不同牌号之间的数值会有差异。玻璃纤维、矿物填料、阻燃剂及其他添加剂都可能大幅改变这些数值。填充型牌号通常具有更高的热扩散率和更高的允许顶出温度。若树脂供应商的数据表或加工指南给出了不同数值,请以其为准。若要获得最佳估计,请使用供应商推荐的模具温度和顶出温度,如有提供,也可使用其给出的有效热扩散率。
壁厚和模具温度如何影响冷却时间
以下情景使用 ABS,其 \(\alpha = 0.09\) mm²/s,熔体温度 \(T_{melt} = 230\) °C,顶出温度 \(T_{eject} = 90\) °C。每个数值都来自文中的公式:
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$模具温度为 40 °C 时,对数项为 \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\)。前置系数为 \(\pi^{2}\times 0.09 \approx 0.8883\)。因此当 \(s\) 以 mm 为单位时,\(t \approx 1.7749\,s^{2}\) 秒。例如,在 2 mm 处:\(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) s。
| 壁厚 s(mm) | 模具温度(°C) | 对数项 | 冷却时间 t(s) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
冷却时间与壁厚的平方成正比。将壁厚从 1 mm 加倍到 2 mm,冷却时间变为原来的四倍(1.77 s → 7.10 s)。再次加倍到 4 mm,冷却时间又变为四倍(28.40 s)。
| 壁厚 s(mm) | 模具温度(°C) | 温度比 \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | 对数项 | 冷却时间 t(s) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
模具温度的影响较小,且呈对数关系。在 2 mm 处,将模具温度从 20 °C 提高到 60 °C,冷却时间约增加 2.9 s,约为 47%。较高的模具温度缩小了模具温度与顶出温度之间的差距,因此制品需要更长时间才能达到安全的顶出温度。在实际中,较高的模具温度仍经常用于获得更好的表面光洁度、降低成型内应力或提高尺寸稳定性。每种情景都是在冷却时间与制品质量之间进行权衡。若要缩短周期时间,减小最厚壁段通常比降低模具温度有效得多。
常见问题
为什么壁厚这么关键? 热量必须通过壁厚向外传导,而传导时间与壁厚的平方成正比,所以厚壁部位往往主导了整个成型周期。
计算结果精确吗? 并不精确。它是一种一维估算,忽略了加强筋、拐角以及模具传热等因素,但作为工艺调试的起点已经非常实用。
应该取多少顶出温度? 可以采用树脂的热变形温度,或取零件尺寸已经稳定时对应的温度。