この計算ツールでできること
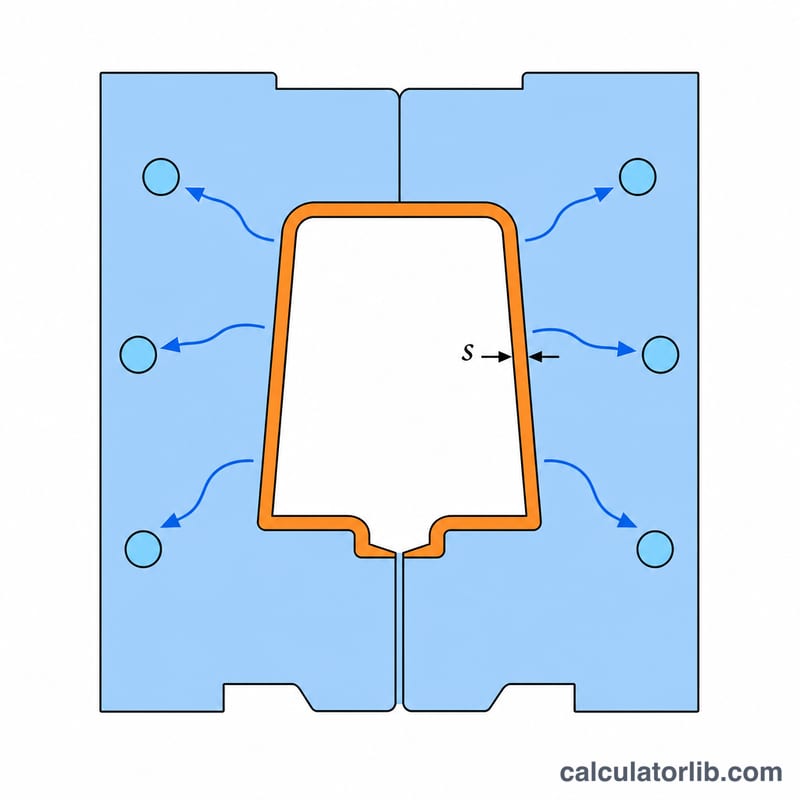
射出成形 冷却時間計算ツールは、成形したプラスチック部品を取り出せる剛性になるまで、金型内でどれくらい冷却すべきかを概算します。冷却は射出成形サイクルの中でもっとも時間のかかる工程になりやすく、その見積もりはサイクルタイム、設備の生産能力、そして部品コストに直結します。本ツールは部品を「一次元熱伝導で冷える無限平板」とみなして計算しており、これは金型設計・プロセス設計で古くから使われる定番の近似です。
計算式の解説
冷却時間は、次の平板冷却式で求められます。
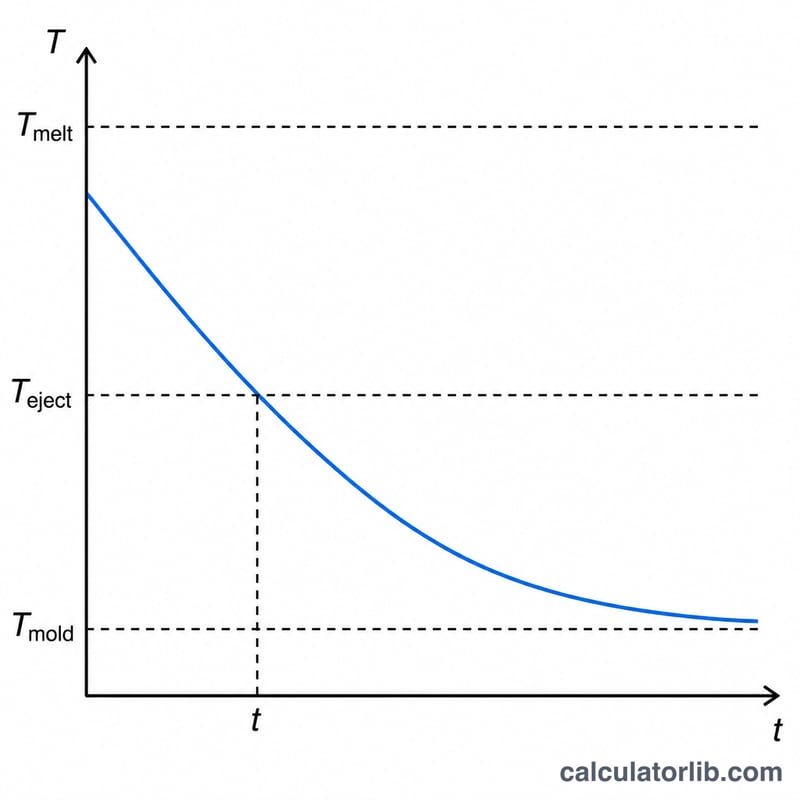
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$ここで \(t\) は冷却時間(秒)、\(s\) は最大肉厚(mm)、\(\alpha\) は樹脂の熱拡散率(\(\text{mm}^2/\text{s}\))、\(T_m\) は溶融(射出)温度、\(T_w\) は金型壁温度、\(T_e\) は離型(取り出し)温度を表します。肉厚は二乗で効いてくるため、肉厚を2倍にすると冷却時間はおよそ4倍に膨らみます。
使い方
部品のもっとも厚い肉厚、樹脂の熱拡散率(たとえばABSなら約 \(0.09\,\text{mm}^2/\text{s}\))、そして3つの温度を入力します。温度はすべて同じ単位で揃っていれば \(^{\circ}\text{C}\) で入力して構いません。計算ツールは推定冷却時間を秒単位で返します。
計算例
\(s = 2\,\text{mm}\)、\(\alpha = 0.09\,\text{mm}^2/\text{s}\)、\(T_m = 230\)、\(T_w = 40\)、\(T_e = 90\) の場合:
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$つまり、この部品には約7.1秒の冷却が必要ということになります。
樹脂別の熱拡散率と加工温度
以下の表は、一般的な射出成形用樹脂の典型的な開始値を示しています。これらは一般的なハンドブックやデータシートの範囲から得た概算値です。熱拡散率 \(\alpha = k/(\rho\,c_p)\) は温度によって変化し、実際には冷却範囲で平均した「有効」値として示されることがよくあります。そのため、同じ樹脂でも公表値が異なる場合があります。突き出し温度の列は実務上の目安です。通常、樹脂の荷重たわみ温度(HDT)付近か、やや低い値になります。開始点としてのみ使用してください。
| 樹脂 | 熱拡散率 α (mm²/s、概算) | 溶融温度 (°C) | 金型温度 (°C) | 突き出し温度の目安 (°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS (GPPS) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| PET (結晶性グレード) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*PET を非晶性または透明部品に使用する場合は、通常 10–30 °C の冷たい金型で成形し、ガラス転移温度(約 70–80 °C)よりかなり低い温度で突き出します。
重要: 値はグレードによって異なります。ガラス繊維、鉱物フィラー、難燃剤などの添加剤によって大きく変わる場合があります。フィラー入りグレードは、一般に熱拡散率が高く、許容される突き出し温度も高くなる傾向があります。樹脂メーカーのデータシートや加工ガイドに別の値が示されている場合は、そちらを使用してください。最も正確な推定のためには、メーカーが推奨する金型温度と突き出し温度を使用し、入手可能であれば有効熱拡散率も使用してください。
肉厚と金型温度が冷却時間に与える影響
以下のシナリオでは、ABS を使用し、\(\alpha = 0.09\) mm²/s、溶融温度 \(T_{melt} = 230\) °C、突き出し温度 \(T_{eject} = 90\) °C としています。各値は記事中の式から求めたものです:
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$金型温度 40 °C の場合、対数項は \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\) です。係数は \(\pi^{2}\times 0.09 \approx 0.8883\) です。したがって、\(s\) を mm とすると \(t \approx 1.7749\,s^{2}\) 秒となります。例えば 2 mm の場合:\(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) 秒です。
| 肉厚 s (mm) | 金型温度 (°C) | 対数項 | 冷却時間 t (s) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
冷却時間は肉厚の二乗に比例して増加します。肉厚を 1 mm から 2 mm に倍にすると、冷却時間は 4 倍になります(1.77 s → 7.10 s)。さらに 4 mm に倍にすると、冷却時間はさらに 4 倍になります(28.40 s)。
| 肉厚 s (mm) | 金型温度 (°C) | 温度比 \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | 対数項 | 冷却時間 t (s) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
金型温度の影響は小さく、対数的です。2 mm の場合、金型温度を 20 °C から 60 °C に上げると、約 2.9 秒、約 47% 増加します。金型温度が高いと、金型温度と突き出し温度の差が縮まるため、部品が安全な突き出し温度に達するまでに時間がかかります。実際には、表面品質の向上、成形応力の低減、寸法安定性の向上のために、高めの金型温度が使われることも多くあります。各シナリオは冷却時間と部品品質のトレードオフです。サイクルタイムを短縮するには、金型温度を下げるよりも、最も厚い肉厚部を減らすほうが通常ははるかに効果的です。
よくある質問
なぜ肉厚がそれほど重要なのですか? 熱は壁を通して外へ伝導で逃げていき、その伝導にかかる時間は肉厚の二乗に比例します。そのため厚肉部がサイクルタイムを支配してしまうのです。
結果は正確ですか? いいえ。これはリブや角部、金型側の熱移動を無視した一次元の概算です。それでも、プロセス条件を決めるうえで非常に有用な出発点になります。
離型温度には何を使えばよいですか? 樹脂の荷重たわみ温度(HDT)、あるいは部品が寸法的に安定する温度を目安に使ってください。