
計算を入力してください
このツールで前回入力した値があります。
結果
| 1時間あたりの推定生産個数 |
180.0 |
| 充填工程 |
2 s |
| 冷却工程 |
15 s |
| 離型・型開閉工程 |
3 s |
このページの誤りを報告
このツールでできること
射出成形サイクルタイム計算ツールは、成形1ショットにかかる時間を、充填(射出)・冷却・離型(型開閉を含む)という3つの主要工程の時間を合計して求めます。サイクルタイムがわかれば、生産能力の予測や納期の見積もりができるほか、どの工程が全体の時間を大きく占めているかも把握でき、改善すべきポイントを絞り込めます。
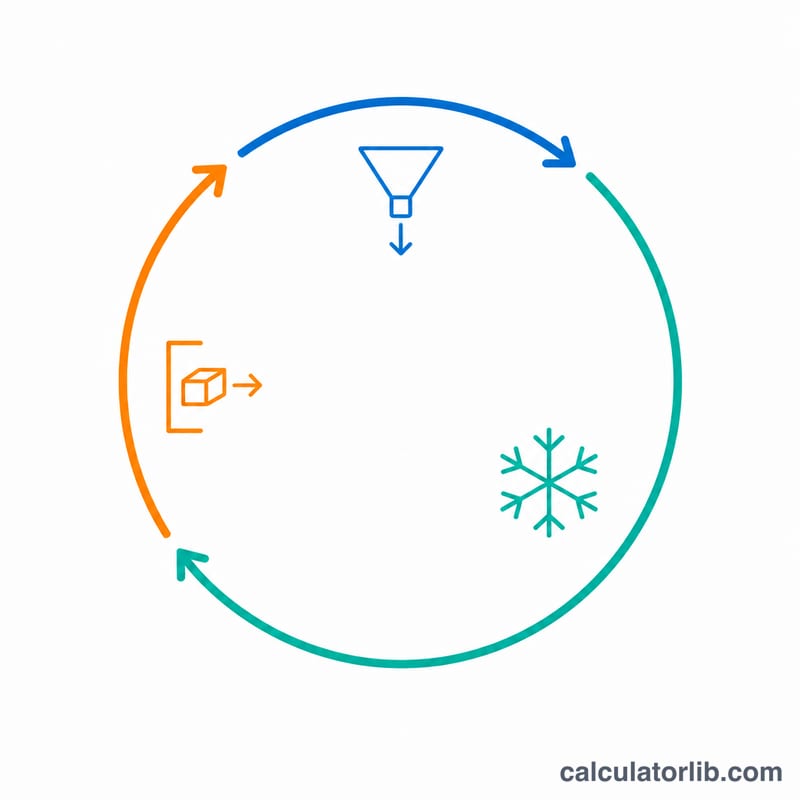 成形サイクルは、充填・冷却・離型の3つの工程を繰り返します。
計算式の解説
総サイクルタイムは、各工程の時間を単純に足し合わせたものです。
$$t_{cycle} = t_{fill} + t_{cool} + t_{eject}$$
ここで、\(t_{fill}\) は射出(充填)時間[秒]、\(t_{cool}\) は冷却時間[秒]、\(t_{eject}\) は離型時間と型開閉時間の合計[秒]です。サイクルタイムから、1個取り金型における理論上の1時間あたり生産数は次のように求められます。
$$\text{PPH} = \frac{3600}{t_{cycle}}$$
実際の現場では、冷却工程が最も長くなるのが一般的で、全体の50〜80%を占めることも珍しくありません。これは、冷却時間が製品の肉厚や樹脂の熱特性に左右されるためです。
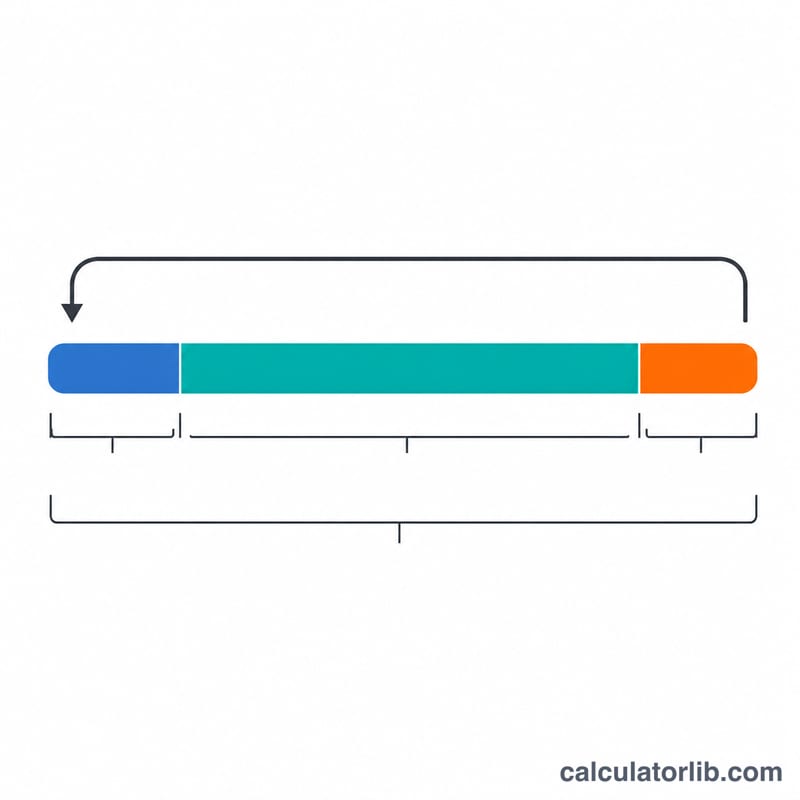 総サイクルタイムは3工程の合計で、多くの場合は冷却が最大の割合を占めます。
使い方
各工程にかかる実測値または見込みの時間を秒単位で入力すると、総サイクルタイムと1時間あたりの推定生産個数が表示されます。単位は必ず秒でそろえ、型開閉に要する時間は離型の入力欄に含めてください。
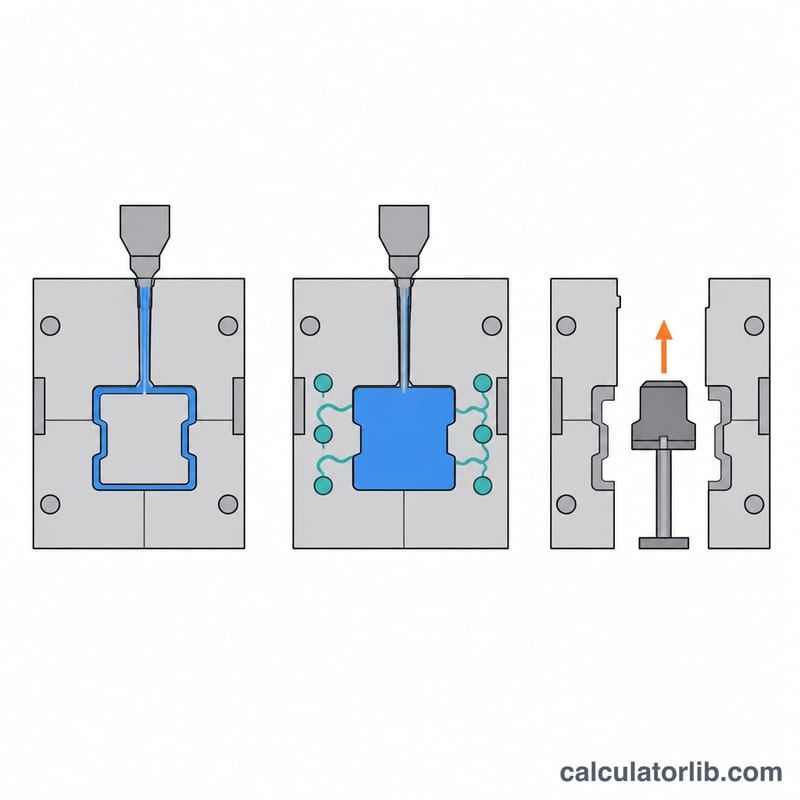 各工程で金型内部では何が起きているのかを示した図です。
計算例
たとえば \(t_{fill} = 2\) 秒、\(t_{cool} = 15\) 秒、\(t_{eject} = 3\) 秒とします。総サイクルタイムは次のとおりです。
$$t_{cycle} = 2 + 15 + 3 = 20\,\text{s}$$
理論上の生産数は次のようになります。
$$\text{PPH} = \frac{3600}{20} = 180 \text{ parts/hour}$$
よくある質問
なぜ冷却時間が重要なのですか? 冷却はたいていサイクルタイムの中で最も大きな割合を占め、おおよそ肉厚の2乗に比例して長くなります。そのため、肉厚を薄くするほど冷却は早く終わります。
多数個取りの金型にも対応していますか? 表示される1時間あたりの個数は、1キャビティ(1個取り)あたりの値です。工場全体の生産数は、これにキャビティ数を掛けて求めてください。
結果は正確ですか? いいえ、入力された各工程の時間に基づく概算です。実際のサイクルは、成形機の設定、使用する樹脂、製品形状などによって変わります。
関連する電卓
-

射出成形 収縮率計算ツール
樹脂の成形収縮を見込んだ金型キャビティ寸法を即座に計算。製品の目標寸法と成形収縮率(%)を入力するだけで、加工すべきキャビティ寸法と収縮代がわかります。
-

サイクルタイム計算ツール
正味生産時間と生産個数からサイクルタイムを計算。製造現場・リーン生産・工程改善に使える無料のサイクルタイム計算ツールです。
-

射出成形コスト計算ツール
材料費・機械チャージ・人件費・成形サイクル・キャビティ数・金型費・不良率を入力するだけで、射出成形品の1個あたりコストと生産ロット全体の総費用を試算。内訳もひと目で確認できます。
-

射出成形 型締め力計算ツール
投影面積と型締め係数、安全率から射出成形機の型締め力(トン数)を簡単計算。最適な成形機サイズを選定できる無料ツールです。
-

射出成形ショットサイズ計算ツール
製品体積・キャビティ数・ランナーオーバーヘッド・材料密度から、射出成形のショット体積、ショット重量(g)、機械容量の使用率を計算。推奨される20〜80%の運転範囲を手早く確認できる無料ツールです。
-

EV充電時間計算ツール
バッテリー容量・充電器の出力・開始/目標の充電レベル・充電効率から、電気自動車(EV)の充電にかかる時間の目安を計算できます。
発見
-
鉱石品位計算ツール
分析(アッセイ)値と試料重量から、鉱石品位をパーセント(%)とグラム/トン(g/t)で計算。鉱量(トン数)を入力すれば、鉱床に含まれる金属総量の概算も同時に求められる無料ツールです。
-
あり継ぎピッチ計算機
板幅とピンの本数から、あり継ぎ(ダブテイル)のピンとテールの中心位置と等間隔ピッチをmm単位で算出。罫書きにそのまま使える割り付け寸法がわかります。
-
飼料給与量計算ツール(家畜の1日あたり給与量)
家畜の体重、乾物摂取率、飼料の乾物率、粗タンパク質(CP)の目標値を入れるだけで、1日に必要な乾物摂取量(DMI)、現物給与量、粗タンパク質量がすぐにわかります。牛・羊・山羊の給与設計の目安づくりにお使いください。
-
ストライクウォーター計算機
オールグレイン醸造向けの無料ストライクウォーター計算機。狙った糖化温度にするための仕込み湯の温度と湯量を、麦芽の重量・湯の比率・麦芽温度から計算します。
-
船体排水量計算ツール
水線長・型幅・喫水・方形係数を入れるだけで、船体の排水量をかんたんに概算。排水容積(m³)と排水量(kg・トン)を一度に求められます。海水・淡水の切り替えにも対応しています。






