Что делает этот калькулятор
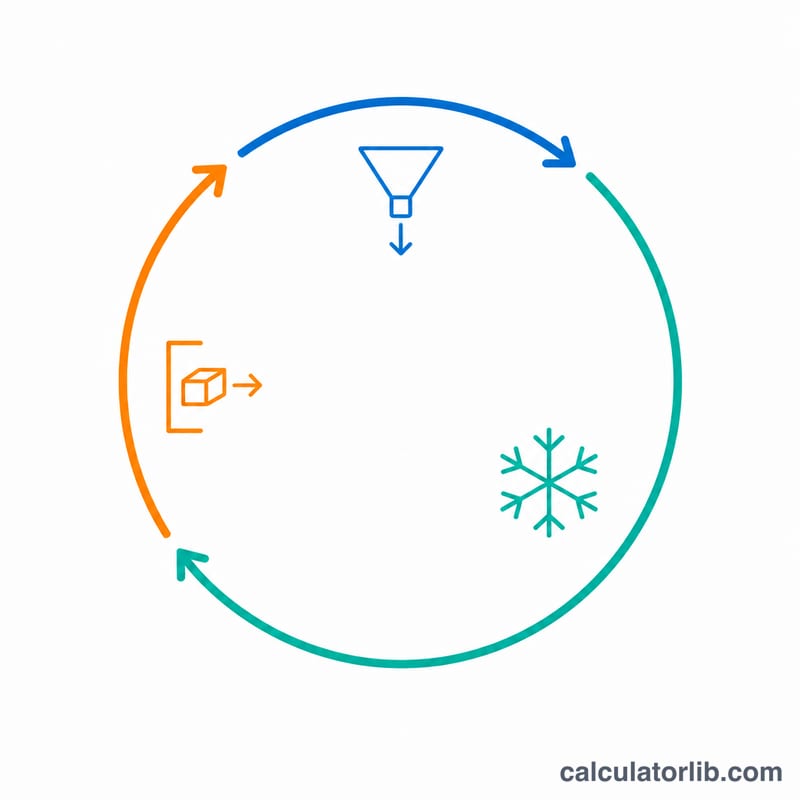
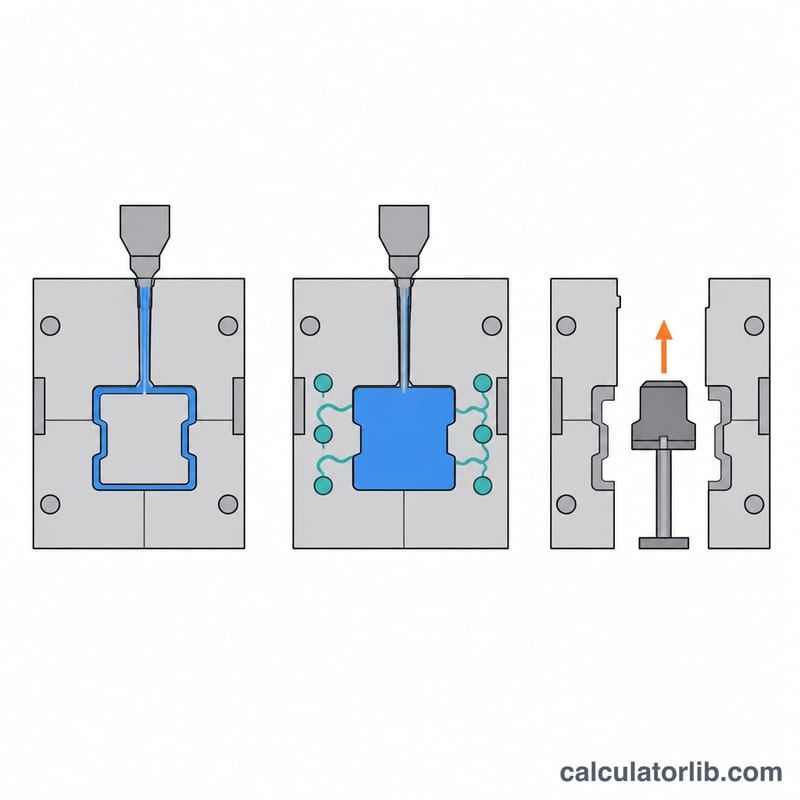
Калькулятор времени цикла литья под давлением оценивает, сколько длится один полный цикл формования. Для этого он суммирует три основные фазы процесса: заполнение формы (впрыск), охлаждение и выталкивание изделия вместе с раскрытием и смыканием формы. Зная время цикла, можно прогнозировать производительность, называть заказчику сроки изготовления и понимать, какая фаза занимает больше всего времени, чтобы сосредоточить оптимизацию там, где она даст максимальный эффект.
Объяснение формулы
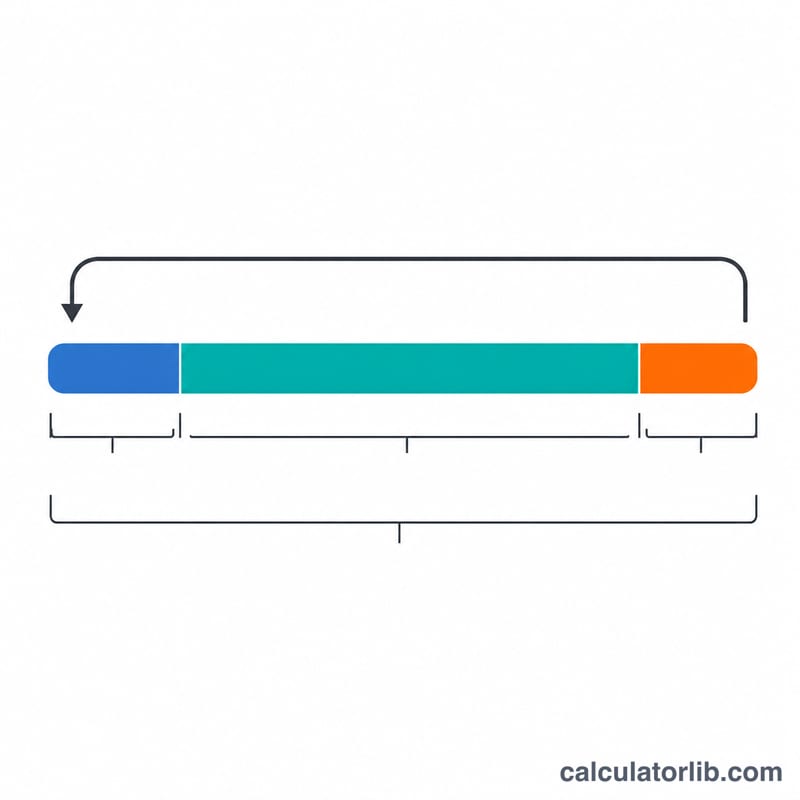
Полное время цикла — это просто сумма времени отдельных фаз:
$$t_{cycle} = t_{fill} + t_{cool} + t_{eject}$$где \(t_{fill}\) — время впрыска (заполнения формы) в секундах, \(t_{cool}\) — время охлаждения в секундах, а \(t_{eject}\) — время выталкивания плюс раскрытия и смыкания формы в секундах. По времени цикла можно найти теоретическую часовую производительность одногнёздной формы:
$$\text{PPH} = \frac{3600}{t_{cycle}}$$На практике охлаждение обычно самая длинная фаза — часто от 50 до 80 процентов всего цикла, поскольку оно зависит от толщины стенки и теплофизических свойств материала.
Как пользоваться калькулятором
Введите измеренное или расчётное время каждой фазы в секундах — после этого вы увидите полное время цикла и ожидаемое количество деталей в час. Используйте одинаковые единицы измерения, а время движения формы учитывайте в поле выталкивания.
Пример расчёта
Допустим, \(t_{fill} = 2\) с, \(t_{cool} = 15\) с и \(t_{eject} = 3\) с. Полное время цикла составляет:
$$t_{cycle} = 2 + 15 + 3 = 20\,\text{s}$$Теоретическая производительность:
$$\text{PPH} = \frac{3600}{20} = 180 \text{ parts/hour}$$Частые вопросы
Почему время охлаждения так важно? Обычно это самая большая составляющая цикла, и оно растёт примерно пропорционально квадрату толщины стенки, поэтому более тонкие стенки остывают быстрее.
Учитываются ли многогнёздные формы? Значение «деталей в час» приведено на одно гнездо. Чтобы получить общую выработку, умножьте его на число гнёзд.
Результат точный? Нет. Это оценка на основе введённого вами времени фаз; реальные циклы зависят от настроек машины, материала и геометрии детали.