Bu hesaplama aracı ne işe yarar?
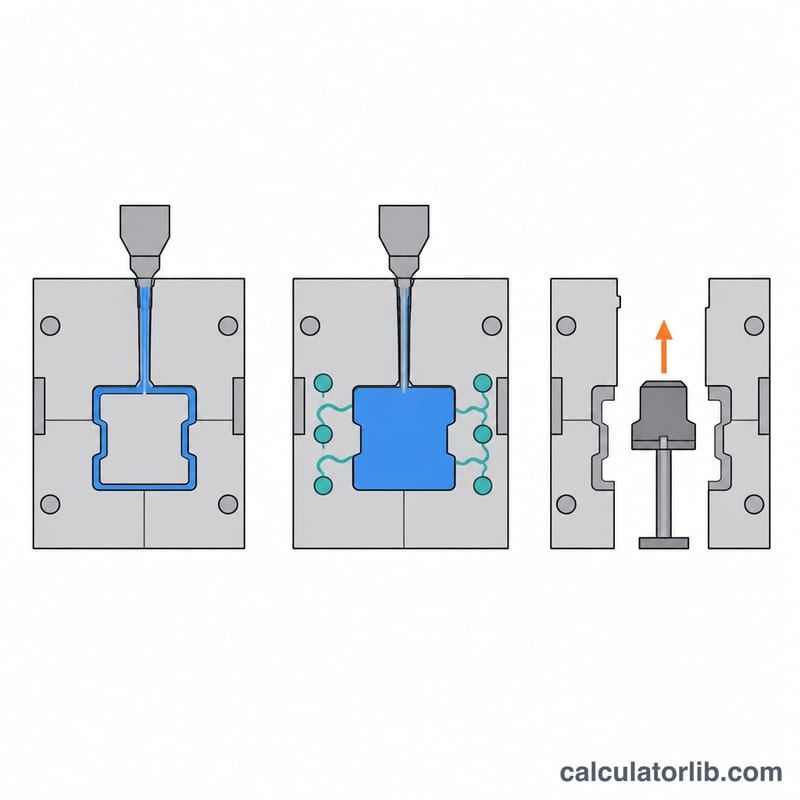
Plastik Enjeksiyon Çevrim Süresi Hesaplama Aracı, prosesin üç ana zaman aşamasını toplayarak tek bir kalıplama çevriminin ne kadar sürdüğünü tahmin eder: dolum (enjeksiyon), soğutma ve ejeksiyon ile birlikte kalıbın açılıp kapanma hareketi. Çevrim süresini bilmek; üretim kapasitesini öngörmenize, teslim sürelerini teklif etmenize ve hangi aşamanın çevrimi en çok uzattığını görüp iyileştirme çalışmalarını doğru noktaya yönlendirmenize yardımcı olur.
Formülün açıklaması
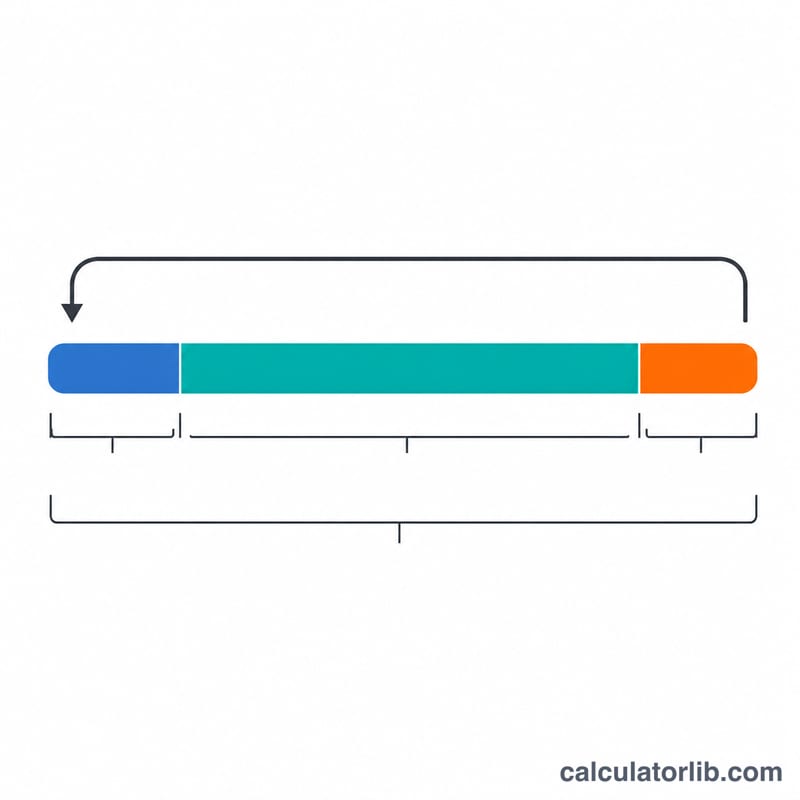
Toplam çevrim süresi, aşama sürelerinin toplamından ibarettir:
$$t_{cycle} = t_{fill} + t_{cool} + t_{eject}$$Burada \(t_{fill}\) = enjeksiyon/dolum süresi (saniye), \(t_{cool}\) = soğutma süresi (saniye) ve \(t_{eject}\) = ejeksiyon ile kalıp açma/kapama süresi (saniye) anlamına gelir. Çevrim süresinden, tek gözlü bir kalıbın teorik saatlik üretimi de bulunabilir:
$$\text{PPH} = \frac{3600}{t_{cycle}}$$Uygulamada soğutma çoğunlukla en uzun aşamadır ve toplamın yaklaşık yüzde 50 ila 80'ini oluşturur; çünkü et kalınlığına ve malzemenin ısıl özelliklerine bağlıdır.
Nasıl kullanılır?
Her aşama için ölçtüğünüz veya tahmin ettiğiniz süreyi saniye cinsinden girin; ardından toplam çevrim süresini ve tahmini saatlik parça adedini okuyun. Birimleri tutarlı kullanın ve kalıp hareket sürelerini ejeksiyon alanına dahil edin.
Çözümlü örnek
\(t_{fill} = 2\) s, \(t_{cool} = 15\) s ve \(t_{eject} = 3\) s olsun. Toplam çevrim süresi:
$$t_{cycle} = 2 + 15 + 3 = 20\,\text{s}$$Teorik üretim miktarı:
$$\text{PPH} = \frac{3600}{20} = 180 \text{ parça/saat}$$Sık sorulan sorular
Soğutma süresi neden bu kadar önemli? Genellikle çevrim süresinin en büyük tek bileşenidir ve yaklaşık olarak et kalınlığının karesiyle orantılı artar; dolayısıyla ince duvarlı parçalar daha hızlı soğur.
Çok gözlü kalıplar hesaba katılıyor mu? Saatlik parça sayısı göz (kavite) başınadır. Atölyenin toplam üretimini bulmak için göz sayısıyla çarpın.
Sonuç kesin mi? Hayır. Girdiğiniz aşama sürelerine dayanan bir tahmindir; gerçek çevrimler makine ayarlarına, malzemeye ve parça geometrisine göre değişir.