Bu hesaplayıcı ne işe yarar?
Enjeksiyon Kalıplama Soğuma Süresi Hesaplayıcı, kalıplanan bir plastik parçanın kalıptan çıkarılabilecek kadar sertleşmesi için kalıpta ne kadar kalması gerektiğini tahmin eder. Soğuma, enjeksiyon kalıplama çevriminin genellikle en uzun süren aşamasıdır; bu nedenle isabetli bir tahmin doğrudan çevrim süresini, makine verimini ve parça maliyetini belirler. Model, parçayı tek boyutlu ısı iletimiyle soğuyan sonsuz düz bir levha olarak ele alır; bu da kalıp ve proses tasarımında yaygın kullanılan klasik yaklaşımdır.
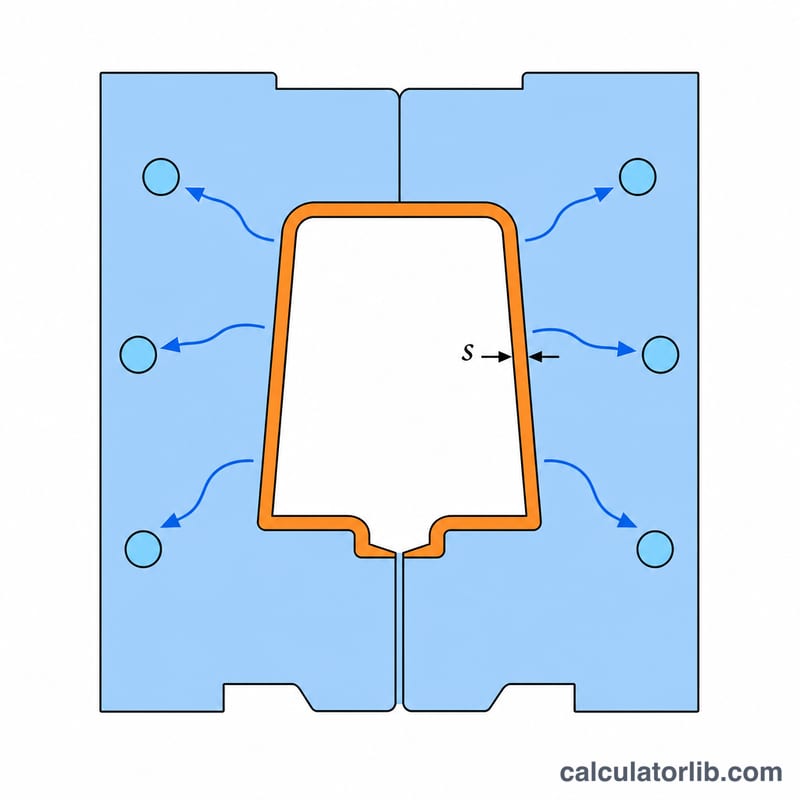
Formülün açıklaması
Soğuma süresi, levha soğuma denklemiyle verilir:
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$Burada \(t\) = saniye cinsinden soğuma süresi, \(s\) = mm cinsinden maksimum cidar kalınlığı, \(\alpha\) = polimerin \(\text{mm}^2/\text{s}\) cinsinden ısıl yayınımı, \(T_m\) = eriyik (enjeksiyon) sıcaklığı, \(T_w\) = kalıp cidarı sıcaklığı ve \(T_e\) = çıkarma (kalıptan alma) sıcaklığıdır. Kalınlık karesi alınarak denkleme girdiğinden, cidar kalınlığını iki katına çıkarmak soğuma süresini yaklaşık dört katına çıkarır.
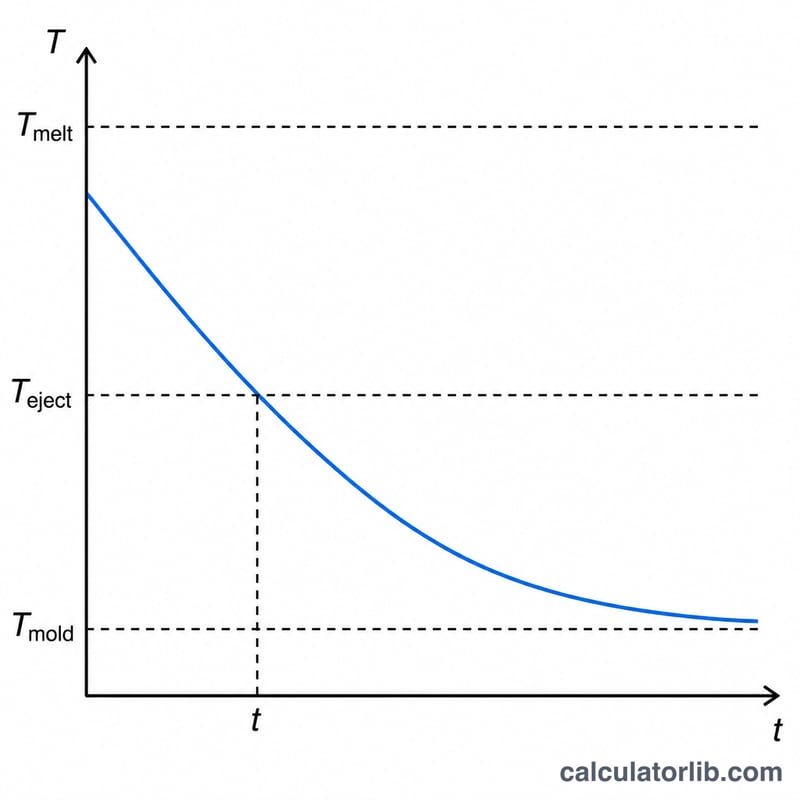
Nasıl kullanılır?
Parçanın en kalın cidarını, reçinenin ısıl yayınımını (örneğin ABS için yaklaşık \(0.09\,\text{mm}^2/\text{s}\)) ve üç sıcaklık değerini girin. Birbirleriyle tutarlı olduğu sürece tüm sıcaklıklar \(^{\circ}\text{C}\) cinsinden olabilir. Hesaplayıcı, tahmini soğuma süresini saniye cinsinden döndürür.
Örnek hesaplama
\(s = 2\,\text{mm}\), \(\alpha = 0.09\,\text{mm}^2/\text{s}\), \(T_m = 230\), \(T_w = 40\) ve \(T_e = 90\) için:
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$Yani parçanın yaklaşık 7,1 saniye soğuması gerekir.
Reçineye Göre Isıl Yayınım ve İşleme Sıcaklıkları
Aşağıdaki tablo, yaygın enjeksiyon kalıplama reçineleri için tipik başlangıç değerlerini listeler. Bunlar, genel el kitabı ve teknik veri sayfası aralıklarından alınmış yaklaşık aralıklardır. Isıl yayınım \(\alpha = k/(\rho\,c_p)\) sıcaklıkla değişir ve pratikte genellikle soğuma aralığı boyunca ortalaması alınmış bir "etkin" değer olarak verilir. Aynı reçine için yayımlanan değerlerin farklı olmasının nedeni budur. Çıkarma sıcaklığı sütunu pratik bir kılavuzdur. Genellikle reçinenin ısıl sapma sıcaklığına (HDT) yakın ya da onun biraz altında yer alır. Bunu yalnızca bir başlangıç noktası olarak kullanın.
| Reçine | Isıl yayınım α (mm²/s, yakl.) | Eriyik sıcaklığı (°C) | Kalıp sıcaklığı (°C) | Çıkarma sıcaklığı kılavuzu (°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS (GPPS) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| PET (kristalin türler) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*Amorf veya şeffaf parçalar için PET genellikle yaklaşık 10–30 °C'lik soğuk bir kalıpta kalıplanır ve yaklaşık 70–80 °C olan camsı geçiş sıcaklığının oldukça altında çıkarılır.
Önemli: Değerler türler arasında farklılık gösterir. Cam elyafları, mineral dolgu maddeleri, alev geciktiriciler ve diğer katkı maddeleri bunları büyük ölçüde değiştirebilir. Dolgulu türler genellikle daha yüksek yayınıma ve daha yüksek izin verilen çıkarma sıcaklıklarına sahiptir. Reçine tedarikçisinin teknik veri sayfası veya işleme kılavuzu farklı değerler veriyorsa, bunları kullanın. En iyi tahmin için tedarikçinin önerdiği kalıp ve çıkarma sıcaklıklarını ve varsa onların etkin ısıl yayınım değerini kullanın.
Cidar Kalınlığı ve Kalıp Sıcaklığı Soğuma Süresini Nasıl Değiştirir
Aşağıdaki senaryolar \(\alpha = 0.09\) mm²/s olan ABS'yi, \(T_{melt} = 230\) °C eriyik sıcaklığını ve \(T_{eject} = 90\) °C çıkarma sıcaklığını kullanır. Her değer, makalenin formülünden gelir:
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$40 °C'lik bir kalıp sıcaklığında, logaritma terimi \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\) olur. Ön çarpan \(\pi^{2}\times 0.09 \approx 0.8883\)'tür. Dolayısıyla \(s\) mm cinsinden olduğunda \(t \approx 1.7749\,s^{2}\) saniyedir. Örneğin, 2 mm'de: \(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) s.
| Cidar kalınlığı s (mm) | Kalıp sıcaklığı (°C) | Logaritma terimi | Soğuma süresi t (s) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
Soğuma süresi, cidar kalınlığının karesiyle büyür. Cidarı 1 mm'den 2 mm'ye iki katına çıkarmak soğumayı dört kat uzatır (1.77 s → 7.10 s). Onu tekrar 4 mm'ye iki katına çıkarmak yine dört kat daha uzatır (28.40 s).
| Cidar kalınlığı s (mm) | Kalıp sıcaklığı (°C) | Sıcaklık oranı \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | Logaritma terimi | Soğuma süresi t (s) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
Kalıp sıcaklığının daha küçük, logaritmik bir etkisi vardır. 2 mm'de, kalıbı 20 °C'den 60 °C'ye yükseltmek yaklaşık 2.9 s, kabaca %47 ekler. Daha yüksek kalıp sıcaklığı, kalıp ile çıkarma sıcaklığı arasındaki farkı küçültür, bu nedenle parçanın güvenli bir çıkarma sıcaklığına ulaşması daha uzun sürer. Pratikte, daha iyi yüzey kalitesi, daha düşük kalıplama kaynaklı gerilim veya daha iyi boyutsal kararlılık için daha sıcak kalıplar çoğu zaman yine de kullanılır. Her senaryo, soğuma süresini parça kalitesine karşı dengeler. Çevrim süresini kısaltmak için, en kalın cidar bölümünü azaltmak genellikle kalıp sıcaklığını düşürmekten çok daha fazla yardımcı olur.
Sıkça sorulan sorular
Kalınlık neden bu kadar önemli? Isının cidar boyunca iletilerek dışarı atılması gerekir ve iletim süresi kalınlığın karesiyle ölçeklenir; bu yüzden kalın bölgeler çevrim süresine egemen olur.
Sonuç kesin mi? Hayır. Bu; kaburgaları, köşeleri ve kalıbın ısı transferini göz ardı eden tek boyutlu bir tahmindir. Yine de proses ayarı için mükemmel bir başlangıç noktası sunar.
Hangi çıkarma sıcaklığını kullanmalıyım? Reçinenin ısıl deformasyon sıcaklığını (HDT) ya da parçanın boyutsal olarak kararlı olduğu bir değeri kullanın.