Kapama Kuvveti Hesaplayıcı Nedir?
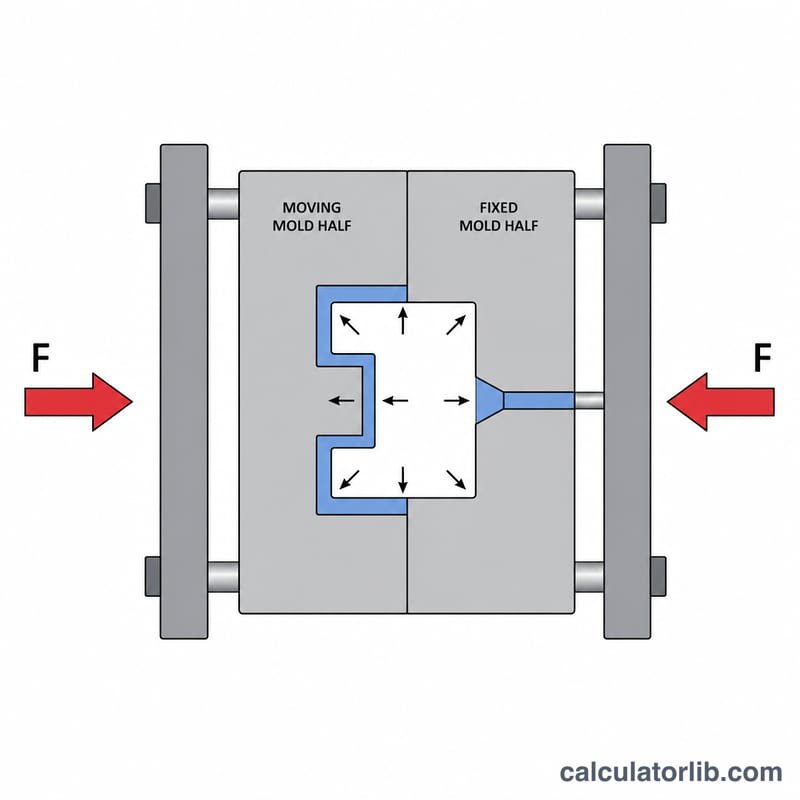
Enjeksiyon kalıplama makineleri kapama kuvvetine (tonaj) göre sınıflandırılır; bu, erimiş plastik yüksek basınç altında enjekte edilirken kalıbın iki yarısını kapalı tutan kuvvettir. Tonaj çok düşükse, kalıp boşluğundaki basınç kalıbı iter ve çapak (flash) oluşur; gereğinden çok yüksekse bu kez gereksiz büyük bir makineye para ödüyorsunuz demektir. Bu hesaplayıcı, bir parça için gereken kapama kuvvetini parçanın izdüşüm alanı ve malzemeye özgü bir kalıp faktörü kullanarak tahmin eder.
Nasıl Kullanılır?
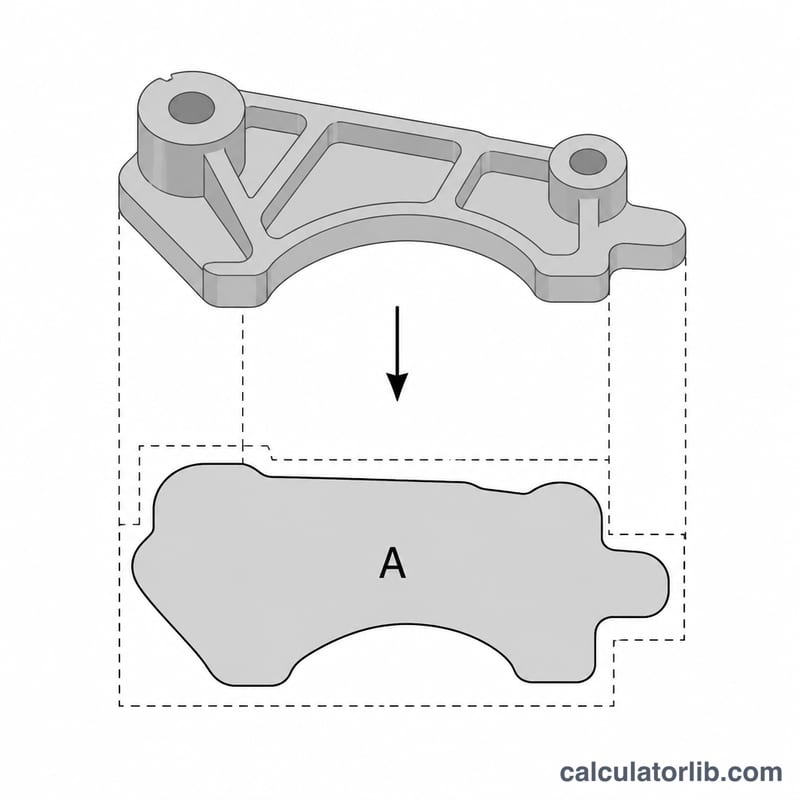
İzdüşüm alanını — kalıbın açılma yönüne tam karşıdan bakıldığında parçanın (ve yolluğun) oluşturduğu gölge alanını — inç kare cinsinden girin. Kullandığınız reçineye uygun bir kalıp faktörünü inç kare başına ton olarak girin, ardından bir güvenlik payı ekleyin. Araç hem temel tonajı hem de önerilen (güvenlik payı eklenmiş) tonajı verir.
Formül Açıklaması
Temel ilişki basittir: Tonaj = İzdüşüm Alanı × Kalıp Faktörü. Kalıp faktörü, parçayı doldurmak ve sıkıştırmak için gereken kalıp boşluğu basıncını temsil eder ve inç kare başına tona çevrilmiştir. Tipik değerler, kolay akışlı malzemeler (PE, PP) için yaklaşık 2–3 ton/in², mühendislik reçineleri, cam takviyeli bileşikler ve ince cidarlı parçalar için ise 4–5 ton/in² ve üzeri arasında değişir. Önerilen kuvvet, temel değeri (1 + güvenlik% / 100) ile çarpar.
$$\text{Kapama Tonajı} = \text{Alan} \times \text{Faktör} \times \left(1 + \frac{\text{Güvenlik \%}}{100}\right)$$Çözümlü Örnek
Bir parçanın izdüşüm alanı 50 in² ve kalıp faktörü 3 ton/in² olsun. Temel kuvvet = \(50 \times 3 = 150\) ton. %10 güvenlik payı ile: \(150 \times 1{,}10 = 165\) ton. 165 ton ve üzeri kapasiteye sahip bir makine seçmeniz gerekir.
Sık Sorulan Sorular
Hangi kalıp faktörünü kullanmalıyım? Reçine tedarikçinizin önerdiği kalıp boşluğu basıncını kullanın. Kaba bir kural olarak, geniş tüketim plastiklerinde 2–3 ton/in², mühendislik veya takviyeli malzemelerde 4–5 ton/in².
İzdüşüm alanına yolluğu dahil etmeli miyim? Evet — soğuk yolluklar ve girişler (gate) de kalıbı açmaya çalışan kuvvete katkıda bulunur.
Neden güvenlik payı eklemeliyim? Gerçek kalıp boşluğu basıncı; dolum hızına, cidar kalınlığına ve sıkıştırma (pack) basıncına göre değişir. %10–20 arası bir pay, çapak riskini azaltır ve kalıbın ömrünü korur.
Malzemeye Göre Tipik Kenetleme Faktörleri
Kenetleme faktörü, birim izdüşüm alanı başına gereken kenetleme kuvvetidir ve US ton/inç kare (ton/in²) cinsinden verilir. Çoğu yaygın termoplastik yaklaşık 2 ile 5 ton/in² arasında yer alır. Aşağıdaki değerler yalnızca tipik kılavuz aralıklarıdır. Bir pres boyutlandırmadan önce bunları reçine tedarikçinizle, kalıp tasarımcınızla ve makine verileriyle doğrulayın.
| Reçine | Tipik kenetleme faktörü (ton/in²) | Notlar |
|---|---|---|
| PE (LDPE/HDPE) | 2 – 3 | Kolay akış, düşük kalıp boşluğu basıncı |
| PP | 2 – 3,5 | İnce duvarlarda veya uzun akış yollarında üst uç |
| PS (GPPS/HIPS) | 2 – 3 | İyi akış |
| ABS | 2,5 – 3,5 | Yaygın genel amaçlı değer yaklaşık 3'tür |
| PC | 3,5 – 5 | Yüksek viskozite, yüksek basınç |
| PA6 / PA66 (dolgusuz) | 3 – 4 | Düşük erime viskozitesi, ancak çapak kolay oluşur |
| PA cam dolgulu | 4 – 5 | Daha yüksek viskozite ve basınç |
| POM (asetal) | 3 – 4 | Orta basınç |
| PBT | 3 – 4 | Cam dolgulu türler genellikle 4 – 5 |
| PMMA | 3,5 – 5 | Viskoz erime, yüksek basınç |
| PVC (sert) | 2,5 – 3,5 | Isıya duyarlı, bu yüzden erime sıcaklığı sınırlıdır |
Ayarlamalar
- İnce duvarlar veya uzun akış uzunluğu-kalınlık oranları daha yüksek enjeksiyon basıncı gerektirir, bu nedenle aralığın üst ucunu kullanın veya bunun da üzerine çıkın.
- Kalın, kolay akan parçalar aralığın alt ucunda çalışabilir.
- Dolgu maddeleri (cam, mineral) ve yüksek viskoziteli türler genellikle gerekli faktörü artırır.
- Basınç altındaki tüm kalıp boşlukları, kanallar ve herhangi bir döküm kanalı veya sıcak kanal manifoldunun toplam izdüşüm alanını kullanın.
- Hesap makinesinin yaptığı gibi, sonuca her zaman bir güvenlik payı ekleyin.
Alan ve Kenetleme Kuvveti için Birim Dönüşümleri
| Büyüklük | Eşdeğer |
|---|---|
| 1 in² | 6,4516 cm² |
| 1 US kısa ton (kuvvet) | 8,896 kN = 907,185 kgf |
| 1 metrik ton-kuvvet | 9,807 kN |
| 1 US ton | ≈ 0,907 metrik ton |
Örnek satırlar
| Girdi | Sonuç |
|---|---|
| 50 in² | 322,6 cm² (50 × 6,4516) |
| 165 US ton | ≈ 1.468 kN (165 × 8,896) |
| 165 US ton | ≈ 149,7 metrik ton-kuvvet (165 × 0,907185) |
Metrik kenetleme faktörü eşdeğeri
1 ton/in² değerini birim dönüşümlerine bölmek \(\frac{8.896\ \text{kN}}{6.4516\ \text{cm}^2} \approx 1.379\ \text{kN/cm}^2\) sonucunu verir; bu da yaklaşık 13,79 MPa izdüşüm basıncına denk gelir.
| ton/in² | kN/cm² |
|---|---|
| 2 | ≈ 2,76 |
| 3 | ≈ 4,14 |
| 4 | ≈ 5,52 |
| 5 | ≈ 6,89 |
Çalışılmış kontrol: 3 ton/in² faktörü ve %10 güvenlik payı ile 50 in² izdüşüm alanı \(50 \times 3 \times \left(1 + \frac{10}{100}\right) = \)165 US ton, yani yaklaşık 1.468 kN.