型締め力計算ツールとは?
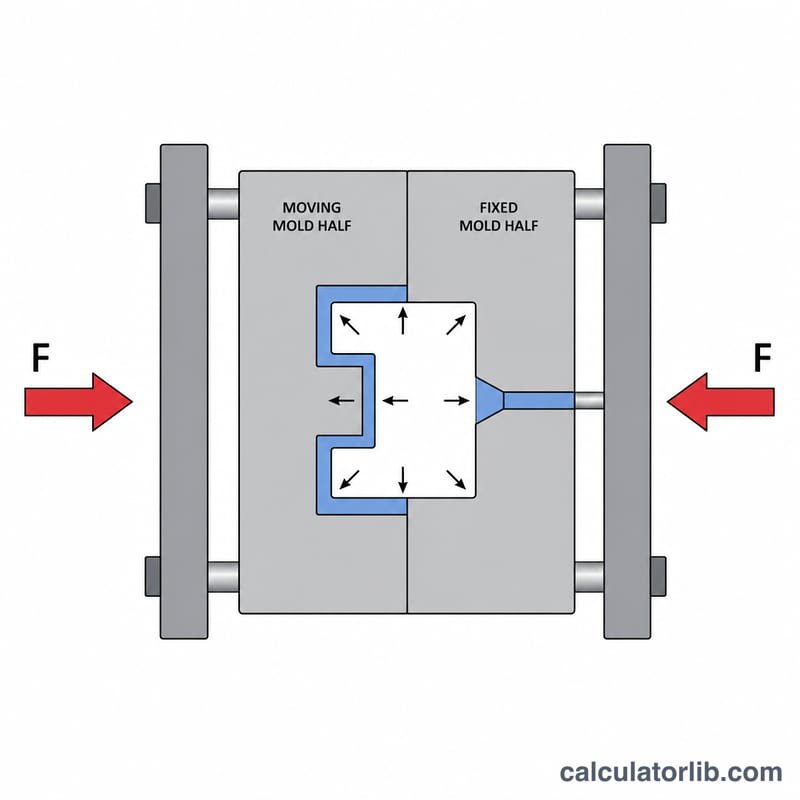
射出成形機は型締め力(トン数)で能力が表されます。これは、溶けた樹脂を高圧で射出する間、金型の2つの型(可動側・固定側)をしっかり閉じておくための力です。型締め力が不足すると、キャビティ内の圧力に金型が押し開けられてバリが発生します。逆に必要以上に大きすぎると、オーバースペックな成形機にムダなコストを払うことになります。本ツールでは、製品の投影面積と材料ごとの型締め係数を使って、必要な型締め力を見積もります。
使い方
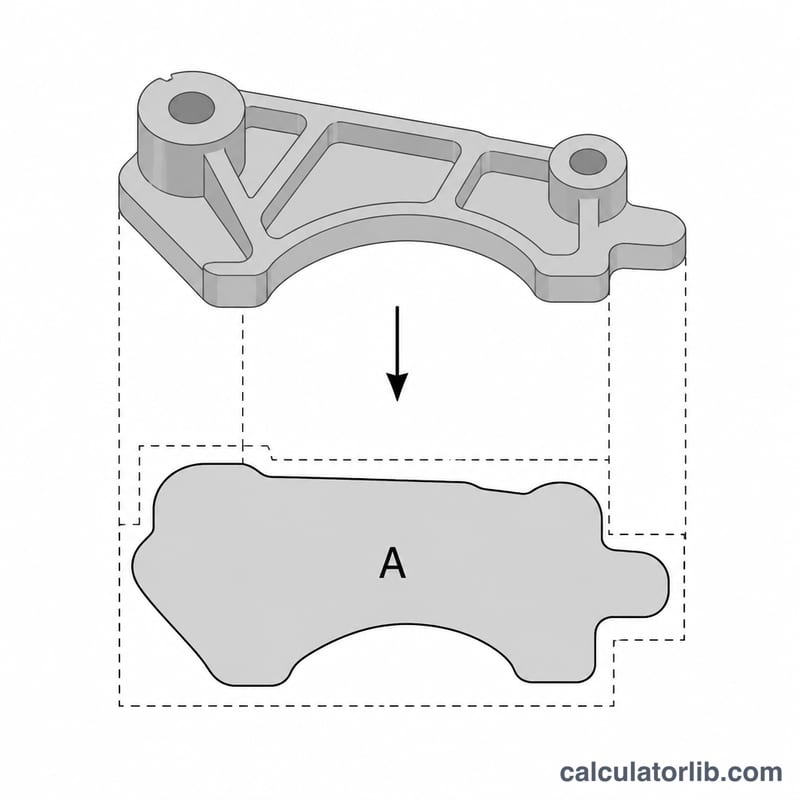
投影面積(製品とランナーを型開き方向から真正面に見たときの影の面積)を平方インチ(in²)で入力します。次に、使用する樹脂に応じた型締め係数をトン/平方インチ(tons/in²)で入力し、安全率を加えてください。本ツールは、基準トン数と、安全率を加味した推奨トン数の両方を表示します。
計算式の解説
基本となる関係式はシンプルです。型締め力=投影面積 × 型締め係数。型締め係数は、製品を充填・保圧するために必要なキャビティ圧力を、トン/平方インチに換算した値を表します。一般的な目安として、流動性のよい材料(PE、PP)では約2〜3 tons/in²、エンジニアリングプラスチックやガラス繊維入りコンパウンド、薄肉成形品では4〜5 tons/in²以上になります。推奨型締め力は、基準値に(1+安全率%/100)を掛けて求めます。
$$\text{Clamp Tonnage} = \text{Area} \times \text{Factor} \times \left(1 + \frac{\text{Safety \%}}{100}\right)$$計算例
投影面積が50 in²、型締め係数が3 tons/in²の製品の場合。基準型締め力=\(50 \times 3 = 150\)トン。これに10%の安全率を加えると、\(150 \times 1.10 = 165\)トン。したがって、定格165トン以上の成形機を選定することになります。
樹脂別の典型的な型締め係数
型締め係数とは、投影面積あたりに必要な型締め力のことで、単位は米国トン/平方インチ(tons/in²)です。一般的な熱可塑性樹脂の多くは、およそ2~5 tons/in²の範囲に収まります。以下の値は典型的な目安の範囲に過ぎません。プレス機のサイズを決める前に、樹脂サプライヤー、金型設計者、および機械のデータで必ず確認してください。
| 樹脂 | 典型的な型締め係数(tons/in²) | 備考 |
|---|---|---|
| PE (LDPE/HDPE) | 2 – 3 | 流動性が良く、キャビティ圧力は低い |
| PP | 2 – 3.5 | 薄肉部や長い流動距離の場合は上限寄り |
| PS (GPPS/HIPS) | 2 – 3 | 流動性が良い |
| ABS | 2.5 – 3.5 | 一般的な汎用値は約3 |
| PC | 3.5 – 5 | 高粘度、高圧 |
| PA6 / PA66 (無充填) | 3 – 4 | 溶融粘度は低いが、バリが出やすい |
| ガラス充填PA | 4 – 5 | 粘度と圧力が高い |
| POM(アセタール) | 3 – 4 | 中程度の圧力 |
| PBT | 3 – 4 | ガラス充填グレードは4~5であることが多い |
| PMMA | 3.5 – 5 | 粘性の高い溶融樹脂、高圧 |
| PVC(硬質) | 2.5 – 3.5 | 熱に敏感なため、溶融温度に制限がある |
調整
- 薄肉や流動長/肉厚比が大きい場合は射出圧力が高く必要になるため、範囲の上限を使うか、それより高い値を使ってください。
- 厚肉で流動性の良い成形品は、範囲の下限で対応できる場合があります。
- フィラー(ガラス、鉱物)や高粘度グレードは、一般的に必要な係数を引き上げます。
- すべてのキャビティ、ランナー、およびスプルーやホットランナーマニホールドのうち圧力がかかる領域を含めた総投影面積を使用してください。
- 計算機が行うように、結果に必ず安全余裕を加えてください。
面積と型締め力の単位換算
| 量 | 換算値 |
|---|---|
| 1 in² | 6.4516 cm² |
| 1 米国ショートトン(力) | 8.896 kN = 907.185 kgf |
| 1 メトリックトン重 | 9.807 kN |
| 1 米国トン | ≈ 0.907 メトリックトン |
サンプル行
| 入力 | 結果 |
|---|---|
| 50 in² | 322.6 cm²(50 × 6.4516) |
| 165 米国トン | ≈ 1,468 kN(165 × 8.896) |
| 165 米国トン | ≈ 149.7 メトリックトン重(165 × 0.907185) |
メートル法での型締め係数の換算
1 ton/in² を単位換算で割ると \(\frac{8.896\ \text{kN}}{6.4516\ \text{cm}^2} \approx 1.379\ \text{kN/cm}^2\) となり、これは投影圧力で約13.79 MPaに相当します。
| トン/in² | kN/cm² |
|---|---|
| 2 | ≈ 2.76 |
| 3 | ≈ 4.14 |
| 4 | ≈ 5.52 |
| 5 | ≈ 6.89 |
検算例:投影面積50 in²、係数3 tons/in²、安全余裕10%の場合、\(50 \times 3 \times \left(1 + \frac{10}{100}\right) = \)165 米国トン、約1,468 kN。
よくある質問(FAQ)
型締め係数はどの値を使えばよいですか? 樹脂メーカーが推奨するキャビティ圧力を参考にしてください。おおまかな目安としては、汎用プラスチックで2〜3 tons/in²、エンジニアリングプラスチックや充填材入り材料で4〜5 tons/in²です。
投影面積にランナーは含めるべきですか? はい。コールドランナーやゲートも、金型を押し開けようとする力に寄与するため含めてください。
なぜ安全率を加えるのですか? 実際のキャビティ圧力は、充填スピード、肉厚、保圧によって変動します。10〜20%の安全率を見込むことで、バリ発生のリスクを抑え、金型寿命を守ることができます。