什么是锁模力计算器?
注塑机的核心参数之一就是锁模力(吨位)——它在高压熔融塑料注入模腔时,把模具的动模和定模紧紧合在一起的力。如果锁模力不够,型腔压力就会把模具顶开,产品出现飞边(溢料);而锁模力过大,则意味着你买了一台远超需求的机器,徒增成本。本计算器根据制件的投影面积和与材料相关的锁模系数,估算出所需的锁模力。
如何使用
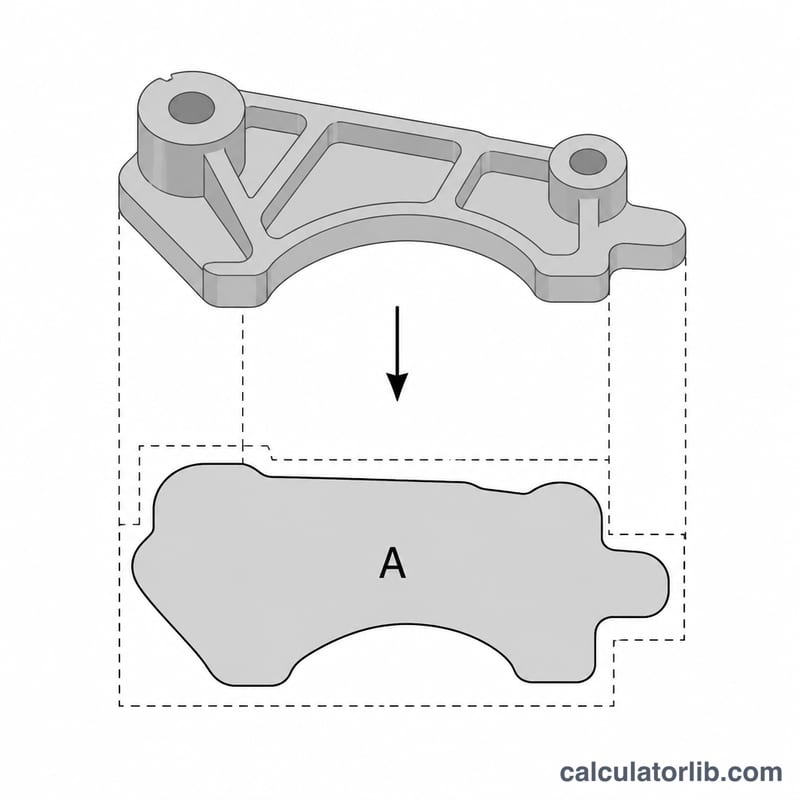
输入投影面积——也就是沿开模方向正视模具时,制件(连同流道)所形成的投影"阴影"面积,单位为平方英寸(in²)。再根据所用树脂输入锁模系数(吨/平方英寸),并填写一个安全余量。计算器会同时给出基础吨位和考虑余量后的推荐吨位。
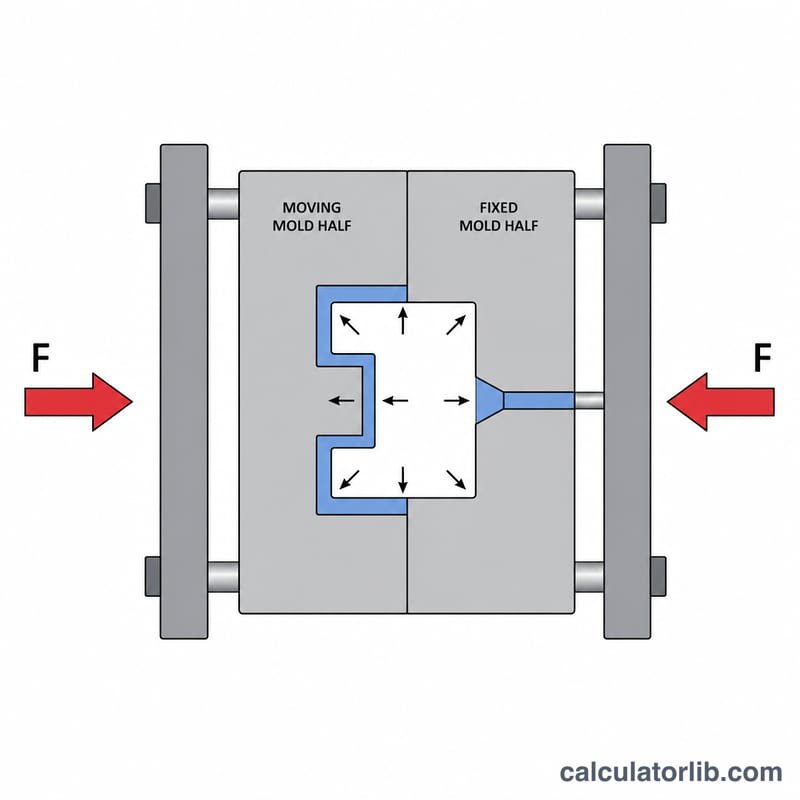
公式详解
核心关系非常简单:锁模力 = 投影面积 × 锁模系数。锁模系数代表充模和保压所需的型腔压力,换算成吨/平方英寸来表示。常见取值范围:流动性好的材料(如 PE、PP)约为 2–3 吨/in²;工程塑料、玻纤增强料以及薄壁件则可达 4–5 吨/in² 甚至更高。推荐吨位是在基础值上再乘以(1 + 安全余量% / 100)。
$$\text{锁模力} = \text{投影面积} \times \text{锁模系数} \times \left(1 + \frac{\text{安全余量 \%}}{100}\right)$$实例演算
某制件投影面积为 50 in²,锁模系数取 3 吨/in²。基础锁模力 = \(50 \times 3 = 150\) 吨。再加上 10% 的安全余量:\(150 \times 1.10 = 165\) 吨。因此应选择额定锁模力为 165 吨或更高的注塑机。
按树脂划分的典型锁模系数
锁模系数是指每单位投影面积所需的锁模力,单位为美制吨每平方英寸(tons/in²)。大多数常用热塑性塑料的值大致在2至5 tons/in²之间。以下数值仅为典型参考范围。在选择注塑机吨位之前,请与树脂供应商、模具设计师及设备数据共同确认。
| 树脂 | 典型锁模系数(tons/in²) | 备注 |
|---|---|---|
| PE(LDPE/HDPE) | 2 – 3 | 流动性好,型腔压力低 |
| PP | 2 – 3.5 | 薄壁或长流程时取较高值 |
| PS(GPPS/HIPS) | 2 – 3 | 流动性好 |
| ABS | 2.5 – 3.5 | 常用通用值约为3 |
| PC | 3.5 – 5 | 粘度高,压力高 |
| PA6 / PA66(未填充) | 3 – 4 | 熔体粘度低,但易形成飞边 |
| PA玻纤增强 | 4 – 5 | 粘度和压力更高 |
| POM(聚甲醛) | 3 – 4 | 压力适中 |
| PBT | 3 – 4 | 玻纤增强牌号通常为4 – 5 |
| PMMA | 3.5 – 5 | 熔体粘稠,压力高 |
| PVC(硬质) | 2.5 – 3.5 | 热敏性强,因此熔体温度受限 |
调整因素
- 薄壁或长径比(流程长度与壁厚之比)较大时,需要更高的注射压力,因此应取范围上限,或超出该上限。
- 厚壁、易流动的制品可能只需取范围下限。
- 填料(玻纤、矿物)和高粘度牌号通常会提高所需的系数。
- 应使用所有型腔、流道以及承受压力的浇口或热流道分流板的总投影面积。
- 始终在计算结果上叠加安全余量,计算器也是如此处理的。
面积与锁模力单位换算
| 量 | 等值 |
|---|---|
| 1 in² | 6.4516 cm² |
| 1 美制短吨(力) | 8.896 kN = 907.185 kgf |
| 1 公制吨力 | 9.807 kN |
| 1 美制吨 | ≈ 0.907 公吨 |
示例数据行
| 输入 | 结果 |
|---|---|
| 50 in² | 322.6 cm²(50 × 6.4516) |
| 165 美制吨 | ≈ 1,468 kN(165 × 8.896) |
| 165 美制吨 | ≈ 149.7 公吨力(165 × 0.907185) |
公制锁模系数换算
将1 ton/in²除以单位换算系数,得到\(\frac{8.896\ \text{kN}}{6.4516\ \text{cm}^2} \approx 1.379\ \text{kN/cm}^2\),即约13.79 MPa的投影压力。
| 吨/in² | kN/cm² |
|---|---|
| 2 | ≈ 2.76 |
| 3 | ≈ 4.14 |
| 4 | ≈ 5.52 |
| 5 | ≈ 6.89 |
算例验证:投影面积为50 in²、系数为3 tons/in²、安全余量为10%时,结果为\(50 \times 3 \times \left(1 + \frac{10}{100}\right) = \)165 美制吨,约合1,468 kN。
常见问题
锁模系数该取多少?建议参考树脂供应商推荐的型腔压力。作为粗略参考,通用塑料取 2–3 吨/in²,工程塑料或增强料取 4–5 吨/in²。
投影面积要把流道算进去吗?要。冷流道和浇口同样会产生把模具顶开的作用力,必须计入。
为什么要加安全余量?实际型腔压力会随充模速度、壁厚和保压压力而波动。预留 10–20% 的余量可以降低飞边风险,同时延长模具寿命。