Qu'est-ce que le calculateur de force de fermeture ?
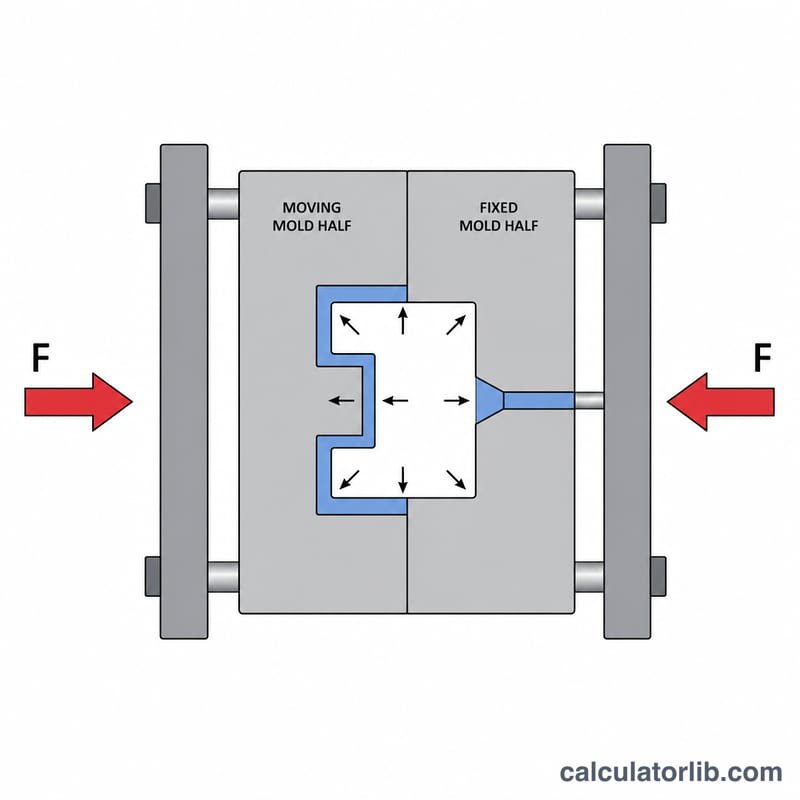
Les presses à injecter sont caractérisées par leur force de fermeture (le tonnage) : c'est la force qui maintient les deux moitiés du moule plaquées l'une contre l'autre pendant que le plastique fondu est injecté sous haute pression. Si le tonnage de fermeture est trop faible, la pression dans l'empreinte ouvre le moule et provoque des bavures ; s'il est nettement trop élevé, vous payez pour une machine surdimensionnée. Ce calculateur estime la force de fermeture nécessaire pour une pièce à partir de sa surface projetée et d'un facteur de fermeture propre au matériau.
Comment l'utiliser
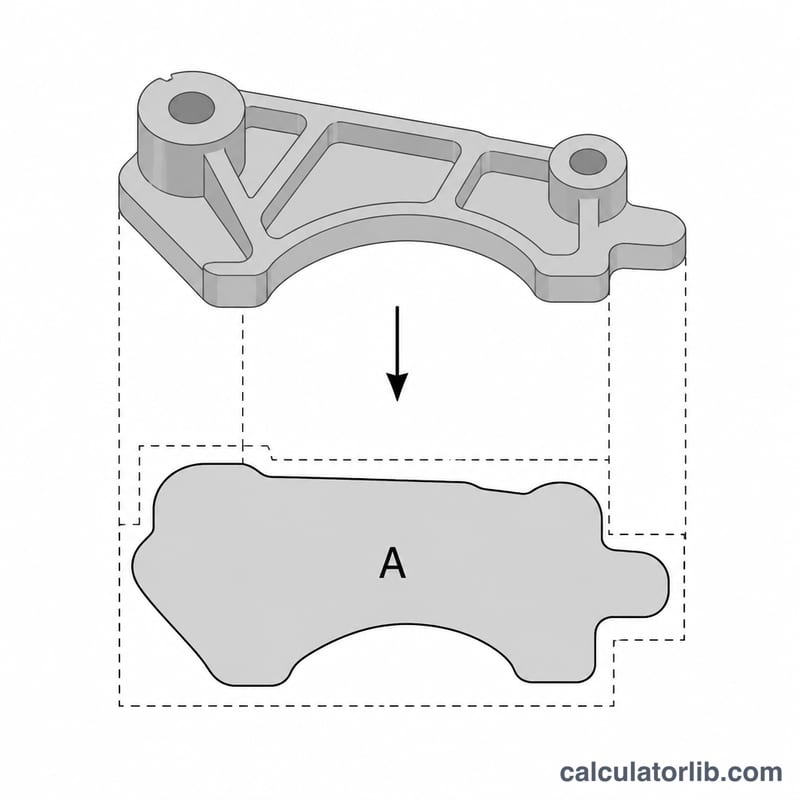
Saisissez la surface projetée — l'aire « d'ombre » de la pièce (et des canaux) vue dans l'axe d'ouverture du moule — en pouces carrés. Indiquez ensuite un facteur de fermeture en tonnes par pouce carré adapté à votre résine, puis ajoutez une marge de sécurité. L'outil affiche à la fois le tonnage de base et le tonnage recommandé (intégrant la marge).
La formule expliquée
La relation de base est simple : Tonnage = Surface projetée × Facteur de fermeture. Le facteur de fermeture traduit la pression d'empreinte nécessaire pour remplir et compacter la pièce, convertie en tonnes par pouce carré. Les valeurs courantes vont d'environ 2 à 3 tonnes/po² pour les matériaux à écoulement facile (PE, PP) jusqu'à 4 à 5 tonnes/po² et plus pour les résines techniques, les composés chargés en fibres de verre et les pièces à paroi mince. La force recommandée multiplie la valeur de base par (1 + marge % / 100).
$$\text{Tonnage de fermeture} = \text{Surface} \times \text{Facteur} \times \left(1 + \frac{\text{Marge \%}}{100}\right)$$Exemple chiffré
Une pièce présente une surface projetée de 50 po² et utilise un facteur de fermeture de 3 tonnes/po². Force de base = $$50 \times 3 = 150 \text{ tonnes}.$$ Avec une marge de sécurité de 10 % : $$150 \times 1{,}10 = 165 \text{ tonnes}.$$ Vous choisiriez donc une presse d'au moins 165 tonnes.
Facteurs de serrage typiques par résine
Le facteur de serrage est la force de fermeture nécessaire par unité de surface projetée, en tonnes américaines par pouce carré (tonnes/po²). La plupart des thermoplastiques courants se situent entre environ 2 et 5 tonnes/po². Les valeurs ci-dessous sont uniquement des plages indicatives typiques. Confirmez-les auprès de votre fournisseur de résine, du concepteur de moule et des données de la machine avant de dimensionner une presse.
| Résine | Facteur de serrage typique (tonnes/po²) | Remarques |
|---|---|---|
| PE (LDPE/HDPE) | 2 – 3 | Écoulement facile, faible pression dans l'empreinte |
| PP | 2 – 3,5 | Valeur haute pour parois minces ou écoulement long |
| PS (GPPS/HIPS) | 2 – 3 | Bon écoulement |
| ABS | 2,5 – 3,5 | Une valeur courante à usage général est d'environ 3 |
| PC | 3,5 – 5 | Viscosité élevée, pression élevée |
| PA6 / PA66 (non chargé) | 3 – 4 | Faible viscosité à l'état fondu, mais les bavures se forment facilement |
| PA chargée de fibres de verre | 4 – 5 | Viscosité et pression plus élevées |
| POM (acétal) | 3 – 4 | Pression modérée |
| PBT | 3 – 4 | Les qualités chargées de fibres de verre atteignent souvent 4 – 5 |
| PMMA | 3,5 – 5 | Matière fondue visqueuse, pression élevée |
| PVC (rigide) | 2,5 – 3,5 | Sensible à la chaleur, donc la température de fusion est limitée |
Ajustements
- Parois minces ou rapports longueur d'écoulement/épaisseur élevés nécessitent une pression d'injection plus forte ; utilisez donc la limite haute de la plage, ou dépassez-la.
- Pièces épaisses et faciles à remplir peuvent fonctionner à la limite basse.
- Les charges (fibres de verre, minéraux) et les qualités à forte viscosité augmentent généralement le facteur requis.
- Utilisez la surface projetée totale de toutes les empreintes, canaux d'alimentation et de toute zone de carotte ou de répartiteur à canaux chauds soumise à la pression.
- Appliquez toujours une marge de sécurité au résultat, comme le fait le calculateur.
Conversions d'unités pour la surface et la force de serrage
| Grandeur | Équivalent |
|---|---|
| 1 po² | 6,4516 cm² |
| 1 tonne courte américaine (force) | 8,896 kN = 907,185 kgf |
| 1 tonne-force métrique | 9,807 kN |
| 1 tonne américaine | ≈ 0,907 tonne métrique |
Exemples de lignes
| Donnée | Résultat |
|---|---|
| 50 po² | 322,6 cm² (50 × 6,4516) |
| 165 tonnes américaines | ≈ 1 468 kN (165 × 8,896) |
| 165 tonnes américaines | ≈ 149,7 tonnes-force métriques (165 × 0,907185) |
Équivalent métrique du facteur de serrage
En divisant 1 tonne/po² par les conversions d'unités, on obtient \(\frac{8.896\ \text{kN}}{6.4516\ \text{cm}^2} \approx 1.379\ \text{kN/cm}^2\), soit environ 13,79 MPa de pression projetée.
| tonnes/po² | kN/cm² |
|---|---|
| 2 | ≈ 2,76 |
| 3 | ≈ 4,14 |
| 4 | ≈ 5,52 |
| 5 | ≈ 6,89 |
Vérification pratique : une surface projetée de 50 po² avec un facteur de 3 tonnes/po² et une marge de sécurité de 10 % donne \(50 \times 3 \times \left(1 + \frac{10}{100}\right) = \)165 tonnes américaines, soit environ 1 468 kN.
Questions fréquentes
Quel facteur de fermeture utiliser ? Référez-vous à la pression d'empreinte recommandée par votre fournisseur de résine. À titre indicatif, comptez 2 à 3 tonnes/po² pour les plastiques de grande consommation et 4 à 5 tonnes/po² pour les matériaux techniques ou chargés.
Faut-il inclure les canaux dans la surface projetée ? Oui : les canaux froids et les seuils d'injection participent eux aussi à la force qui tend à ouvrir le moule.
Pourquoi ajouter une marge de sécurité ? La pression réelle dans l'empreinte varie selon la vitesse de remplissage, l'épaisseur de paroi et la pression de maintien. Une marge de 10 à 20 % réduit le risque de bavures et préserve la durée de vie du moule.