형체력 계산기란?
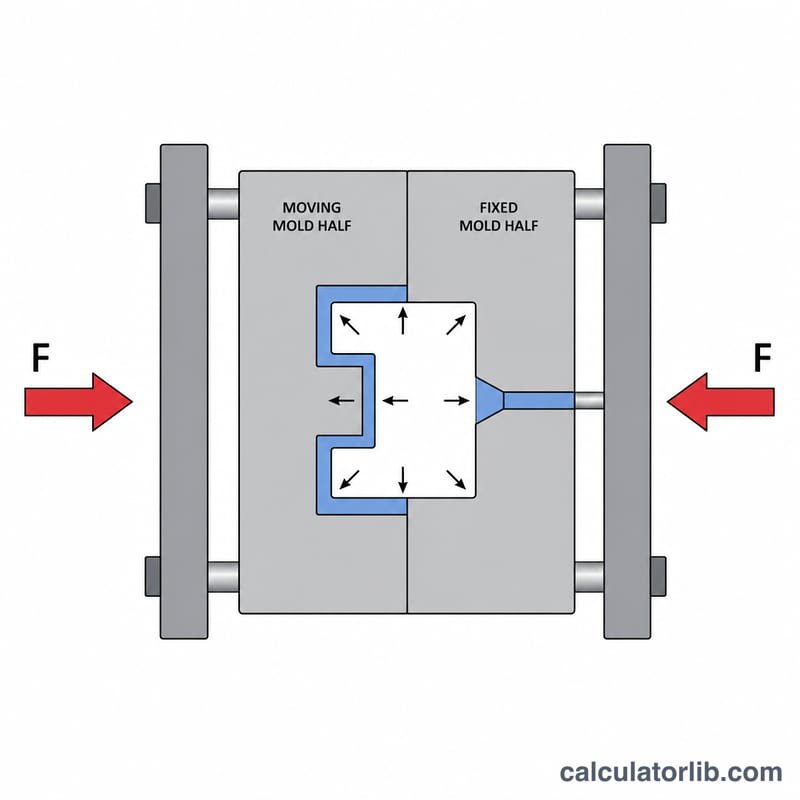
사출성형기의 용량은 형체력(톤수)으로 표시됩니다. 형체력이란 용융 수지가 고압으로 충전되는 동안 금형의 두 반쪽을 꽉 닫아 두는 힘을 말합니다. 형체력이 부족하면 캐비티 압력에 밀려 금형이 벌어지면서 플래시(버)가 발생하고, 반대로 지나치게 크면 불필요하게 큰 사출기를 비싼 값에 운용하는 셈이 됩니다. 이 계산기는 제품의 투영 면적과 수지별 형체 계수를 이용해 필요한 형체력을 산정해 줍니다.
사용 방법
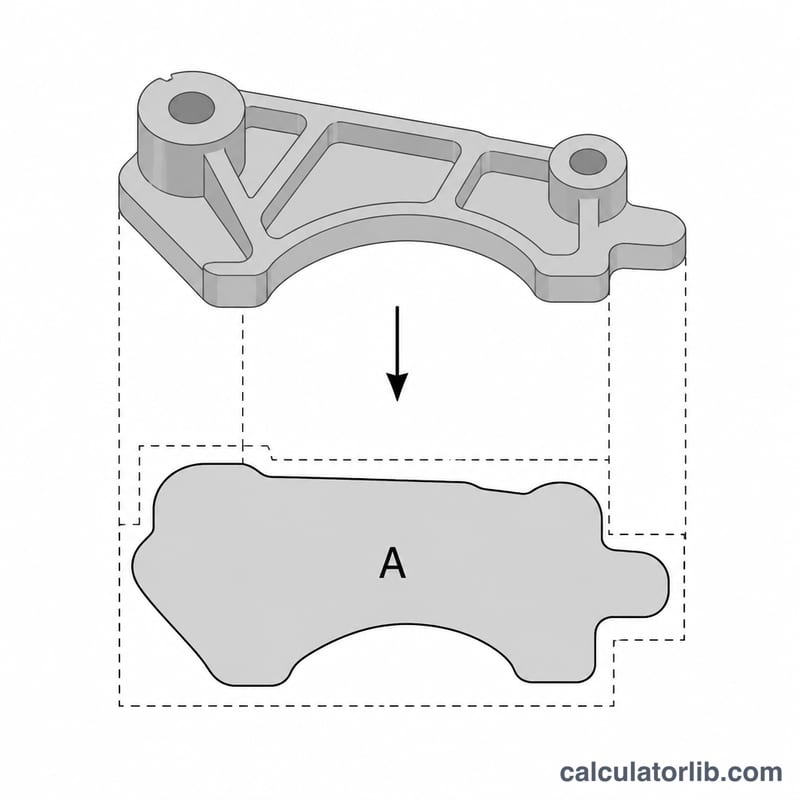
먼저 투영 면적을 제곱인치(in²) 단위로 입력하세요. 투영 면적이란 금형이 열리고 닫히는 방향에서 똑바로 바라봤을 때 제품(및 러너)이 드리우는 그림자 면적을 뜻합니다. 다음으로 사용 수지에 맞는 형체 계수를 톤/in² 단위로 입력하고, 안전율을 추가합니다. 계산기는 기본 톤수와 안전율을 반영한 권장 톤수를 함께 보여 줍니다.
계산 공식
핵심 관계식은 간단합니다. 형체력(톤수) = 투영 면적 × 형체 계수. 형체 계수는 제품을 충전·보압하는 데 필요한 캐비티 압력을 톤/in² 단위로 환산한 값입니다. 일반적으로 흐름성이 좋은 소재(PE, PP)는 약 2~3 톤/in², 엔지니어링 수지, 유리섬유 강화 컴파운드, 박육(薄肉) 제품은 4~5 톤/in² 이상까지 올라갑니다. 권장 형체력은 다음과 같이 구합니다.
$$\text{형체력} = \text{투영 면적} \times \text{형체 계수} \times \left(1 + \frac{\text{안전율 \%}}{100}\right)$$계산 예시
투영 면적이 50 in²이고 형체 계수가 3 톤/in²인 제품을 가정해 봅시다. 기본 형체력 = \(50 \times 3 = 150\)톤. 여기에 안전율 10%를 적용하면 \(150 \times 1.10 = 165\)톤이 됩니다. 따라서 165톤 이상의 사출기를 선정하면 됩니다.
수지별 일반적인 클램프 계수
클램프 계수는 투영 면적 단위당 필요한 클램프력이며, 단위는 미국 톤/제곱인치(tons/in²)입니다. 대부분의 일반 열가소성 수지는 대략 2~5 tons/in² 범위에 해당합니다. 아래 값은 일반적인 가이드라인 범위일 뿐입니다. 사출기를 선정하기 전에 수지 공급업체, 금형 설계자, 장비 데이터로 반드시 확인하십시오.
| 수지 | 일반적인 클램프 계수 (tons/in²) | 비고 |
|---|---|---|
| PE (LDPE/HDPE) | 2 – 3 | 흐름이 쉽고 캐비티 압력이 낮음 |
| PP | 2 – 3.5 | 얇은 벽 또는 긴 유동 거리의 경우 상한값 적용 |
| PS (GPPS/HIPS) | 2 – 3 | 흐름성 양호 |
| ABS | 2.5 – 3.5 | 일반적인 범용 값은 약 3 |
| PC | 3.5 – 5 | 높은 점도, 높은 압력 |
| PA6 / PA66 (무충전) | 3 – 4 | 용융 점도는 낮지만 플래시가 쉽게 생김 |
| PA 유리섬유 강화 | 4 – 5 | 점도와 압력이 더 높음 |
| POM (아세탈) | 3 – 4 | 중간 정도의 압력 |
| PBT | 3 – 4 | 유리섬유 강화 등급은 종종 4 – 5 |
| PMMA | 3.5 – 5 | 점성 용융물, 높은 압력 |
| PVC (경질) | 2.5 – 3.5 | 열에 민감하여 용융 온도가 제한됨 |
조정 사항
- 얇은 벽 또는 두께 대비 유동 길이 비가 큰 경우에는 더 높은 사출 압력이 필요하므로 범위의 상한값을 사용하거나 그보다 높게 설정하십시오.
- 두껍고 흐름이 쉬운 제품은 하한값에서도 적용할 수 있습니다.
- 충전재(유리, 광물)와 고점도 등급은 일반적으로 필요한 계수를 높입니다.
- 압력을 받는 모든 캐비티, 러너, 스프루 또는 핫러너 매니폴드 면적을 포함한 총 투영 면적을 사용하십시오.
- 계산기에서 하는 것처럼, 결과값에 항상 안전 여유를 더하십시오.
면적 및 클램프력 단위 환산
| 구분 | 환산값 |
|---|---|
| 1 in² | 6.4516 cm² |
| 1 미국 쇼트톤 (힘) | 8.896 kN = 907.185 kgf |
| 1 미터톤 중량 (metric tonne-force) | 9.807 kN |
| 1 미국 톤 (US ton) | ≈ 0.907 미터톤 |
예시 행
| 입력 | 결과 |
|---|---|
| 50 in² | 322.6 cm² (50 × 6.4516) |
| 165 미국 톤 | ≈ 1,468 kN (165 × 8.896) |
| 165 미국 톤 | ≈ 149.7 미터톤 중량 (165 × 0.907185) |
미터법 클램프 계수 환산값
1 ton/in²를 단위 환산값으로 나누면 \(\frac{8.896\ \text{kN}}{6.4516\ \text{cm}^2} \approx 1.379\ \text{kN/cm}^2\)이며, 이는 약 13.79 MPa의 투영 압력에 해당합니다.
| 톤/in² | kN/cm² |
|---|---|
| 2 | ≈ 2.76 |
| 3 | ≈ 4.14 |
| 4 | ≈ 5.52 |
| 5 | ≈ 6.89 |
계산 검증 예시: 투영 면적 50 in², 계수 3 tons/in², 안전 여유 10%일 때 \(50 \times 3 \times \left(1 + \frac{10}{100}\right) = \)165 미국 톤, 즉 약 1,468 kN입니다.
자주 묻는 질문
형체 계수는 어떤 값을 써야 하나요? 수지 공급사가 권장하는 캐비티 압력을 기준으로 삼는 것이 가장 정확합니다. 대략적인 기준으로는 범용 플라스틱은 2~3 톤/in², 엔지니어링·강화 소재는 4~5 톤/in² 정도입니다.
투영 면적에 러너도 포함해야 하나요? 네, 포함해야 합니다. 콜드 러너와 게이트 역시 금형을 벌리려는 힘에 기여하기 때문입니다.
왜 안전율을 더해야 하나요? 실제 캐비티 압력은 충전 속도, 살 두께, 보압에 따라 달라집니다. 10~20%의 안전율을 두면 플래시 발생 위험을 줄이고 금형 수명을 보호할 수 있습니다.