사출성형 숏 사이즈 계산기란?
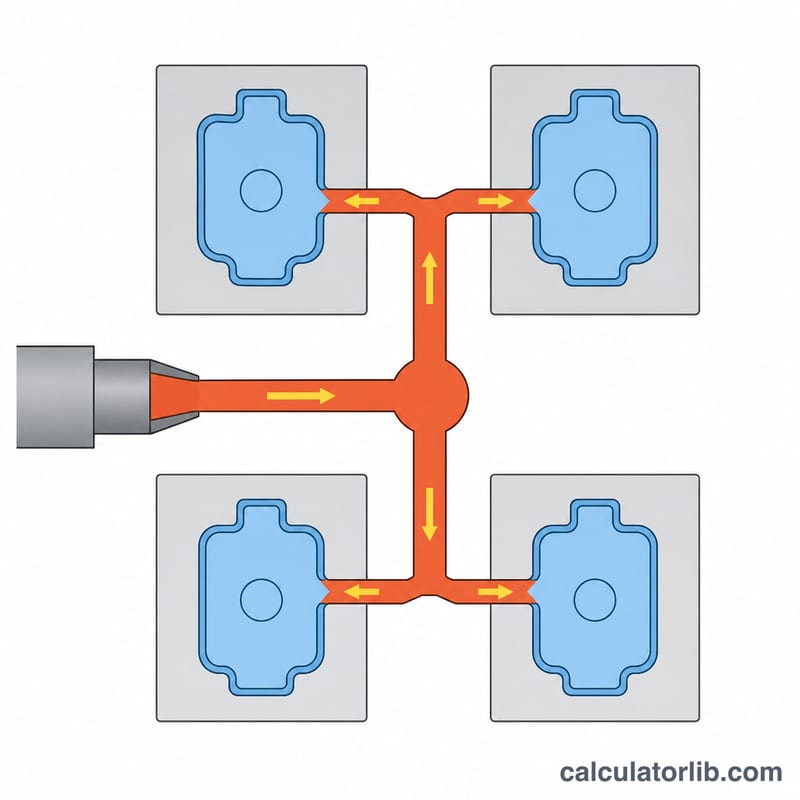
숏 사이즈(shot size)는 한 사이클 동안 사출기가 금형 안으로 밀어 넣는 용융 플라스틱의 총량을 말합니다. 모든 캐비티는 물론 러너와 스프루 시스템까지 포함한 양입니다. 이 계산기는 부품 체적, 캐비티 수, 러너 오버헤드, 재료 밀도를 입력받아 필요한 숏 체적, 그램(g) 단위 숏 중량, 그리고 그 숏이 차지하는 사출기 용량 비율을 계산해 줍니다. 핵심 관계식은 다음과 같습니다.
$$W_{shot} = V_{part} \times N \times (1 + r) \times \rho$$
여기서 \(V_{part}\) = 단일 부품 체적(cm³), \(N\) = 캐비티 수, \(r\) = 분수로 표현한 러너·스프루 오버헤드, \(\rho\) = 재료 밀도(g/cm³)입니다.
사용 방법
성형 부품 1개의 체적, 금형의 캐비티 수, 그리고 러너 오버헤드 비율(핫 러너든 콜드 러너든 균형 잡힌 시스템이라면 보통 10~20%)을 입력하세요. 여기에 재료 밀도와 사출기의 정격 숏 용량(g)을 더합니다. 사출기 용량은 대개 폴리스티렌(밀도 \(1.05\) g/cm³) 기준으로 표기되므로, 이 계산기는 \(\rho / 1.05\)를 사용해 실제 사용하는 수지에 맞게 환산합니다.
계산 예시
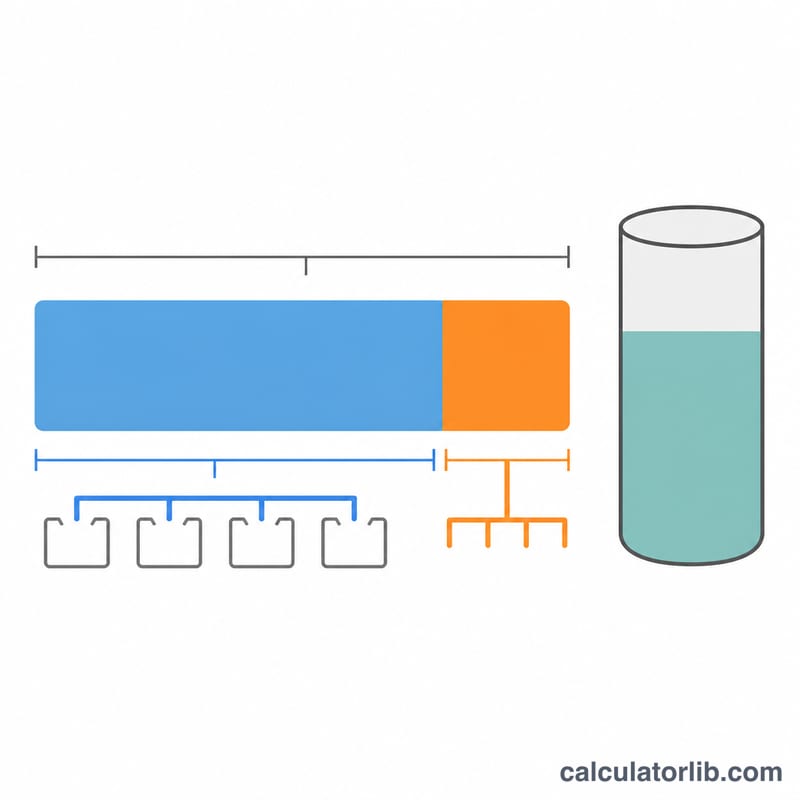
\(V_{part} = 50\) cm³, \(N = 2\), \(r = 0.15\), \(\rho = 0.95\) g/cm³이고 사출기 용량이 200 g이라고 가정해 봅시다. 전체 부품 체적은 \(50 \times 2 = 100\) cm³이므로 숏 체적은 다음과 같습니다.
$$V_{shot} = 100 \times (1 + 0.15) = 115\ \text{cm}^3$$
$$W_{shot} = 115 \times 0.95 = 109.25\ \text{g}$$
이 수지의 최대 숏은 \(200 \times \tfrac{0.95}{1.05} = 180.95\) g이므로, 가동률은 \(109.25 / 180.95 \times 100 = 60.4\%\)가 되어 권장 범위인 20~80% 안에 안전하게 들어갑니다.
대표 수지 밀도
숏 중량은 부품 체적, 캐비티 수, 러너 오버헤드, 재료 밀도로 계산됩니다. 밀도 항이 결과에 그대로 비례해 반영되므로, 실제로 사용하는 그레이드의 값을 쓰는 것이 중요합니다. 아래 표는 대표적인 성형용 수지의 대표 고체 밀도(상온, ISO 1183 기준)를 g/cm³ 단위로 정리한 것입니다. 일반적인 엔지니어링 추정에 쓰기 좋은 대표값이지만, 첨가제·필러·그레이드 조성에 따라 값이 달라지므로 정확한 수치는 반드시 공급업체의 재료 데이터시트에서 확인하세요.
| 수지 | 약어 | 대표 고체 밀도 (g/cm³) |
|---|---|---|
| 폴리프로필렌 | PP | ~0.905 |
| 고밀도 폴리에틸렌 | HDPE | ~0.95 |
| 폴리스티렌 | PS | ~1.05 |
| 아크릴로니트릴 부타디엔 스티렌 | ABS | ~1.05 |
| 폴리아미드 6 (나일론 6) | PA6 | ~1.14 |
| 폴리메틸메타크릴레이트 (아크릴) | PMMA | ~1.18 |
| 폴리카보네이트 | PC | ~1.20 |
| 폴리에틸렌 테레프탈레이트 | PET | ~1.38 |
| 폴리옥시메틸렌 (아세탈) | POM | ~1.41 |
| 유리섬유 강화 그레이드 (예: PA6-GF30) | PA6-GF30 | ~1.36 (유리 함량에 따라 상승) |
실무에서 두 가지를 기억하세요. 첫째, 유리섬유나 미네랄로 강화한 그레이드는 강화하지 않은 기본 수지보다 밀도가 높고, 필러 함량이 늘수록 밀도도 함께 올라갑니다. 30% 유리섬유 강화 나일론은 순수 PA6보다 훨씬 높으므로, 기본 폴리머 값이 아니라 강화 그레이드의 값을 사용하세요. 둘째, 위 값은 모두 고체 밀도입니다. 용융 상태의 폴리머는 밀도가 더 낮으므로(반결정성 수지는 대략 고체 값의 0.8~0.9배), 완성 부품 질량이 아니라 배럴의 가소화(소성) 용량에 맞춰 설계한다면 사출기 용량이 폴리스티렌 환산 그램으로 표기됐는지 아니면 실제 용융 체적으로 표기됐는지 확인하세요.
자주 묻는 질문
가동률을 왜 20~80%로 유지하나요? 20% 미만이면 수지가 배럴 안에 너무 오래 머물러 열화될 수 있고, 80%를 넘으면 미성형(쇼트샷)과 불균일한 보압 충전의 위험이 커집니다.
러너 오버헤드를 꼭 반영해야 하나요? 완전한 핫 러너 밸브 게이트 시스템이 아니라면 반드시 반영해야 합니다. 러너와 스프루는 매 숏마다 실제 재료를 추가로 소모합니다.
사출기 용량을 왜 밀도로 환산하나요? 사출기의 숏 정격은 폴리스티렌을 기준으로 합니다. 밀도가 높은 수지는 같은 스크루 소인 체적이라도 무게가 더 나가므로, 사용 가능한 그램 용량이 \(\rho\)에 따라 달라집니다.