이 계산기로 할 수 있는 일
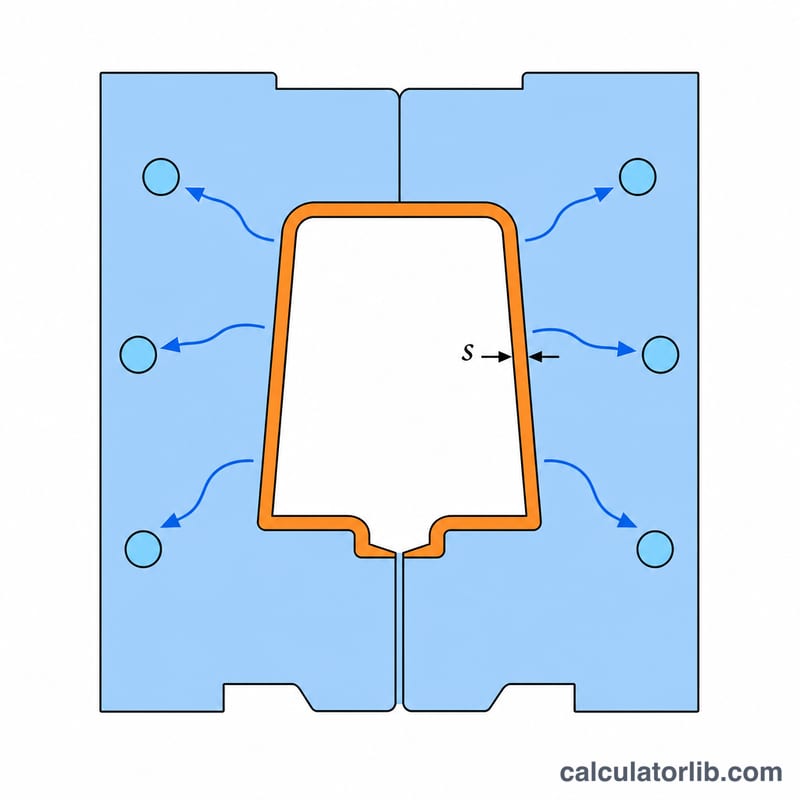
사출성형 냉각시간 계산기는 성형된 플라스틱 부품이 금형에서 취출할 수 있을 만큼 단단해지기까지 금형 안에 머물러야 하는 시간을 추정합니다. 냉각은 보통 사출성형 사이클에서 가장 긴 단계이기 때문에, 냉각시간을 제대로 예측하는 것만으로도 사이클 타임, 설비 생산성, 부품 원가가 크게 달라집니다. 이 모델은 부품을 1차원 열전도로 식는 무한 평판으로 가정하는데, 이는 금형 및 공정 설계에서 오랫동안 쓰여 온 대표적인 근사법입니다.
공식 풀이
냉각시간은 다음의 평판 냉각 공식으로 구합니다:
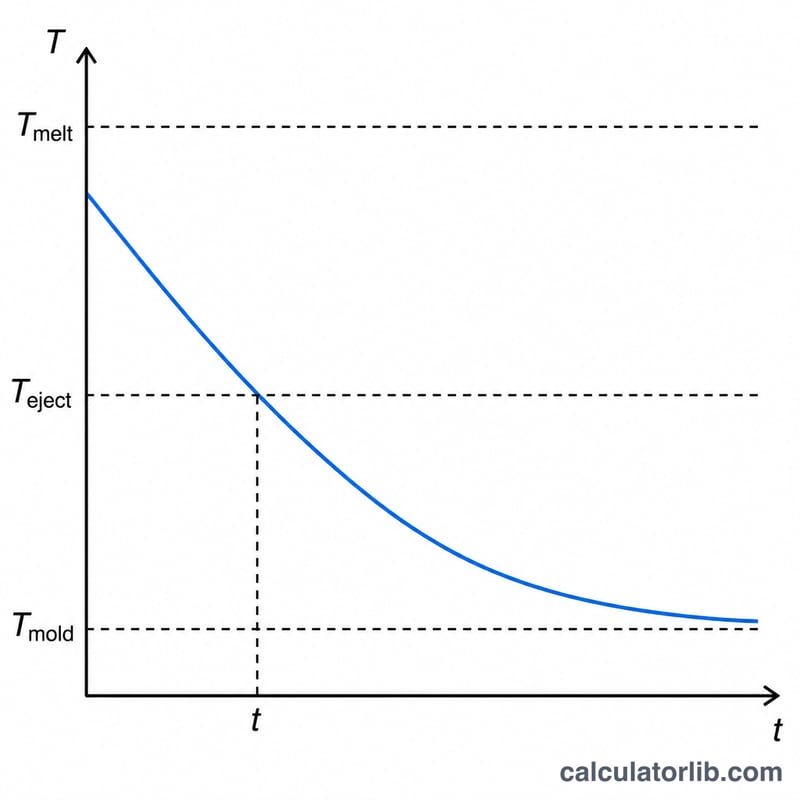
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$여기서 \(t\) = 냉각시간(초), \(s\) = 최대 벽 두께(mm), \(\alpha\) = 폴리머의 열확산율(\(\text{mm}^2/\text{s}\)), \(T_m\) = 용융(사출) 온도, \(T_w\) = 금형 벽 온도, \(T_e\) = 취출(이형) 온도를 뜻합니다. 두께가 제곱으로 들어가기 때문에, 벽 두께가 2배가 되면 냉각시간은 대략 4배로 늘어납니다.
사용 방법
부품에서 가장 두꺼운 벽 두께, 수지의 열확산율(예: ABS는 약 \(0.09\,\text{mm}^2/\text{s}\)), 그리고 세 가지 온도를 입력하세요. 단위만 서로 일관되게 맞추면 온도는 모두 \(^{\circ}\text{C}\)로 입력해도 됩니다. 계산기는 추정 냉각시간을 초 단위로 돌려줍니다.
계산 예시
\(s = 2\,\text{mm}\), \(\alpha = 0.09\,\text{mm}^2/\text{s}\), \(T_m = 230\), \(T_w = 40\), \(T_e = 90\)인 경우:
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$따라서 이 부품은 약 7.1초의 냉각시간이 필요합니다.
수지별 열확산율과 공정 온도
아래 표는 일반적인 사출 성형 수지의 대표적인 시작 값을 정리한 것입니다. 일반 핸드북과 데이터시트에 실린 범위를 바탕으로 한 대략적인 값입니다. 열확산율 \(\alpha = k/(\rho\,c_p)\)은 온도에 따라 달라지며, 실제로는 냉각 구간에 걸쳐 평균한 "유효" 값으로 제시되는 경우가 많습니다. 그래서 같은 수지라도 발표된 수치가 서로 다를 수 있습니다. 취출 온도 가이드 열은 실용적인 참고값입니다. 보통 수지의 열변형 온도(HDT) 근처이거나 그보다 약간 낮습니다. 시작점으로만 참고하십시오.
| 수지 | 열확산율 α (mm²/s, 대략값) | 용융 온도 (°C) | 금형 온도 (°C) | 취출 온도 가이드 (°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS (GPPS, 범용 폴리스티렌) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| PET (결정성 등급) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*비정질 또는 투명 성형품용 PET는 보통 10~30 °C의 차가운 금형에서 성형하며, 유리전이온도(약 70~80 °C)보다 훨씬 낮은 온도에서 취출합니다.
중요: 값은 등급에 따라 달라집니다. 유리섬유, 무기 충전제, 난연제 및 기타 첨가제에 따라 크게 달라질 수 있습니다. 충전 등급은 흔히 열확산율이 더 높고 허용 취출 온도도 더 높습니다. 수지 공급사의 데이터시트 또는 가공 가이드에 다른 값이 나와 있으면 그 값을 사용하십시오. 가장 정확한 추정을 위해서는 공급사가 권장하는 금형 온도와 취출 온도를 사용하고, 이용할 수 있다면 공급사가 제시한 유효 열확산율도 사용하십시오.
벽 두께와 금형 온도가 냉각 시간을 바꾸는 방식
아래 시나리오는 ABS를 기준으로 합니다. \(\alpha = 0.09\) mm²/s, 용융 온도 \(T_{melt} = 230\) °C, 취출 온도 \(T_{eject} = 90\) °C입니다. 각 값은 문서의 공식에서 가져온 것입니다:
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$금형 온도가 40 °C일 때 로그 항은 \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\)입니다. 앞쪽 계수는 \(\pi^{2}\times 0.09 \approx 0.8883\)입니다. 따라서 \(s\)를 mm 단위로 할 때 \(t \approx 1.7749\,s^{2}\)초입니다. 예를 들어 2 mm일 때: \(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) 초입니다.
| 벽 두께 s (mm) | 금형 온도 (°C) | 로그 항 | 냉각 시간 t (s) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
냉각 시간은 벽 두께의 제곱에 비례해 늘어납니다. 벽 두께를 1 mm에서 2 mm로 두 배로 늘리면 냉각 시간은 네 배가 됩니다(1.77초 → 7.10초). 다시 4 mm로 두 배로 늘리면 냉각 시간은 또다시 네 배가 됩니다(28.40초).
| 벽 두께 s (mm) | 금형 온도 (°C) | 온도 비 \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | 로그 항 | 냉각 시간 t (s) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
금형 온도의 영향은 더 작고 로그적입니다. 2 mm에서 금형 온도를 20 °C에서 60 °C로 올리면 약 2.9초가 늘어나며, 약 47% 증가합니다. 금형 온도가 높아지면 금형 온도와 취출 온도 사이의 차이가 줄어들어, 성형품이 안전한 취출 온도에 도달하는 데 더 오래 걸립니다. 실제로는 표면 품질 향상, 성형 잔류 응력 감소, 치수 안정성 개선을 위해 더 따뜻한 금형을 여전히 사용하는 경우가 많습니다. 각 시나리오는 냉각 시간과 성형품 품질 사이의 균형을 보여 줍니다. 사이클 타임을 줄이려면 금형 온도를 낮추는 것보다 가장 두꺼운 벽 부분을 줄이는 것이 보통 훨씬 효과적입니다.
자주 묻는 질문
두께가 왜 그렇게 중요한가요? 열은 벽을 통해 전도되어 밖으로 빠져나가야 하는데, 전도에 걸리는 시간은 두께의 제곱에 비례합니다. 그래서 두꺼운 부위가 사이클 타임을 좌우하게 됩니다.
결과가 정확한가요? 아닙니다. 이 값은 리브, 모서리, 금형 열전달 등을 고려하지 않는 1차원 추정치입니다. 그래도 공정 셋업을 시작하는 출발점으로는 매우 유용합니다.
취출 온도는 어떤 값을 써야 하나요? 수지의 열변형 온도(HDT)나 부품의 치수가 안정되는 온도를 사용하세요.