Qué hace esta calculadora
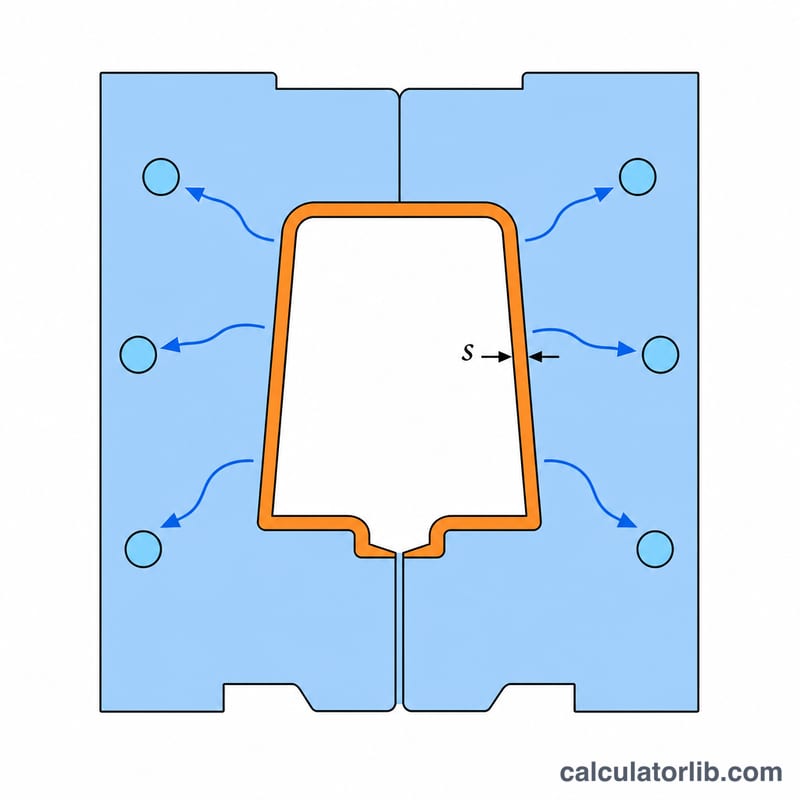
La Calculadora de tiempo de enfriamiento en moldeo por inyección estima cuánto tiempo debe permanecer una pieza de plástico dentro del molde antes de quedar lo bastante rígida para expulsarla. El enfriamiento suele ser la fase más larga del ciclo de moldeo por inyección, por lo que una buena estimación influye directamente en el tiempo de ciclo, la productividad de la máquina y el coste de la pieza. El modelo trata la pieza como una placa plana infinita que se enfría por conducción de calor unidimensional, la aproximación clásica empleada en el diseño de moldes y procesos.
La fórmula explicada
El tiempo de enfriamiento se obtiene con la ecuación de enfriamiento de placa:
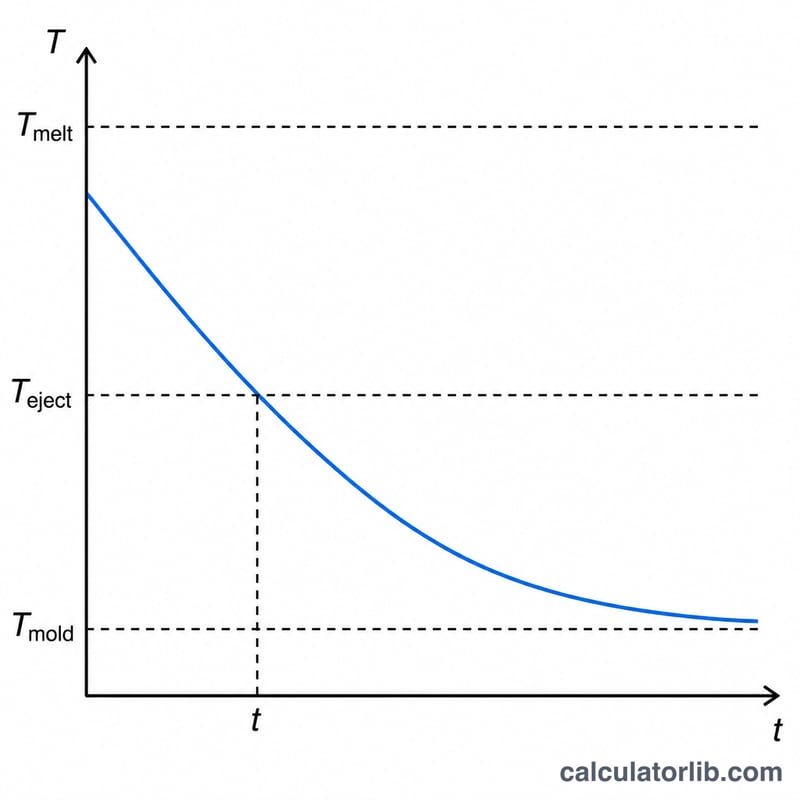
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$donde \(t\) = tiempo de enfriamiento en segundos, \(s\) = espesor máximo de pared en mm, \(\alpha\) = difusividad térmica del polímero en \(\text{mm}^2/\text{s}\), \(T_m\) = temperatura de fusión (inyección), \(T_w\) = temperatura de la pared del molde y \(T_e\) = temperatura de expulsión (desmoldeo). Como el espesor aparece elevado al cuadrado, duplicar el espesor de pared multiplica aproximadamente por cuatro el tiempo de enfriamiento.
Cómo usarla
Introduce la pared más gruesa de la pieza, la difusividad térmica de la resina (por ejemplo, en torno a \(0.09\,\text{mm}^2/\text{s}\) para el ABS) y las tres temperaturas. Todas las temperaturas pueden expresarse en \(^{\circ}\text{C}\) siempre que se mantengan coherentes entre sí. La calculadora devuelve el tiempo de enfriamiento estimado en segundos.
Ejemplo resuelto
Para \(s = 2\,\text{mm}\), \(\alpha = 0.09\,\text{mm}^2/\text{s}\), \(T_m = 230\), \(T_w = 40\) y \(T_e = 90\):
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$Así pues, la pieza necesita unos 7,1 segundos de enfriamiento.
Difusividad térmica y temperaturas de procesado por resina
La tabla siguiente muestra valores iniciales típicos para resinas comunes de moldeo por inyección. Son rangos aproximados tomados de rangos generales de manuales y fichas técnicas. La difusividad térmica \(\alpha = k/(\rho\,c_p)\) cambia con la temperatura y, en la práctica, a menudo se indica como un valor "efectivo" promediado sobre el intervalo de enfriamiento. Por eso las cifras publicadas para una misma resina pueden diferir. La columna de temperatura de expulsión es una guía práctica. Suele situarse cerca o un poco por debajo de la temperatura de deflexión térmica (HDT) de la resina. Úsela únicamente como punto de partida.
| Resina | Difusividad térmica α (mm²/s, aprox.) | Temp. de fusión (°C) | Temp. del molde (°C) | Guía de temp. de expulsión (°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS (GPPS, poliestireno de uso general) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| PET (calidades cristalinas) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*El PET para piezas amorfas o transparentes suele moldearse en un molde frío, alrededor de 10–30 °C, y se expulsa bastante por debajo de su temperatura de transición vítrea, que ronda los 70–80 °C.
Importante: Los valores varían entre calidades. Las fibras de vidrio, los rellenos minerales, los retardantes de llama y otros aditivos pueden cambiarlos mucho. Las calidades con carga suelen tener mayor difusividad y mayores temperaturas de expulsión admisibles. Cuando la ficha técnica del proveedor de la resina o su guía de procesado den valores distintos, utilice esos. Para la estimación más precisa, use las temperaturas de molde y de expulsión recomendadas por el proveedor y, si están disponibles, su difusividad térmica efectiva.
Cómo el espesor de pared y la temperatura del molde cambian el tiempo de enfriamiento
Los escenarios siguientes usan ABS con \(\alpha = 0.09\) mm²/s, una temperatura de fusión \(T_{melt} = 230\) °C y una temperatura de expulsión \(T_{eject} = 90\) °C. Cada valor procede de la fórmula del artículo:
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$Con una temperatura de molde de 40 °C, el término logarítmico es \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\). El factor previo es \(\pi^{2}\times 0.09 \approx 0.8883\). Por tanto, \(t \approx 1.7749\,s^{2}\) segundos cuando \(s\) está en mm. Por ejemplo, con 2 mm: \(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) s.
| Espesor de pared s (mm) | Temp. del molde (°C) | Término logarítmico | Tiempo de enfriamiento t (s) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
El tiempo de enfriamiento crece con el cuadrado del espesor de pared. Duplicar la pared de 1 mm a 2 mm hace que el enfriamiento dure cuatro veces más (1.77 s → 7.10 s). Duplicarla de nuevo, hasta 4 mm, lo hace todavía cuatro veces más largo (28.40 s).
| Espesor de pared s (mm) | Temp. del molde (°C) | Relación de temperaturas \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | Término logarítmico | Tiempo de enfriamiento t (s) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
La temperatura del molde tiene un efecto menor y de tipo logarítmico. Con 2 mm, subir el molde de 20 °C a 60 °C añade unos 2.9 s, aproximadamente un 47%. Una temperatura de molde más alta reduce la diferencia entre el molde y la temperatura de expulsión, así que la pieza tarda más en alcanzar una temperatura de expulsión segura. En la práctica, a menudo se siguen usando moldes más calientes para mejorar el acabado superficial, reducir las tensiones internas moldeadas o lograr una mejor estabilidad dimensional. Cada escenario supone un compromiso entre el tiempo de enfriamiento y la calidad de la pieza. Para reducir el tiempo de ciclo, reducir la sección de pared más gruesa suele ayudar mucho más que bajar la temperatura del molde.
Preguntas frecuentes
¿Por qué es tan importante el espesor? El calor debe conducirse hacia el exterior a través de la pared, y el tiempo de conducción crece con el cuadrado del espesor, así que las secciones gruesas dominan el tiempo de ciclo.
¿El resultado es exacto? No. Es una estimación unidimensional que no tiene en cuenta nervios, esquinas ni la transferencia de calor del molde, pero es un excelente punto de partida para configurar el proceso.
¿Qué temperatura de expulsión debo usar? Emplea la temperatura de flexión bajo carga (HDT) de la resina o un valor con el que la pieza sea dimensionalmente estable.