यह कैलकुलेटर क्या करता है
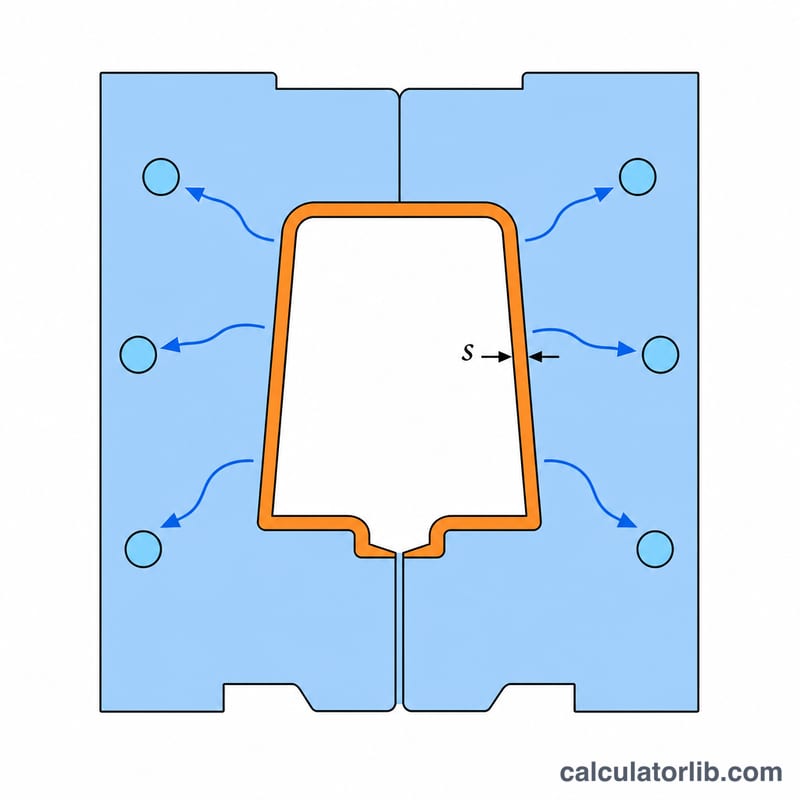
इंजेक्शन मोल्डिंग कूलिंग टाइम कैलकुलेटर यह अनुमान लगाता है कि किसी मोल्डेड प्लास्टिक पार्ट को इजेक्ट करने लायक मज़बूत होने तक मोल्ड के अंदर कितनी देर रहना पड़ेगा। इंजेक्शन मोल्डिंग साइकिल में कूलिंग आमतौर पर सबसे लंबा चरण होता है, इसलिए इसका सही अनुमान सीधे साइकिल टाइम, मशीन थ्रूपुट और पार्ट की लागत को तय करता है। यह मॉडल पार्ट को एक अनंत समतल प्लेट (infinite flat plate) की तरह मानता है जो एक-आयामी ऊष्मा चालन (one-dimensional heat conduction) से ठंडी होती है — यही क्लासिक अनुमान मोल्ड और प्रोसेस डिज़ाइन में इस्तेमाल किया जाता है।
फॉर्मूला की व्याख्या
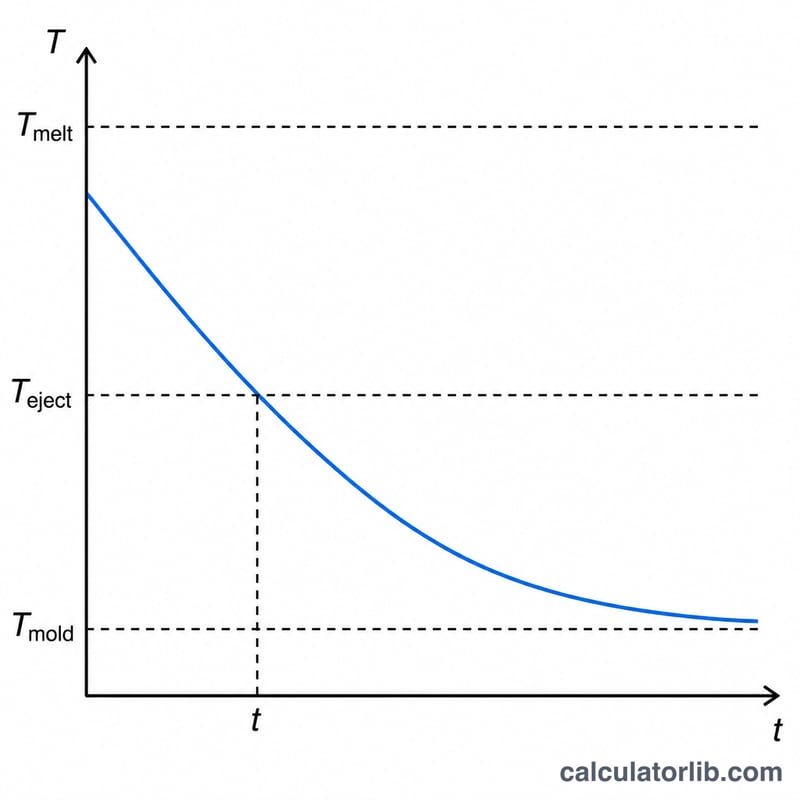
कूलिंग समय प्लेट कूलिंग समीकरण से निकलता है:
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$जहाँ \(t\) = कूलिंग समय सेकंड में, \(s\) = अधिकतम दीवार मोटाई mm में, \(\alpha\) = पॉलिमर की थर्मल डिफ्यूज़िविटी \(\text{mm}^2/\text{s}\) में, \(T_m\) = मेल्ट (इंजेक्शन) तापमान, \(T_w\) = मोल्ड दीवार का तापमान, और \(T_e\) = इजेक्शन (डिमोल्ड) तापमान है। चूँकि मोटाई समीकरण में वर्ग (square) के रूप में आती है, इसलिए दीवार की मोटाई दोगुनी करने पर कूलिंग समय लगभग चार गुना हो जाता है।
इसका उपयोग कैसे करें
पार्ट की सबसे मोटी दीवार, रेज़िन की थर्मल डिफ्यूज़िविटी (उदाहरण के लिए ABS के लिए लगभग \(0.09\,\text{mm}^2/\text{s}\)) और तीनों तापमान दर्ज करें। सभी तापमान \(^{\circ}\text{C}\) में हो सकते हैं, बशर्ते वे आपस में एक ही इकाई में हों। कैलकुलेटर अनुमानित कूलिंग समय सेकंड में लौटाता है।
हल किया हुआ उदाहरण
मान लीजिए \(s = 2\,\text{mm}\), \(\alpha = 0.09\,\text{mm}^2/\text{s}\), \(T_m = 230\), \(T_w = 40\) और \(T_e = 90\) हैं:
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$यानी इस पार्ट को लगभग 7.1 सेकंड की कूलिंग चाहिए।
रेज़िन के अनुसार तापीय विसरणशीलता और प्रसंस्करण तापमान
नीचे दी गई तालिका में सामान्य इंजेक्शन-मोल्डिंग रेज़िन के लिए विशिष्ट प्रारंभिक मान दिए गए हैं। ये सामान्य हैंडबुक और डेटाशीट की सीमाओं से लिए गए अनुमानित दायरे हैं। तापीय विसरणशीलता \(\alpha = k/(\rho\,c_p)\) तापमान के साथ बदलती है, और व्यवहार में इसे अक्सर शीतलन सीमा पर औसत किया हुआ "प्रभावी" मान बताया जाता है। यही कारण है कि एक ही रेज़िन के लिए प्रकाशित आंकड़े अलग-अलग हो सकते हैं। निष्कासन तापमान वाला कॉलम एक व्यावहारिक मार्गदर्शक है। यह आमतौर पर रेज़िन के ऊष्मा विक्षेपण तापमान (HDT) के आसपास या उससे थोड़ा नीचे होता है। इसे केवल प्रारंभिक बिंदु के रूप में उपयोग करें।
| रेज़िन | तापीय विसरणशीलता α (mm²/s, लगभग) | पिघलने का तापमान (°C) | साँचे का तापमान (°C) | निष्कासन तापमान मार्गदर्शक (°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS (GPPS) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| PET (क्रिस्टलीय ग्रेड) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*अनाकार या पारदर्शी भागों के लिए PET आमतौर पर ठंडे साँचे में, लगभग 10–30 °C पर ढाला जाता है, और इसे इसके काँच संक्रमण तापमान से काफ़ी नीचे निकाला जाता है, जो लगभग 70–80 °C है।
महत्वपूर्ण: मान ग्रेड के अनुसार अलग-अलग होते हैं। ग्लास फ़ाइबर, खनिज फ़िलर, ज्वाला-रोधी पदार्थ और अन्य योजक इन्हें काफ़ी बदल सकते हैं। फ़िल्ड ग्रेड में अक्सर अधिक विसरणशीलता और अधिक अनुमेय निष्कासन तापमान होता है। जब रेज़िन आपूर्तिकर्ता की डेटाशीट या प्रसंस्करण गाइड अलग मान दे, तो उन्हीं का उपयोग करें। सबसे अच्छे अनुमान के लिए आपूर्तिकर्ता द्वारा सुझाए गए साँचे और निष्कासन तापमान का उपयोग करें, और यदि उपलब्ध हो, तो उनकी प्रभावी तापीय विसरणशीलता।
दीवार की मोटाई और साँचे का तापमान शीतलन समय को कैसे बदलते हैं
नीचे की स्थितियों में \(\alpha = 0.09\) mm²/s, पिघलने का तापमान \(T_{melt} = 230\) °C और निष्कासन तापमान \(T_{eject} = 90\) °C वाला ABS लिया गया है। प्रत्येक मान लेख के सूत्र से आता है:
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$साँचे का तापमान 40 °C होने पर लघुगणक पद \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\) है। पूर्व-गुणक \(\pi^{2}\times 0.09 \approx 0.8883\) है। इसलिए जब \(s\) mm में हो, तो \(t \approx 1.7749\,s^{2}\) सेकंड होता है। उदाहरण के लिए, 2 mm पर: \(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) सेकंड।
| दीवार की मोटाई s (mm) | साँचे का तापमान (°C) | लघुगणक पद | शीतलन समय t (s) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
शीतलन समय दीवार की मोटाई के वर्ग के अनुपात में बढ़ता है। दीवार को 1 mm से 2 mm करने पर शीतलन चार गुना लंबा हो जाता है (1.77 s → 7.10 s)। इसे फिर से दोगुना करके 4 mm करने पर यह और भी चार गुना लंबा हो जाता है (28.40 s)।
| दीवार की मोटाई s (mm) | साँचे का तापमान (°C) | तापमान अनुपात \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | लघुगणक पद | शीतलन समय t (s) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
साँचे के तापमान का प्रभाव छोटा और लघुगणकीय होता है। 2 mm पर, साँचे को 20 °C से 60 °C तक बढ़ाने से लगभग 2.9 s जुड़ते हैं, यानी लगभग 47%। उच्च साँचा तापमान साँचे और निष्कासन तापमान के बीच का अंतर घटा देता है, इसलिए भाग को सुरक्षित निष्कासन तापमान तक पहुँचने में अधिक समय लगता है। व्यवहार में, बेहतर सतह फ़िनिश, कम मोल्डेड-इन तनाव या बेहतर आयामी स्थिरता के लिए गर्म साँचे अक्सर फिर भी उपयोग किए जाते हैं। हर स्थिति में शीतलन समय और भाग की गुणवत्ता के बीच समझौता होता है। चक्र समय घटाने के लिए, सबसे मोटे दीवार वाले हिस्से को पतला करना आमतौर पर साँचे का तापमान घटाने से कहीं अधिक मदद करता है।
अक्सर पूछे जाने वाले सवाल
मोटाई इतनी अहम क्यों है? ऊष्मा को दीवार के रास्ते बाहर चालन (conduct) होना पड़ता है, और चालन का समय मोटाई के वर्ग के अनुपात में बढ़ता है, इसलिए मोटे हिस्से ही साइकिल टाइम पर हावी रहते हैं।
क्या नतीजा बिल्कुल सटीक होता है? नहीं। यह एक एक-आयामी अनुमान है जो रिब्स, कोनों और मोल्ड के ऊष्मा स्थानांतरण को नज़रअंदाज़ कर देता है, फिर भी प्रोसेस सेटअप के लिए यह एक बेहतरीन शुरुआती बिंदु है।
इजेक्शन तापमान कौन-सा लूँ? रेज़िन का हीट डिफ्लेक्शन तापमान (HDT) या वह मान इस्तेमाल करें जहाँ पार्ट आयामी रूप से स्थिर हो जाता है।