Công cụ này dùng để làm gì
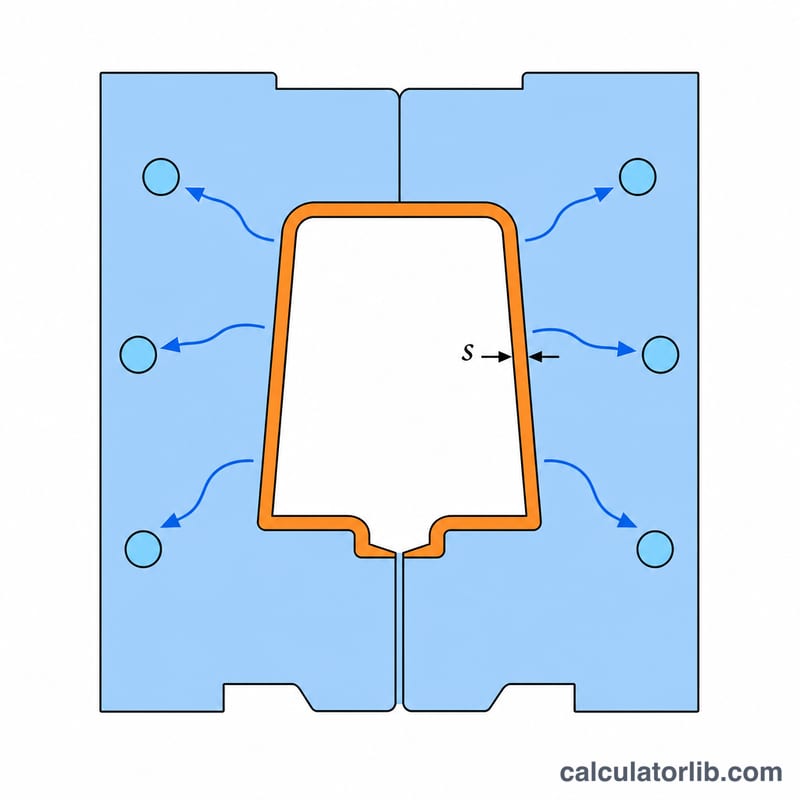
Máy Tính Thời Gian Làm Nguội Ép Phun giúp bạn ước tính một chi tiết nhựa cần nằm trong khuôn bao lâu trước khi đủ cứng để đẩy ra ngoài. Làm nguội thường là giai đoạn chiếm nhiều thời gian nhất trong cả chu kỳ ép phun, nên một con số ước tính chuẩn sẽ ảnh hưởng trực tiếp đến thời gian chu kỳ, năng suất máy và giá thành sản phẩm. Mô hình coi chi tiết như một tấm phẳng vô hạn được làm nguội bằng dẫn nhiệt một chiều — đây là phép xấp xỉ kinh điển vẫn được dùng khi thiết kế khuôn và thiết lập quy trình.
Giải thích công thức
Thời gian làm nguội được xác định bằng công thức làm nguội tấm phẳng:
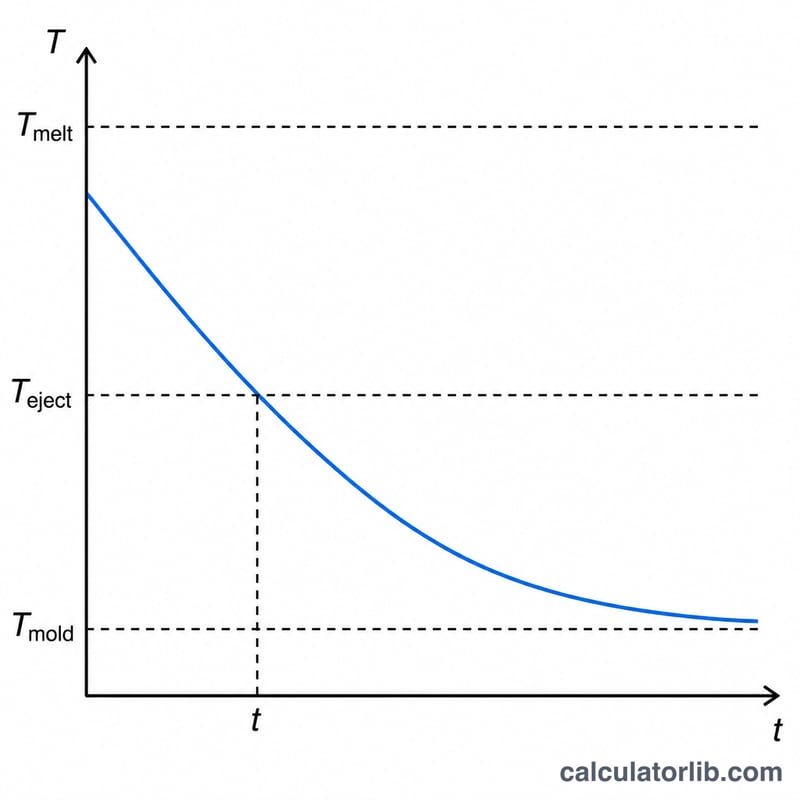
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$trong đó \(t\) = thời gian làm nguội tính bằng giây, \(s\) = độ dày thành lớn nhất tính bằng mm, \(\alpha\) = hệ số khuếch tán nhiệt của polymer tính bằng \(\text{mm}^2/\text{s}\), \(T_m\) = nhiệt độ nóng chảy (nhiệt độ phun), \(T_w\) = nhiệt độ thành khuôn, và \(T_e\) = nhiệt độ đẩy (tháo khuôn). Vì độ dày xuất hiện ở dạng bình phương, nên khi tăng gấp đôi độ dày thành, thời gian làm nguội sẽ tăng lên khoảng bốn lần.
Cách sử dụng
Nhập độ dày lớn nhất của thành chi tiết, hệ số khuếch tán nhiệt của loại nhựa (ví dụ khoảng \(0.09\,\text{mm}^2/\text{s}\) đối với nhựa ABS) và ba giá trị nhiệt độ. Các nhiệt độ có thể để ở \(^{\circ}\text{C}\) miễn là dùng thống nhất cùng một đơn vị. Máy tính sẽ trả về thời gian làm nguội ước tính tính bằng giây.
Ví dụ minh họa
Với \(s = 2\,\text{mm}\), \(\alpha = 0.09\,\text{mm}^2/\text{s}\), \(T_m = 230\), \(T_w = 40\) và \(T_e = 90\):
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$Như vậy, chi tiết này cần khoảng 7,1 giây để làm nguội.
Độ khuếch tán nhiệt và nhiệt độ gia công theo từng loại nhựa
Bảng dưới đây liệt kê các giá trị khởi đầu điển hình cho những loại nhựa ép phun phổ biến. Đó là các khoảng giá trị gần đúng được lấy từ các khoảng trong sổ tay kỹ thuật chung và bảng thông số kỹ thuật (datasheet). Độ khuếch tán nhiệt \(\alpha = k/(\rho\,c_p)\) thay đổi theo nhiệt độ, và trên thực tế nó thường được đưa ra dưới dạng một giá trị "hiệu dụng" được lấy trung bình trên toàn khoảng làm nguội. Đó là lý do vì sao các số liệu công bố cho cùng một loại nhựa có thể khác nhau. Cột nhiệt độ đẩy sản phẩm là một hướng dẫn thực tế. Nó thường nằm gần hoặc thấp hơn một chút so với nhiệt độ biến dạng nhiệt (HDT) của nhựa. Chỉ nên dùng nó như một điểm khởi đầu.
| Nhựa | Độ khuếch tán nhiệt α (mm²/s, xấp xỉ) | Nhiệt độ nóng chảy (°C) | Nhiệt độ khuôn (°C) | Hướng dẫn nhiệt độ đẩy (°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS (GPPS) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| PET (loại kết tinh) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*PET dùng cho các chi tiết vô định hình hoặc trong suốt thường được ép trong khuôn lạnh, khoảng 10–30 °C, và được đẩy ra ở nhiệt độ thấp hơn nhiều so với nhiệt độ chuyển thủy tinh của nó, vào khoảng 70–80 °C.
Quan trọng: Các giá trị thay đổi tùy theo từng loại (grade). Sợi thủy tinh, chất độn khoáng, chất chống cháy và các phụ gia khác có thể làm chúng thay đổi rất nhiều. Các loại nhựa có chất độn thường có độ khuếch tán nhiệt cao hơn và nhiệt độ đẩy cho phép cao hơn. Khi bảng thông số kỹ thuật hoặc hướng dẫn gia công của nhà cung cấp nhựa đưa ra các giá trị khác, hãy dùng các giá trị đó. Để có ước tính tốt nhất, hãy dùng nhiệt độ khuôn và nhiệt độ đẩy do nhà cung cấp khuyến nghị và, nếu có, độ khuếch tán nhiệt hiệu dụng của họ.
Độ dày thành và nhiệt độ khuôn thay đổi thời gian làm nguội như thế nào
Các kịch bản dưới đây sử dụng ABS với \(\alpha = 0.09\) mm²/s, nhiệt độ nóng chảy \(T_{melt} = 230\) °C và nhiệt độ đẩy \(T_{eject} = 90\) °C. Mỗi giá trị được tính từ công thức trong bài viết:
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$Với nhiệt độ khuôn là 40 °C, số hạng logarit là \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\). Hệ số đứng trước là \(\pi^{2}\times 0.09 \approx 0.8883\). Vậy \(t \approx 1.7749\,s^{2}\) giây khi \(s\) tính bằng mm. Ví dụ, ở 2 mm: \(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) s.
| Độ dày thành s (mm) | Nhiệt độ khuôn (°C) | Số hạng logarit | Thời gian làm nguội t (s) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
Thời gian làm nguội tăng theo bình phương của độ dày thành. Tăng gấp đôi độ dày thành từ 1 mm lên 2 mm khiến thời gian làm nguội dài gấp bốn lần (1.77 s → 7.10 s). Tăng gấp đôi một lần nữa lên 4 mm khiến nó lại dài thêm gấp bốn lần (28.40 s).
| Độ dày thành s (mm) | Nhiệt độ khuôn (°C) | Tỉ số nhiệt độ \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | Số hạng logarit | Thời gian làm nguội t (s) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
Nhiệt độ khuôn có ảnh hưởng nhỏ hơn, theo quy luật logarit. Ở 2 mm, tăng nhiệt độ khuôn từ 20 °C lên 60 °C làm tăng thêm khoảng 2.9 s, tức khoảng 47%. Nhiệt độ khuôn cao hơn thu hẹp khoảng cách giữa nhiệt độ khuôn và nhiệt độ đẩy, nên chi tiết cần nhiều thời gian hơn để đạt tới nhiệt độ đẩy an toàn. Trên thực tế, khuôn ấm hơn vẫn thường được dùng để có bề mặt hoàn thiện tốt hơn, ứng suất dư trong sản phẩm thấp hơn hoặc độ ổn định kích thước tốt hơn. Mỗi kịch bản là sự đánh đổi giữa thời gian làm nguội và chất lượng sản phẩm. Để giảm thời gian chu kỳ, việc giảm phần thành dày nhất thường hiệu quả hơn nhiều so với việc hạ nhiệt độ khuôn.
Câu hỏi thường gặp
Vì sao độ dày lại quan trọng đến vậy? Nhiệt phải dẫn ra ngoài xuyên qua thành chi tiết, mà thời gian dẫn nhiệt tỉ lệ với bình phương độ dày, nên những phần dày sẽ chi phối thời gian chu kỳ.
Kết quả có chính xác tuyệt đối không? Không. Đây chỉ là ước tính một chiều, bỏ qua gân tăng cứng, góc cạnh và quá trình truyền nhiệt bên trong khuôn, nhưng nó là điểm khởi đầu rất tốt khi thiết lập quy trình.
Nên dùng nhiệt độ đẩy sản phẩm là bao nhiêu? Hãy dùng nhiệt độ biến dạng nhiệt (HDT) của loại nhựa, hoặc một giá trị mà tại đó chi tiết đã ổn định về kích thước.