Công cụ này làm được gì
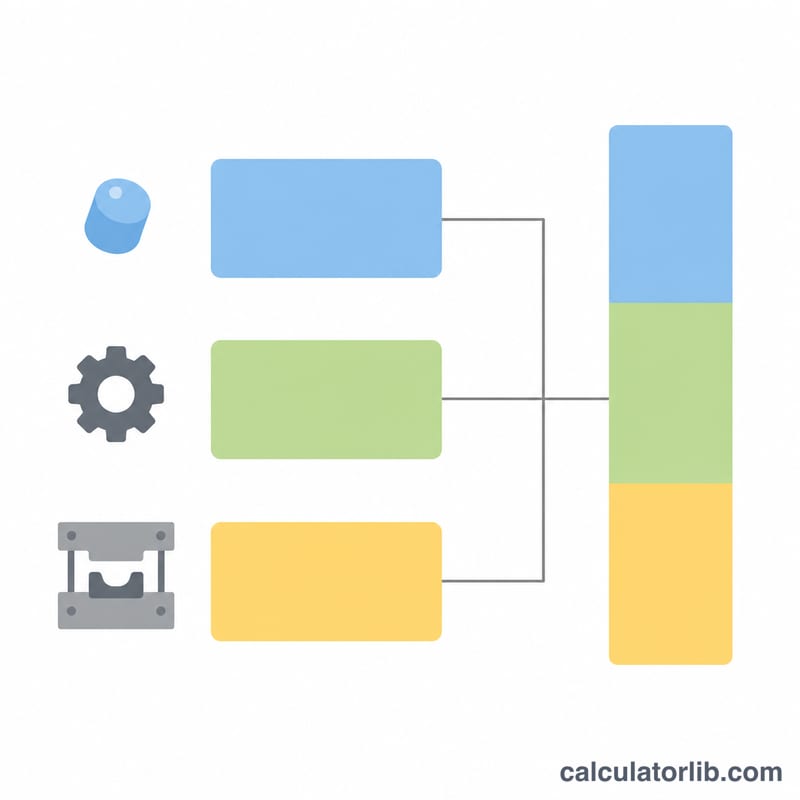
Công cụ Tính Chi Phí Ép Phun Nhựa giúp bạn ước tính giá thành mỗi sản phẩm và tổng chi phí của cả lô hàng ép phun. Công cụ gộp đủ ba yếu tố cấu thành giá thành đơn vị: lượng nguyên liệu tiêu hao cho mỗi lần bắn keo, thời gian máy và nhân công để vận hành máy ép, và tiền đầu tư khuôn được phân bổ đều cho cả đơn hàng. Nhờ vậy, nhà thiết kế, bộ phận mua hàng và xưởng ép đều có thể kiểm tra lại tính hợp lý của báo giá cũng như so sánh nhiều phương án trước khi chốt dự án.
Lưu ý về đơn vị tiền tệ: mọi con số minh hoạ trong bài đều tính bằng đô la Mỹ (USD) theo mặt bằng giá quốc tế. Tại Việt Nam, giá hạt nhựa thường được chào theo USD/kg hoặc VNĐ/kg, còn giá máy và nhân công thường thấp hơn đáng kể so với các mức tham khảo bên dưới — bạn hãy nhập số liệu thực tế của mình (cùng một loại tiền tệ cho tất cả các ô) để kết quả sát với thị trường trong nước.
Giải thích công thức
Công thức cốt lõi như sau:
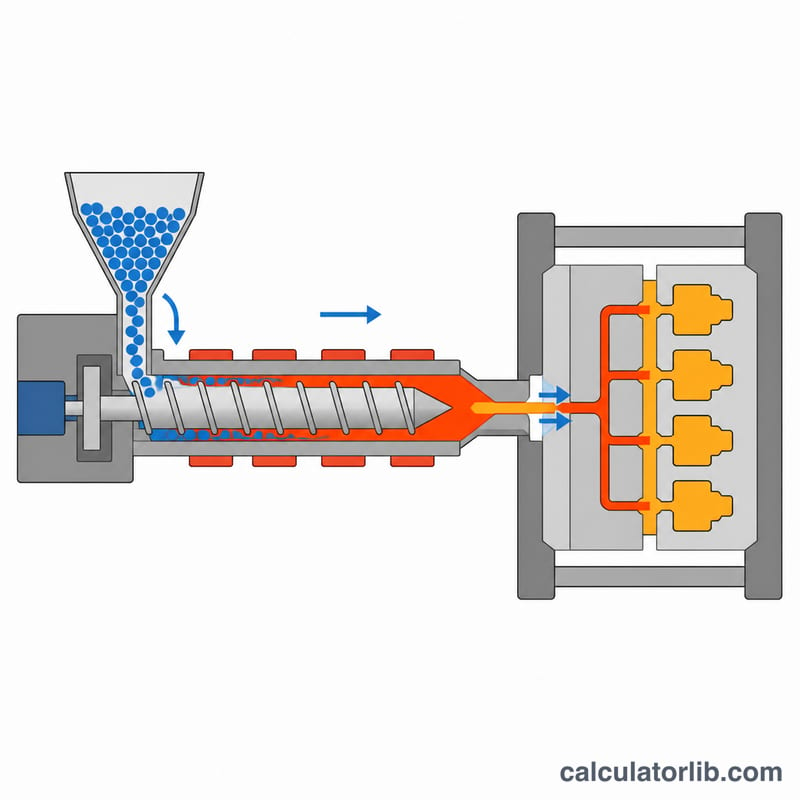
$$\text{Cost per part} = \frac{W}{1000}\,C\,\left(1+\tfrac{s}{100}\right) + \frac{t}{3600\,n}\,(M+L) + \frac{T}{Q}$$Trong đó \(\text{Cost per part}\) là giá thành mỗi sản phẩm, \(W\) = khối lượng sản phẩm (gam), \(C\) = giá nguyên liệu trên mỗi kg, \(s\) = tỷ lệ phế (%), \(t\) = thời gian chu kỳ (giây), \(n\) = số lòng khuôn, \(M\) = giá máy theo giờ, \(L\) = giá nhân công theo giờ, \(T\) = chi phí khuôn, và \(Q\) = tổng sản lượng. Vì mỗi lần bắn keo cho ra \(n\) sản phẩm nên thời gian máy quy về một sản phẩm chỉ còn \(t/n\). Tổng chi phí đơn giản là \(\text{Cost per part}\times Q\).
Cách sử dụng
Nhập khối lượng sản phẩm và giá nguyên liệu, đặt một tỷ lệ phế sát thực tế, rồi mô tả quá trình sản xuất: thời gian chu kỳ, số lòng khuôn cùng giá máy và giá nhân công theo giờ. Cuối cùng, thêm chi phí khuôn cần phân bổ và sản lượng đơn hàng. Kết quả sẽ tách giá thành đơn vị thành ba phần — nguyên liệu, gia công và khuôn — để bạn thấy ngay đâu là yếu tố cần tác động trước.
Ví dụ tính tay
Giả sử một sản phẩm nặng 50 g, nhựa giá $3/kg, tỷ lệ phế 5%, chu kỳ 30 giây trên khuôn 4 lòng, giá máy $40/giờ và nhân công $20/giờ, tiền khuôn $20.000 cho 10.000 sản phẩm:
$$\text{material} = \frac{50}{1000}\times 3 \times 1.05 = \$0.1575$$$$\text{processing} = \frac{30}{3600\times 4}\times(40+20) = \$0.125$$$$\text{tooling} = \frac{20000}{10000} = \$2.00$$Ba khoản trên lần lượt là nguyên liệu, gia công và khuôn. Cộng lại ta được \(\$2.2825\) cho mỗi sản phẩm, nên tổng chi phí cả lô là \(2.2825\times 10000 = \$22{,}825\).
Giá nguyên liệu, giá máy và thời gian chu kỳ tham khảo
Các bảng dưới đây chỉ mang tính tham khảo để bạn ước lượng nhanh lần đầu. Giá hạt nhựa là giá hàng hoá biến động liên tục (phụ thuộc giá dầu, mã nhựa, màu, hàm lượng độn và sản lượng đặt hàng), còn giá máy chênh lệch rất nhiều theo khu vực, chi phí quản lý của xưởng và mức độ tự động hoá. Hãy xem mọi con số ở đây là khoảng giá thị trường tính bằng đô la Mỹ, không phải một báo giá cố định — con số thực tế cần được xác nhận với nhà cung cấp hạt nhựa và xưởng ép của bạn.
Các loại nhựa thông dụng: giá và tỷ trọng tham khảo
| Loại nhựa | Giá tham khảo (USD/kg) | Tỷ trọng (g/cm³) |
|---|---|---|
| PE (polyethylene) | $1,20 – $2,00 | 0,92 – 0,96 |
| PP (polypropylene) | $1,20 – $2,00 | 0,90 – 0,91 |
| ABS | $2,00 – $3,50 | 1,04 – 1,06 |
| POM (nhựa acetal) | $2,50 – $4,00 | 1,39 – 1,42 |
| Nylon 6/6 (PA66) | $3,00 – $5,00 | 1,13 – 1,15 |
| PC (polycarbonate) | $3,00 – $5,00 | 1,19 – 1,21 |
Tỷ trọng rất quan trọng vì công cụ tính chi phí nguyên liệu dựa trên khối lượng sản phẩm. Nếu bạn chỉ biết thể tích, hãy quy đổi theo \(\text{weight (g)} = \text{volume (cm}^3) \times \text{density (g/cm}^3)\) — tức khối lượng (g) bằng thể tích (cm³) nhân tỷ trọng (g/cm³) — rồi điền kết quả (tính bằng gam) vào ô part_weight.
Giá máy theo giờ ứng với lực kẹp
| Lực kẹp | Giá máy tham khảo (USD/giờ) |
|---|---|
| 50 tấn | $25 – $40 |
| 150 tấn | $35 – $55 |
| 300 tấn | $50 – $75 |
| 500 tấn | $70 – $100 |
Đây chỉ là giá thuê máy ép; chi phí nhân công bạn nhập riêng ở ô labor_rate. Máy càng lớn thì giá giờ càng cao, nhưng lại bắt buộc với sản phẩm khổ lớn hoặc khuôn nhiều lòng.
Thời gian chu kỳ theo bề dày thành danh nghĩa
| Bề dày thành danh nghĩa | Thời gian chu kỳ tham khảo (giây) |
|---|---|
| < 1 mm | 10 – 20 |
| 1 – 2 mm | 15 – 30 |
| 2 – 3 mm | 25 – 45 |
| 3 – 4 mm | 40 – 70 |
Giai đoạn làm nguội chiếm phần lớn chu kỳ và tăng gần như theo bình phương bề dày thành, nên thành càng dày thì chu kỳ càng bị kéo dài rất nhanh. Chu kỳ thực tế còn phụ thuộc loại nhựa, thiết kế kênh làm mát và hình học sản phẩm, vì vậy chỉ nên dùng các khoảng trên làm điểm khởi đầu cho ô cycle_time.
Những cách thực tế để hạ giá thành mỗi sản phẩm
Cải thiện nhanh nhất luôn đến từ việc tấn công đúng khoản chi phí đang chiếm tỷ trọng lớn nhất trong kết quả của bạn — nguyên liệu, gia công hay khuôn. Hãy chạy công cụ, đọc phần tách chi phí, rồi xử lý “miếng bánh” to nhất trước.
- Khi tiền khuôn chiếm ưu thế (thường gặp ở sản lượng thấp). Vì \(C_{\text{tool}} = \text{mold cost} / \text{quantity}\) (chi phí khuôn chia cho sản lượng), đòn bẩy mạnh nhất chính là sản lượng đặt hàng: gom đơn hoặc cam kết lô lớn hơn sẽ phân bổ tiền khuôn cho nhiều sản phẩm hơn. Với hàng mẫu hoặc sản lượng nhỏ, hãy cân nhắc khuôn nhôm hoặc khuôn thử (bridge tooling) thay cho khuôn thép tôi cứng — khuôn mòn nhanh hơn nhưng
mold_costthấp hơn nhiều nên vẫn có lợi khi chia cho ít sản phẩm. Khuôn một lòng cũng rẻ hơn khuôn nhiều lòng. - Khi chi phí gia công chiếm ưu thế (chu kỳ dài hoặc ít lòng khuôn). Hãy tăng số lòng khuôn (nhiều sản phẩm mỗi lần bắn keo sẽ chia nhỏ chi phí gia công) và rút ngắn chu kỳ. Làm nguội thường là giai đoạn dài nhất, nên giảm bề dày thành, bổ sung hoặc cải thiện kênh làm mát, tối ưu thời gian giữ áp và làm nguội đều giúp kéo
cycle_timexuống. Chọn máy đúng cỡ để cómachine_ratethấp hơn (khi sản phẩm cho phép) cũng rất hiệu quả. - Khi chi phí nguyên liệu chiếm ưu thế (sản phẩm nặng hoặc nhựa đắt). Hãy rà lại mã nhựa — một mã thông dụng hoặc không độn có thể vẫn đạt yêu cầu kỹ thuật với
material_costthấp hơn. Giảm khối lượng sản phẩm bằng thiết kế (mỏng thành, thêm gân tăng cứng, khoét rỗng phần đặc). Nếu ứng dụng cho phép, dùng nhựa tái sinh đã được kiểm định cũng hạ được giá nguyên liệu hiệu dụng. Và hãy kéoscrap_ratexuống: vì chi phí nguyên liệu được nhân với \(\left(1 + \text{scrap rate}/100\right)\), mỗi phần trăm phế phẩm cắt được sẽ trừ thẳng vào khoản nguyên liệu. - Mua dư nguyên liệu để bù phế. Khi đặt hạt nhựa cho một lô hàng, hãy mua nhiều hơn khối lượng thành phẩm một chút để phần hàng lỗi, xả keo và chạy khởi động không làm bạn thiếu nguyên liệu. Ước lượng lượng mua theo đúng hệ số \(\left(1 + \text{scrap rate}/100\right)\) mà công cụ đang dùng sẽ giúp bạn tránh phải đặt bù một đơn nhỏ lẻ (thường có giá cao hơn).
Đây là những gợi ý vận hành mang tính tổng quát để giảm giá thành sản phẩm ép phun; phương án đánh đổi phù hợp còn tuỳ thuộc sản phẩm, loại nhựa, dung sai và thiết bị của bạn. Hãy kiểm chứng mọi thay đổi cùng xưởng ép và bộ phận chất lượng trước khi đưa vào sản xuất hàng loạt.
Câu hỏi thường gặp
Vì sao phải chia thời gian chu kỳ cho số lòng khuôn? Khuôn nhiều lòng cho ra nhiều sản phẩm trong cùng một lần bắn keo, nên cùng một khoảng thời gian máy được chia sẻ cho nhiều sản phẩm, kéo chi phí gia công trên mỗi sản phẩm xuống.
Chi phí khuôn được tính thế nào? Tiền khuôn được phân bổ đều cho toàn bộ sản lượng đơn hàng; lô càng lớn thì phần khuôn “gánh” trên mỗi sản phẩm càng nhỏ.
Tỷ lệ phế chỉ ảnh hưởng đến nguyên liệu thôi sao? Trong công cụ này, tỷ lệ phế làm tăng lượng nguyên liệu tiêu hao; bạn có thể nâng tỷ lệ phế lên để mô phỏng gần đúng lượng hàng bị loại và hao hụt lúc chạy khởi động.