Công cụ này giúp bạn làm gì
Máy Tính Tốc Độ Đắp Kim Loại Mối Hàn ước tính lượng kim loại mối hàn được đắp vào liên kết trong mỗi giờ và lượng dây hàn phụ tiêu hao tương ứng, dựa trên tốc độ cấp dây cùng các thông số hàn bạn đang chạy. Các xưởng cơ khí – kết cấu thép, người lập dự toán và kỹ sư hàn dùng nó để lên kế hoạch mua vật tư tiêu hao, báo giá công trình và so sánh giữa các phương pháp như hàn MIG/MAG (GMAW), hàn dây lõi thuốc (FCAW) và hàn hồ quang chìm (SAW).
Lưu ý về đơn vị: công cụ tính theo hệ đơn vị Anh – Mỹ (inch, in/min, lb/in³, lb/hr) vốn phổ biến trong tài liệu kỹ thuật hàn của AWS. Ở Việt Nam, dây hàn thường được ghi theo mm (0,8 – 1,0 – 1,2 mm) và năng suất đắp theo kg/h, nên bạn cần quy đổi trước khi nhập: 1 in = 25,4 mm, 1 lb = 0,4536 kg.
Giải thích công thức
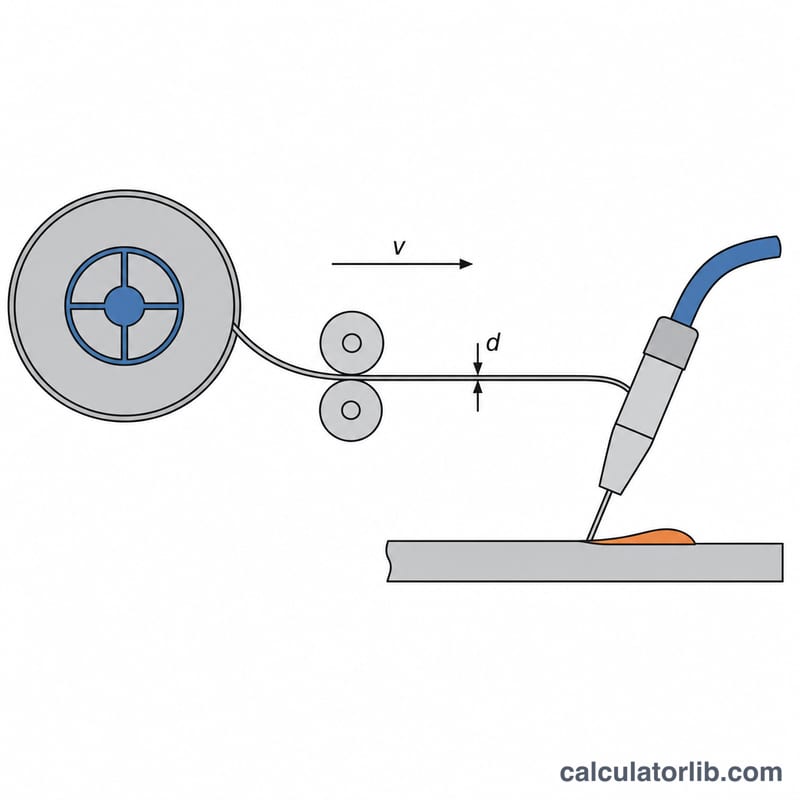
Tốc độ đắp phụ thuộc vào thể tích dây được cấp trong một đơn vị thời gian, khối lượng riêng của dây và tỷ lệ kim loại thực sự nằm lại trong mối hàn. Công thức tổng quát là:
$$\text{DR} = \frac{\pi}{4} d^2 \times S \times 60 \times \rho \times \frac{\eta}{100}$$
trong đó \(d\) = đường kính dây hàn tính bằng inch, \(S\) = tốc độ cấp dây tính bằng in/min, \(\rho\) = khối lượng riêng của dây tính bằng lb/in³ (khoảng 0,284 với thép carbon), và \(\eta\) = hiệu suất đắp tính theo phần trăm. Hệ số \(60\) dùng để đổi từ phút sang giờ. Thành phần \(\tfrac{\pi}{4}d^2\) chính là diện tích mặt cắt ngang \(A\) của dây hàn.
Cách sử dụng
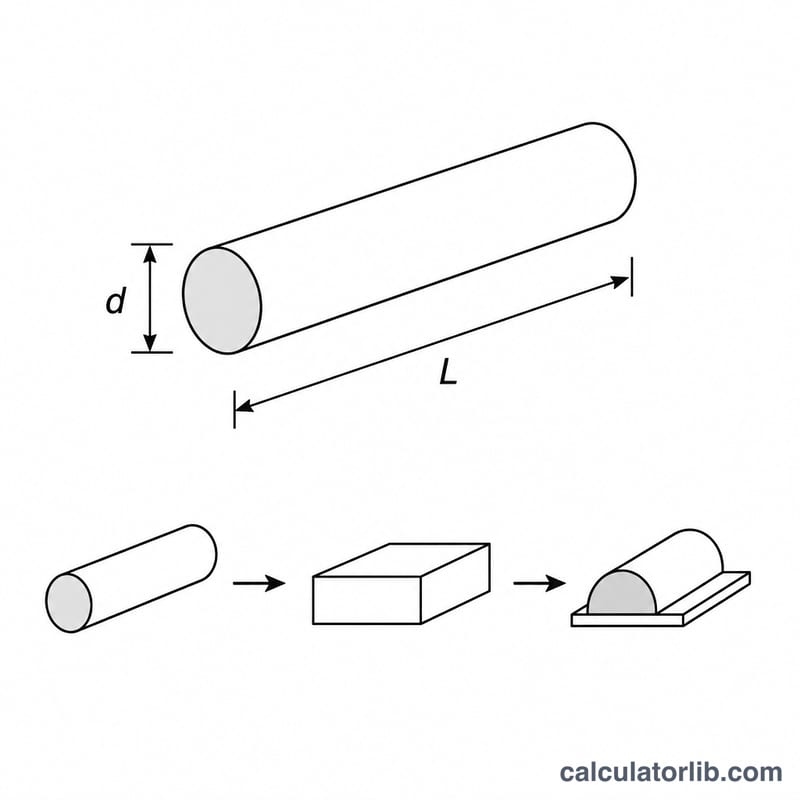
Nhập tốc độ cấp dây, đường kính dây, khối lượng riêng ứng với mác vật liệu bạn dùng và hiệu suất đắp của phương pháp hàn. Hiệu suất tham khảo: khoảng 95% với hàn MIG/MAG dây đặc, 85% với dây lõi thuốc và chỉ khoảng 60% với que hàn tay (SMAW). Kết quả trả về gồm tốc độ đắp, diện tích mặt cắt ngang của dây và tổng lượng dây hàn tiêu hao trước khi trừ hao hụt do hiệu suất.
Ví dụ tính toán
Với \(d = 0.045\,\text{in}\), \(S = 300\,\text{in/min}\), \(\rho = 0.284\,\text{lb/in}^3\) và \(\eta = 95\%\):
$$A = \frac{\pi}{4}(0.045)^2 = 0.00159\,\text{in}^2$$
$$\text{DR} = 0.00159 \times 300 \times 60 \times 0.284 \times 0.95 = 7.72\,\text{lb/hr}$$
Tức khoảng 3,5 kg kim loại mối hàn mỗi giờ hồ quang cháy — con số hữu ích khi bạn quy ra số cuộn dây 15 kg cần đặt cho công trình.
Câu hỏi thường gặp
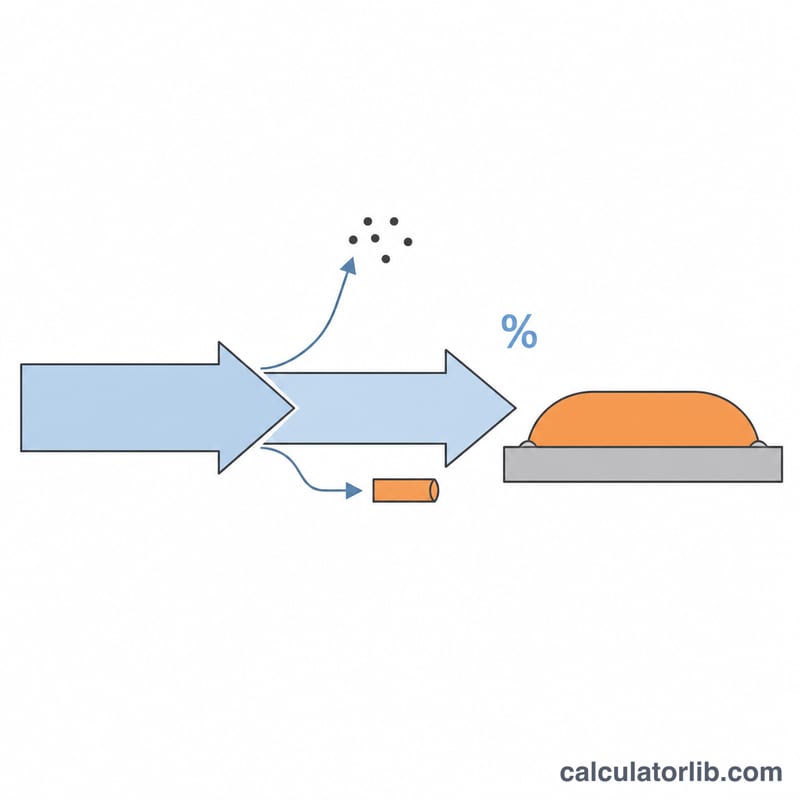
Tốc độ đắp và tốc độ nóng chảy khác nhau thế nào? Tốc độ nóng chảy là toàn bộ lượng dây bị tiêu hao; còn tốc độ đắp chỉ là phần kim loại nằm lại trong mối hàn sau khi trừ bắn tóe và các hao hụt khác, nên \(\text{DR} = \text{MR} \times \tfrac{\eta}{100}\).
Nên lấy khối lượng riêng bằng bao nhiêu? Thép carbon và thép hợp kim thấp khoảng \(0.284\,\text{lb/in}^3\); nhôm gần \(0.098\) và thép không gỉ khoảng \(0.29\).
Cấp dây càng nhanh thì đắp càng nhiều phải không? Đúng, tốc độ đắp tỷ lệ thuận với tốc độ cấp dây, nhưng hiệu suất đắp và hệ số thời gian hồ quang cháy (duty cycle) mới là thứ quyết định năng suất thực tế tại xưởng.