Công cụ này dùng để làm gì?
Máy tính dòng điện hàn giúp bạn nhanh chóng có được mức dòng điện khởi điểm hợp lý khi hàn MIG hoặc hàn que (SMAW), chỉ dựa trên hai thông số bạn vốn đã biết: độ dày của kim loại và đường kính que hàn hoặc dây hàn đang dùng. Hãy chỉnh máy hàn quanh giá trị này, hàn thử một đường rồi tinh chỉnh thêm. Công cụ được xây dựng cho thép carbon thấp (thép mềm) và chỉ mang tính kinh nghiệm, không thay thế quy trình hàn đã được kiểm định theo tiêu chuẩn.
Cách sử dụng
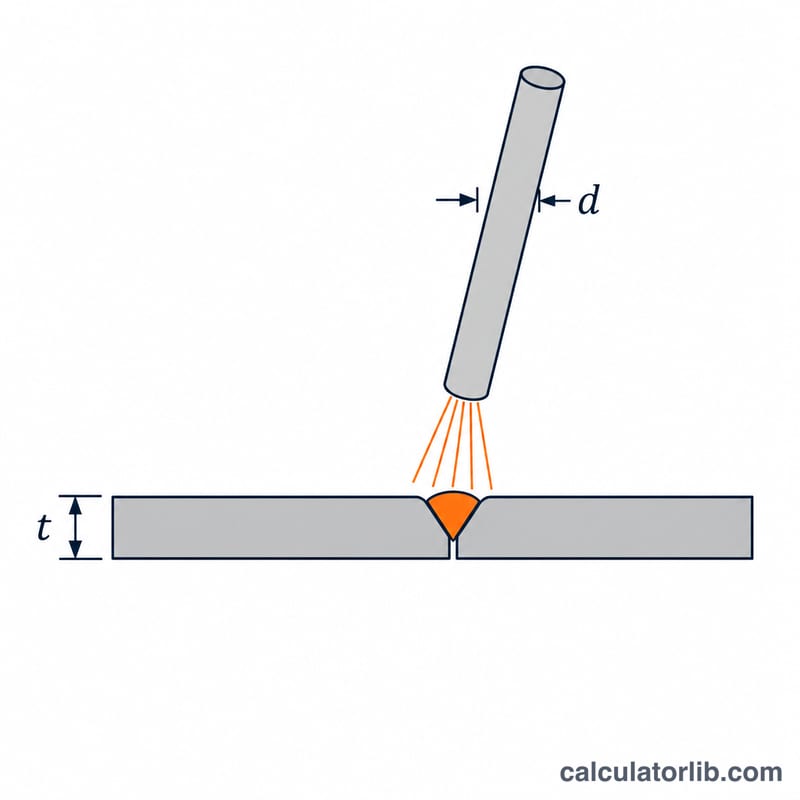
Nhập độ dày vật liệu (mm) và đường kính que hàn hoặc dây MIG (mm), sau đó xem cường độ dòng điện khuyến nghị và khoảng điều chỉnh gợi ý. Kim loại càng dày càng cần nhiều nhiệt để nóng chảy, que hàn càng lớn càng chịu được dòng điện cao hơn, nên cả hai thông số đều làm kết quả tăng lên.
Giải thích công thức
Cả quy tắc theo độ dày lẫn quy tắc theo que hàn đối với thép mềm đều cho kết quả xấp xỉ \(40\ \text{A}\) trên mỗi milimét. Lấy trung bình hai quy tắc này sẽ cho một giá trị duy nhất, coi trọng hai thông số như nhau:
$$A = 20 \times (t + d)$$
trong đó \(A\) = cường độ dòng điện khuyến nghị (ampe), \(t\) = độ dày vật liệu (mm) và \(d\) = đường kính que hoặc dây hàn (mm). Khoảng gợi ý đơn giản là từ \(0.9A\) đến \(1.1A\), một biên độ thực tế để điều chỉnh độ ngấu.
Ví dụ minh họa
Hàn tấm dày \(3\,\text{mm}\) bằng que hàn \(2.4\,\text{mm}\):
$$A = 20 \times (3 + 2.4) = 20 \times 5.4 = 108\ \text{A}$$
Như vậy khoảng làm việc là khoảng \(97\) đến \(119\ \text{A}\). Hãy bắt đầu quanh mức 108 A, quan sát đường hàn rồi điều chỉnh theo tốc độ di chuyển và tư thế hàn.
Dòng điện thông thường theo độ dày và cỡ que hàn (thép mềm)
Các bảng dưới đây là khoảng giá trị tham khảo theo kiểu khuyến nghị của nhà sản xuất, áp dụng cho thép carbon thấp (thép mềm) ở tư thế hàn bằng. Đây chỉ là kinh nghiệm, không phải quy trình hàn được kiểm định theo tiêu chuẩn (WPS). Chúng có thể hơi khác kết quả của máy tính, vì máy tính dùng một công thức tuyến tính đơn giản, \(I = 20 \times (t + d)\), cho mọi phương pháp hàn. Dấu "—" nghĩa là tổ hợp đó thường không thực tế.
Hàn que (SMAW), E6013 / E7018, ampe
| Độ dày tấm | Que 2.5 mm | Que 3.2 mm | Que 4.0 mm | Que 5.0 mm |
|---|---|---|---|---|
| 1.5 mm | 50–70 | — | — | — |
| 2 mm | 60–80 | — | — | — |
| 3 mm | 70–95 | 90–120 | — | — |
| 4 mm | — | 100–130 | 120–150 | — |
| 5 mm | — | 110–140 | 130–170 | — |
| 6 mm | — | 110–140 | 140–180 | 180–220 |
| 10 mm (hàn nhiều lớp) | — | 100–140 (lớp lót) | 150–190 | 190–240 |
Hàn MIG/MAG dây đặc (chuyển dịch ngắn mạch, khí Ar/CO₂ hoặc CO₂), ampe
| Độ dày tấm | Dây 0.6 mm | Dây 0.8 mm | Dây 0.9 mm | Dây 1.2 mm |
|---|---|---|---|---|
| 1.5 mm | 40–70 | 50–100 | 60–110 | — |
| 2 mm | 50–80 | 70–120 | 80–130 | 100–140 |
| 3 mm | — | 90–140 | 100–160 | 120–180 |
| 4 mm | — | 110–150 | 120–180 | 140–200 |
| 5 mm | — | — | 150–200 | 160–220 |
| 6 mm | — | — | 170–220 | 180–250 |
| 10 mm (hàn nhiều lớp) | — | — | — | 200–280 |
Thông số thực tế phụ thuộc vào kiểu mối hàn, khí bảo vệ, loại dây, nguồn hàn và tốc độ di chuyển. Hãy luôn đối chiếu với tài liệu kỹ thuật của nhà sản xuất vật tư hàn.
So sánh các tình huống: dòng điện khuyến nghị cho những công việc phổ biến
Mỗi dòng áp dụng \(I = 20 \times (t + d)\) với khoảng làm việc từ \(0.9I\) đến \(1.1I\).
| Công việc | Phép thay số | I khuyến nghị (A) | Khoảng (A) |
|---|---|---|---|
| Tôn mỏng 1.5 mm, dây MIG 0.8 mm | \(20 \times (1.5 + 0.8)\) | 46 | 41.4–50.6 |
| Tấm 2 mm, que 2.5 mm | \(20 \times (2 + 2.5)\) | 90 | 81–99 |
| Tấm 3 mm, que 2.4 mm | \(20 \times (3 + 2.4)\) | 108 | 97.2–118.8 |
| Tấm 6 mm, que 3.2 mm | \(20 \times (6 + 3.2)\) | 184 | 165.6–202.4 |
| Tấm 10 mm, que 4.0 mm | \(20 \times (10 + 4.0)\) | 280 | 252–308 |
Khi kết quả vượt quá giới hạn thực tế:
- Trường hợp 10 mm / 4.0 mm cho ra 280 A, cao hơn nhiều so với mức que hàn 4.0 mm có thể chịu được (thường khoảng 130–200 A). Hãy dùng que lớn hơn, hoặc hàn tấm dày nhiều lớp với dòng điện đúng định mức của que.
- Trường hợp 6 mm / 3.2 mm (184 A) cao hơn khoảng thông thường của que 3.2 mm là khoảng 90–140 A. Hãy xem đó là giới hạn trên và dự kiến phải hàn nhiều lớp hoặc dùng que 4.0 mm.
- Trường hợp 1.5 mm / 0.8 mm (46 A) khá thấp đối với máy MIG ở một số mức cài đặt. Giá trị này có thể nằm dưới vùng hồ quang ổn định của máy hàn.
Công thức không tính đến phương pháp hàn, tư thế hay loại dây. Bất cứ khi nào kết quả nằm ngoài khoảng định mức của vật tư hàn, hãy ưu tiên khoảng định mức.
Cách hiểu kết quả dòng điện hàn
Máy tính đưa ra một dòng điện khuyến nghị \(I\) cùng khoảng từ \(0.9I\) đến \(1.1I\). Hãy bắt đầu gần giữa khoảng này, hàn thử một đường trên phế liệu cùng loại vật liệu rồi điều chỉnh từng bước nhỏ.
Dấu hiệu dòng điện quá thấp
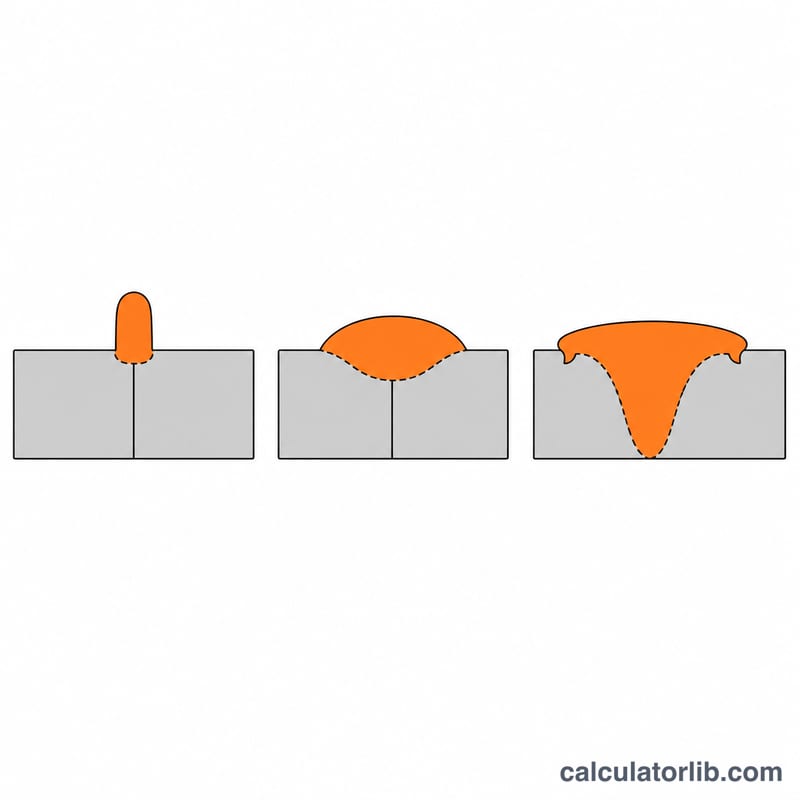
- Ngấu kém hoặc dính nguội: đường hàn nằm trên bề mặt tấm thay vì thấm vào kim loại.
- Đường hàn hẹp, gồ như sợi dây thừng, mặt hàn cao.
- Que bị dính hoặc khó mồi hồ quang, hồ quang không ổn định.
- Độ ngấu nông, dễ bị không ngấu chân mối hàn.
Dấu hiệu dòng điện quá cao
- Văng tóe nhiều, vũng hàn quá lỏng, dẹt và rộng.
- Bị cháy chân mối hàn (undercut) dọc mép đường hàn.
- Cháy thủng hoặc biến dạng trên tôn mỏng.
- Que hàn nóng đỏ hoặc quá nhiệt, làm hỏng lớp thuốc bọc.
Các yếu tố làm thay đổi thiết lập
- Tư thế hàn: hàn đứng và hàn trần thường cần dòng điện thấp hơn (thường giảm khoảng 10–20%) để dễ kiểm soát vũng hàn.
- Kiểu mối hàn: mối hàn giáp mép có khe hở, mối hàn góc hay mối hàn chồng đều truyền nhiệt khác nhau. Tiết diện dày và mối chữ T tản nhiệt nhanh nên có thể cần dòng điện cao hơn mối hàn chồng mỏng.
- Vật liệu: công thức này là quy tắc kinh nghiệm cho thép mềm. Inox, nhôm và thép cường độ cao cần thiết lập khác và thường dùng phương pháp hàn khác.
Mối liên hệ với khoảng dòng điện định mức của que hàn
Mỗi que hoặc cuộn dây hàn đều có khoảng dòng điện khuyến nghị in trên bao bì hoặc trong tài liệu kỹ thuật. Nếu giá trị tính được (hoặc khoảng \(0.9I\)–\(1.1I\)) nằm ngoài khoảng đó, hãy giữ trong khoảng định mức và chọn đường kính khác hoặc hàn nhiều lớp.
Lưu ý: kết quả này chỉ là mức khởi điểm, không phải quy trình hàn đã được kiểm định. Tài liệu kỹ thuật của nhà sản xuất que/dây hàn và quy trình hàn (WPS) áp dụng được ưu tiên hơn.
Câu hỏi thường gặp
Công cụ này có dùng được cho nhôm hoặc inox không? Công cụ được hiệu chỉnh cho thép mềm. Nhôm thường cần dòng điện cao hơn, còn inox thấp hơn một chút, vì vậy hãy xem kết quả chỉ là mức tham chiếu ban đầu.
Que hàn có nên dày hơn kim loại không? Nhìn chung là không. Hãy chọn đường kính que tương ứng với độ dày, hoặc nhỏ hơn một chút khi hàn tôn mỏng để tránh cháy thủng.
Tại sao lại là một khoảng chứ không phải một con số? Tư thế hàn, độ khít của mối ghép và tốc độ di chuyển đều làm thay đổi dòng điện lý tưởng, nên một khoảng giá trị giúp bạn điều chỉnh theo mối hàn thực tế.