这个计算器能做什么
焊接电流计算器可以根据你已知的两个参数——板材厚度,以及所用焊条或焊丝的直径——快速给出MIG(气体保护焊)或手工电弧焊(SMAW,即焊条电弧焊)的参考起调电流。把焊机调到这个数值附近,先打一道试焊缝,再根据实际效果微调即可。本工具针对低碳钢设计,属于经验估算,并非经过认证的焊接工艺规程。
使用方法
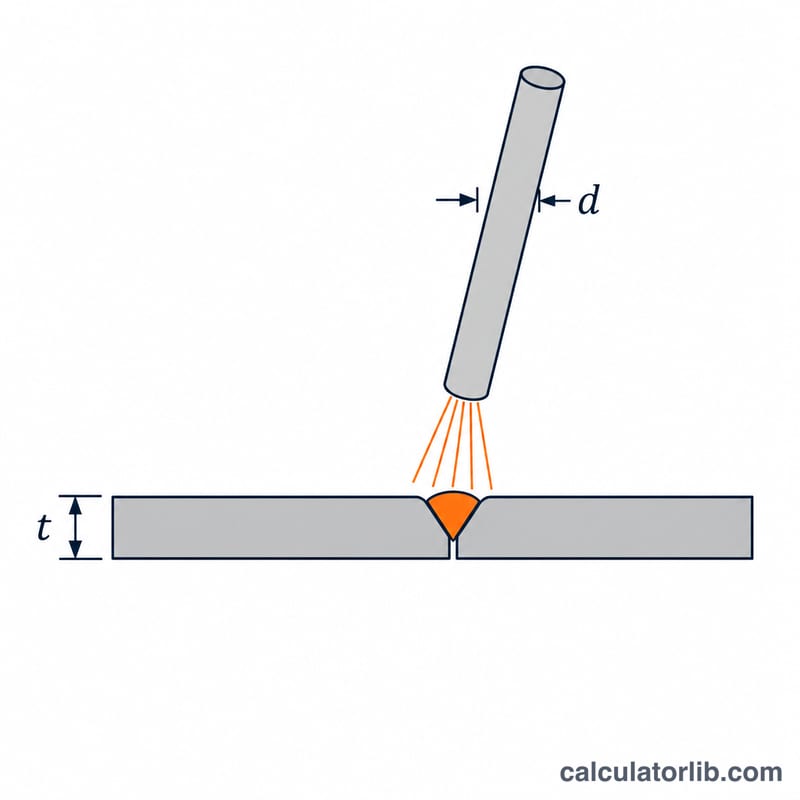
输入板材厚度(毫米)以及焊条或MIG焊丝的直径(毫米),即可看到推荐电流和建议的调节范围。板越厚,熔合所需热量越大;焊条越粗,能承载的电流也越大,因此这两个参数越大,计算出的电流就越高。
公式说明
针对低碳钢,按板厚估算和按焊条直径估算的经典经验值,都接近每毫米 \(40\ \text{A}\)。将两者取平均,就得到一个同时兼顾两项输入的数值:
$$A = 20 \times (t + d)$$
其中 \(A\) 为推荐电流(单位:安培),\(t\) 为板材厚度(mm),\(d\) 为焊条或焊丝直径(mm)。建议范围为 \(0.9A\) 到 \(1.1A\),方便你调整熔深。
计算示例
用 \(2.4\,\text{mm}\) 焊条焊接 \(3\,\text{mm}\) 厚的钢板:
$$A = 20 \times (3 + 2.4) = 20 \times 5.4 = 108\ \text{A}$$
此时工作范围约为 \(97\) 到 \(119\ \text{A}\)。可以从 108 A 左右起焊,观察焊缝成形,再根据运条速度和焊接位置进行调整。
低碳钢常用板厚与焊条/焊丝直径对应电流参考
下表为低碳钢平焊位置下、厂家资料风格的一般参考范围。它们只是经验值,不是经过评定的焊接工艺规程(WPS)。由于本计算器对所有焊接方式都使用同一个简单线性公式 \(I = 20 \times (t + d)\),结果可能与表中数值略有出入。“—”表示该组合通常不实用。
焊条电弧焊(SMAW),E6013 / E7018,电流(A)
| 板厚 | 2.5 mm 焊条 | 3.2 mm 焊条 | 4.0 mm 焊条 | 5.0 mm 焊条 |
|---|---|---|---|---|
| 1.5 mm | 50–70 | — | — | — |
| 2 mm | 60–80 | — | — | — |
| 3 mm | 70–95 | 90–120 | — | — |
| 4 mm | — | 100–130 | 120–150 | — |
| 5 mm | — | 110–140 | 130–170 | — |
| 6 mm | — | 110–140 | 140–180 | 180–220 |
| 10 mm(多层多道焊) | — | 100–140(打底) | 150–190 | 190–240 |
MIG/MAG 实心焊丝(短路过渡,Ar/CO₂ 混合气或纯 CO₂),电流(A)
| 板厚 | 0.6 mm 焊丝 | 0.8 mm 焊丝 | 0.9 mm 焊丝 | 1.2 mm 焊丝 |
|---|---|---|---|---|
| 1.5 mm | 40–70 | 50–100 | 60–110 | — |
| 2 mm | 50–80 | 70–120 | 80–130 | 100–140 |
| 3 mm | — | 90–140 | 100–160 | 120–180 |
| 4 mm | — | 110–150 | 120–180 | 140–200 |
| 5 mm | — | — | 150–200 | 160–220 |
| 6 mm | — | — | 170–220 | 180–250 |
| 10 mm(多层多道焊) | — | — | — | 200–280 |
实际参数还取决于接头形式、保护气体、焊丝类型、焊接电源和焊接速度。请务必以焊材厂家的数据手册为准。
场景对比:常见焊接作业的推荐电流
每一行都采用 \(I = 20 \times (t + d)\),工作范围为 \(0.9I\) 到 \(1.1I\)。
| 作业 | 代入计算 | 推荐电流 I(A) | 范围(A) |
|---|---|---|---|
| 1.5 mm 薄板,0.8 mm MIG 焊丝 | \(20 \times (1.5 + 0.8)\) | 46 | 41.4–50.6 |
| 2 mm 钢板,2.5 mm 焊条 | \(20 \times (2 + 2.5)\) | 90 | 81–99 |
| 3 mm 钢板,2.4 mm 焊条 | \(20 \times (3 + 2.4)\) | 108 | 97.2–118.8 |
| 6 mm 钢板,3.2 mm 焊条 | \(20 \times (6 + 3.2)\) | 184 | 165.6–202.4 |
| 10 mm 钢板,4.0 mm 焊条 | \(20 \times (10 + 4.0)\) | 280 | 252–308 |
结果超出实际可用范围的情况:
- 10 mm / 4.0 mm 的组合算出 280 A,远高于 4.0 mm 焊条所能承受的电流(通常约 130–200 A)。应改用更粗的焊条,或按焊条自身额定电流分多层多道焊接厚板。
- 6 mm / 3.2 mm 的组合(184 A)高于 3.2 mm 焊条常用的约 90–140 A 范围。请把它视为上限,实际多半需要多道焊,或改用 4.0 mm 焊条。
- 1.5 mm / 0.8 mm 的组合(46 A)对部分 MIG 焊机的某些档位来说偏低,可能低于焊机的稳定起弧范围。
该公式没有考虑焊接工艺、焊接位置和焊丝类型。只要结果超出焊材的额定范围,就以额定范围为准。
如何解读电流计算结果
计算器会给出一个推荐电流 \(I\),以及 \(0.9I\) 到 \(1.1I\) 的范围。建议从范围中间值开始,在同材质的废料上试焊一道,再小幅度逐步调整。
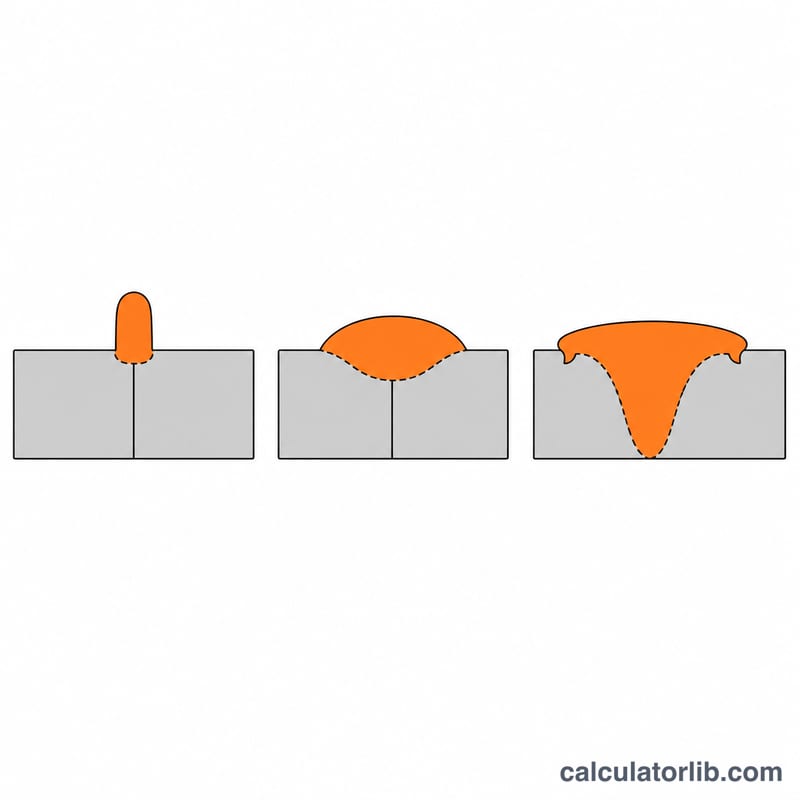
电流偏小的表现
- 熔合不良或出现冷搭接:焊缝堆在板面上,没有熔进母材。
- 焊缝窄、呈绳状、余高偏大。
- 焊条粘住,或引弧困难、电弧不稳。
- 熔深浅,根部有未熔合的风险。
电流偏大的表现
- 飞溅多,熔池过于流动、扁平且过宽。
- 焊缝边缘出现咬边。
- 薄板烧穿或变形。
- 焊条发红、过热,药皮受损。
会影响电流设置的因素
- 焊接位置:立焊和仰焊通常需要降低电流(一般少 10%–20%),以便控制熔池。
- 接头形式:带间隙的对接、角接和搭接,热量传导方式各不相同。厚板和 T 形接头散热快,可能比薄板搭接需要更大的电流。
- 材料:该公式是低碳钢的经验估算。不锈钢、铝以及高强度钢需要不同的参数,往往也要采用不同的焊接工艺。
与焊条额定电流范围的关系
每种焊条或焊丝的包装或数据手册上都会标明推荐电流范围。如果计算值(或其 \(0.9I\)–\(1.1I\) 范围)超出该范围,请保持在额定范围内,并改选其他直径或采用多层多道焊。
提示:本结果只是起调参考,并非评定合格的工艺。焊条或焊丝厂家的数据手册以及适用的焊接工艺规程优先。
常见问题
适用于铝或不锈钢吗?本工具是按低碳钢调校的。铝通常需要更大电流,不锈钢则略小一些,请把结果当作参考基准。
焊条应该比板材更粗吗?一般不应该。焊条直径要与板厚相匹配,焊薄板时可选稍细的焊条,以免烧穿。
为什么给出的是范围而不是一个数值?焊接位置、接头装配间隙和焊接速度都会改变理想电流,所以给出范围,方便你按实际焊缝进行调节。