什么是焊接预热?
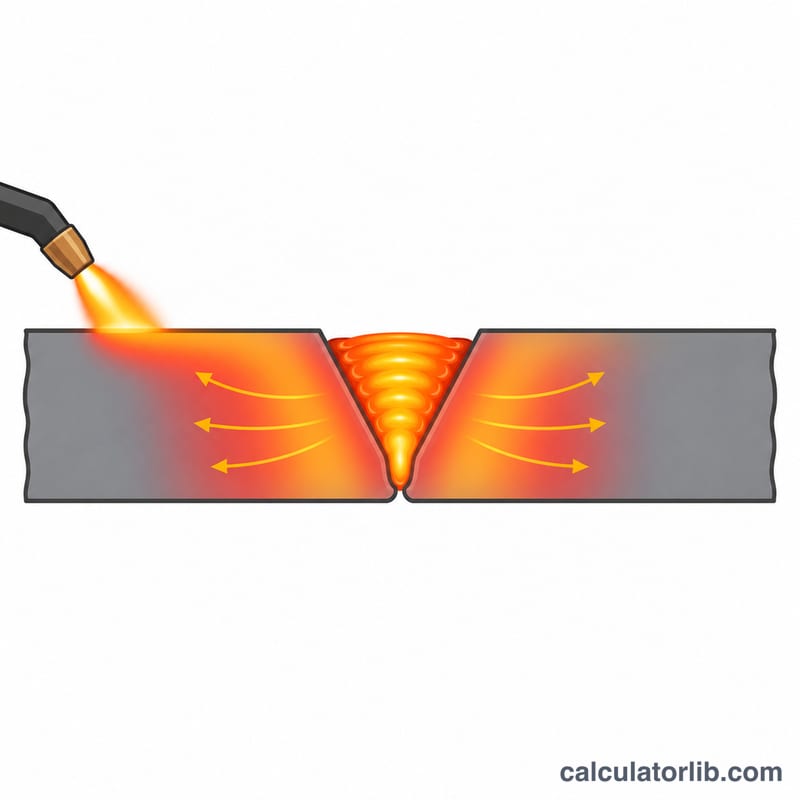
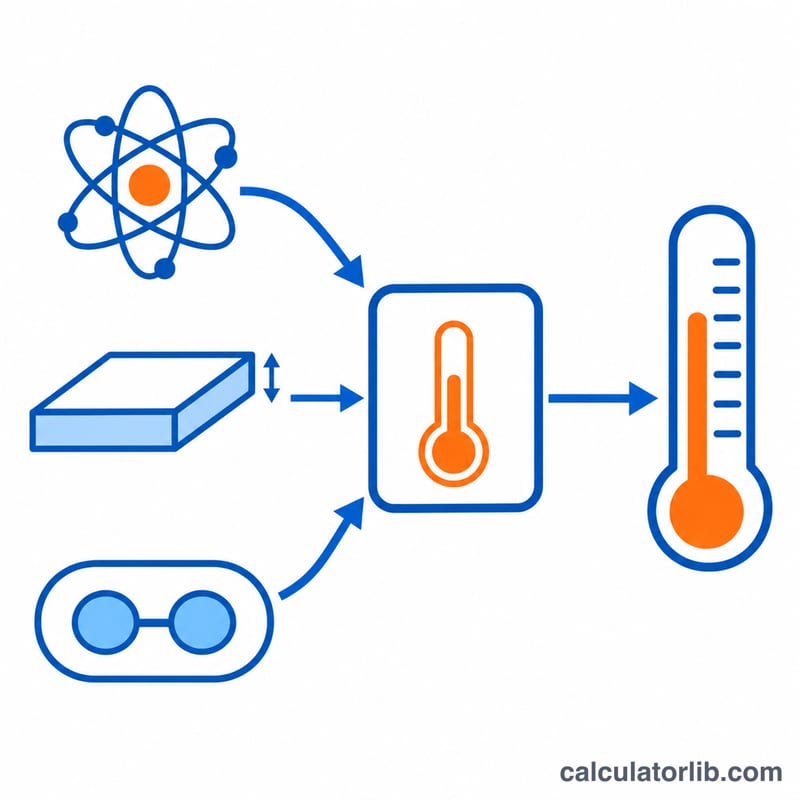
预热是指在焊接前先对母材进行加热。对于碳钢和低合金钢,预热可以减缓热影响区的冷却速度,避免形成硬脆的马氏体,并让氢有时间逸出,这是防止氢致冷裂纹(延迟裂纹)的主要措施。本计算器根据三个输入参数给出最低预热温度的工程估算值:IIW碳当量、接头组合板厚,以及熔敷金属的扩散氢含量。结果仅作一般参考,不能替代焊接工艺规程(WPS)、相关规范要求(如 AWS D1.1、EN 1011-2,国内常用 GB 50661、NB/T 47015 等)或焊接工艺评定。
使用方法
请输入材质证明书(质保书)中的碳当量(IIW公式:C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15)、接头处的组合板厚(单位 mm),以及所用焊材的扩散氢含量(单位 ml/100 g;低氢焊条约为 5,纤维素型焊条通常在 10 以上)。计算结果为最低预热温度和层间温度,同时给出 °C 和 °F 两种单位。
公式说明
板越厚,冷却越快,因此板厚会提高有效碳当量:
$$CE_T = CE_{IIW}\,(1 + 0.005\,t)$$
基础预热温度遵循平方根关系,再叠加氢含量修正项:
$$T_p = 350\sqrt{CE_T - 0.25} + 62\,H^{0.35} - 100$$
其中 \(t\) 为板厚(mm),\(H\) 为扩散氢含量(ml/100 g)。当 \(CE_T \le 0.25\) 时,基础项为零;最终结果不会为负值。
计算示例
某钢材 \(CE_{IIW} = 0.45\),板厚 25 mm,焊接时扩散氢为 5 ml/100 g:
$$CE_T = 0.45 \times (1 + 0.005 \times 25) = 0.50625$$
$$T_p = 350\sqrt{0.25625} + 62 \times 5^{0.35} - 100 \approx 177.2 + 8.9 = 186.1\,{}^{\circ}\text{C}$$
约合 366.9 °F。
常见问题
能代替规范中的预热表吗?不能。本工具只适合初步估算,最终务必以适用规范或经评定合格的焊接工艺为准。
还有哪些因素会影响预热温度?接头拘束度、热输入、环境温度和湿度也都有影响。拘束度越大或热输入越小,所需预热温度越高。
为什么低氢可以降低预热温度?焊缝中的氢越少,扩散进热影响区的氢也就越少,因此较低的温度就足以防止开裂。