什麼是焊接預熱?
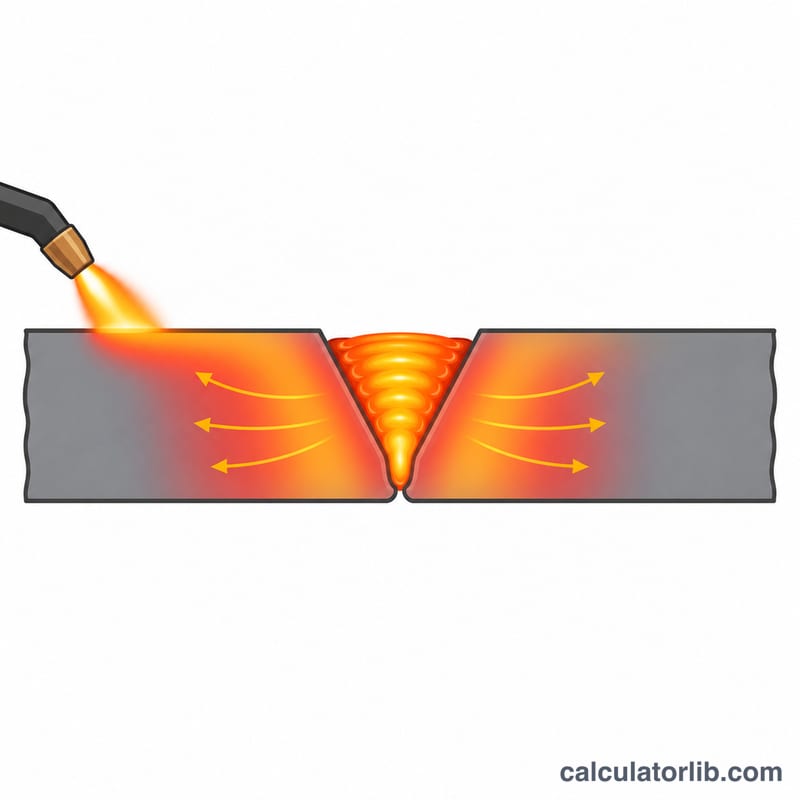
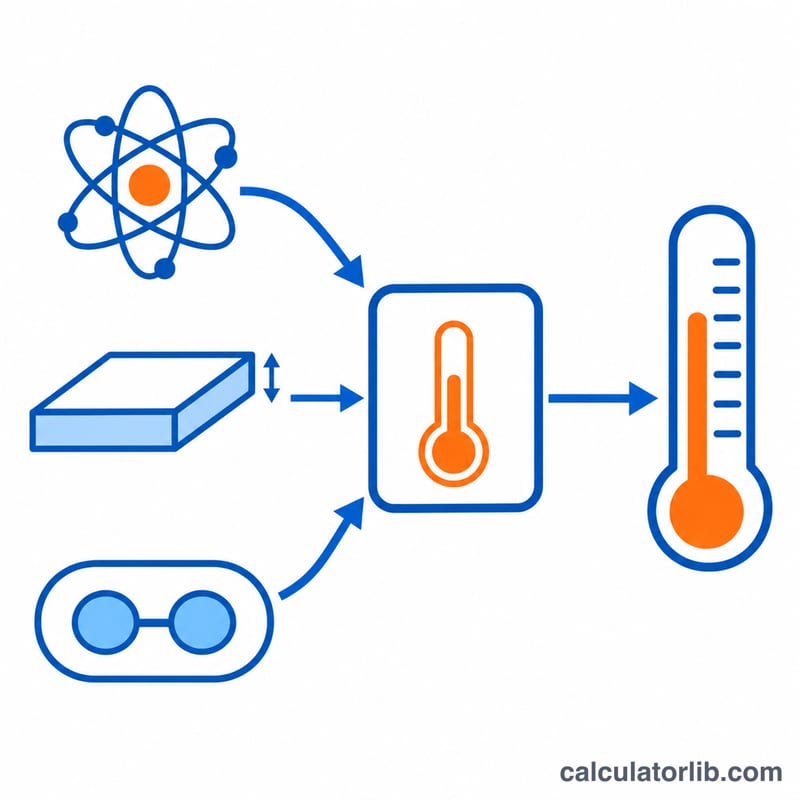
預熱是指在焊接前先將母材加熱到一定溫度。對碳鋼與低合金鋼而言,預熱能減緩熱影響區的冷卻速度,避免生成硬脆的麻田散鐵,同時讓氫氣有機會逸出,是防止氫致冷裂最主要的手段。本計算機以三項輸入條件:IIW 碳當量、組合板厚以及銲道金屬的擴散氫含量,提供最低預熱溫度的工程估算值。結果僅供一般參考,不能取代您的銲接程序規範(WPS)、相關法規標準(如 AWS D1.1、EN 1011-2)或銲接程序驗證(PQR)。
使用方法
請輸入鋼材材質證明書上的碳當量(IIW:C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15)、接頭處的組合板厚(單位 mm),以及所用銲材的擴散氫含量(單位 ml/100 g;低氫銲條約為 5,纖維素型銲條則為 10 或更高)。計算結果即為最低預熱與層間溫度,並同時以 °C 和 °F 顯示。
公式說明
板厚越大,冷卻越快,因此會提高有效碳當量:
$$CE_T = CE_{IIW}\,(1 + 0.005\,t)$$
基本預熱溫度採平方根關係,再加上氫含量修正項:
$$T_p = 350\sqrt{CE_T - 0.25} + 62\,H^{0.35} - 100$$
其中 \(t\) 為板厚(mm),\(H\) 為擴散氫含量(ml/100 g)。若 \(CE_T \le 0.25\),基本項視為零,且最終結果不會出現負值。
計算範例
某鋼材 \(CE_{IIW} = 0.45\)、板厚 25 mm,使用氫含量 5 ml/100 g 的銲材施焊:
$$CE_T = 0.45 \times (1 + 0.005 \times 25) = 0.50625$$
$$T_p = 350\sqrt{0.25625} + 62 \times 5^{0.35} - 100 \approx 177.2 + 8.9 = 186.1\,{}^{\circ}\text{C}$$
換算約為 366.9 °F。
常見問題
可以取代規範中的預熱表嗎?不行。本工具適合用於初步評估,正式施工前務必依適用的規範或已驗證的銲接程序再次確認。
還有哪些因素會影響預熱溫度?接頭拘束度、入熱量、環境溫度與濕氣也都有影響。拘束度愈高或入熱量愈低,就需要更高的預熱溫度。
為什麼低氫能降低預熱溫度?銲道中的氫愈少,擴散進入熱影響區的氫就愈少,因此較低的溫度就足以防止裂紋產生。