용접 예열이란?
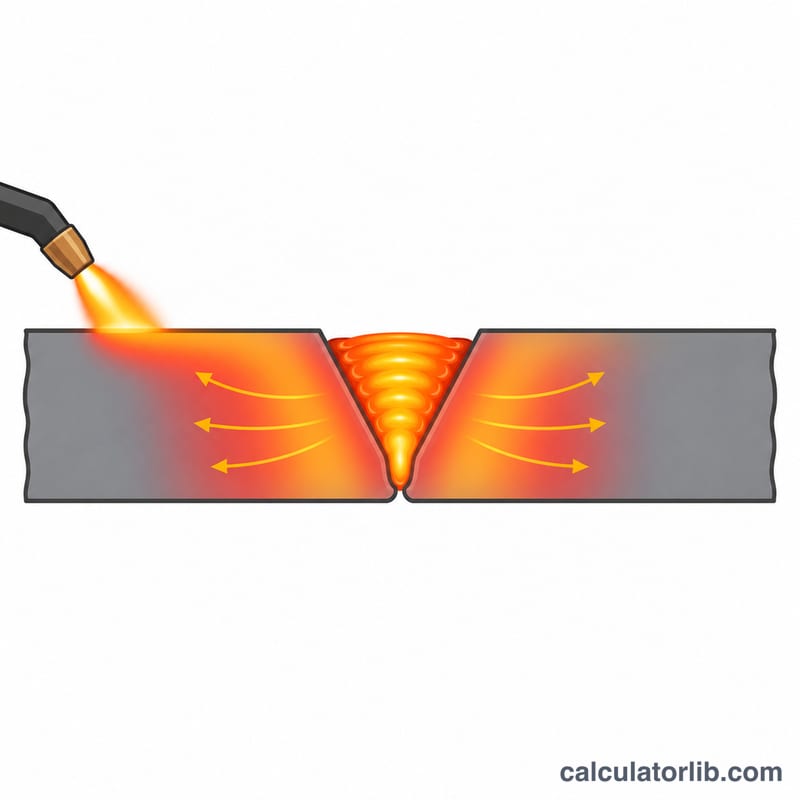
예열은 용접 전에 모재를 미리 가열해 두는 작업입니다. 탄소강과 저합금강에서는 열영향부(HAZ)의 냉각 속도를 늦춰 단단한 마르텐사이트 조직이 생기는 것을 막고, 수소가 빠져나갈 시간을 벌어 주기 때문에 수소 유기 저온균열(수소균열)을 막는 가장 기본적인 방법입니다. 이 계산기는 IIW 탄소당량, 합산 판 두께, 용착금속의 확산성 수소량 세 가지 값으로 최소 예열 온도를 공학적으로 추정합니다. 어디까지나 참고용 가이드이므로 용접절차사양서(WPS), 적용 규격(AWS D1.1, EN 1011-2 등), 용접절차인정(PQR)을 대신할 수는 없습니다.
사용 방법
밀시트(재질증명서)에 기재된 탄소당량(IIW: C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15), 이음부의 합산 두께(mm), 사용하는 용접재료의 확산성 수소량(ml/100 g)을 입력하세요. 저수소계 용접봉은 약 5, 셀룰로오스계는 10 이상을 기준으로 보면 됩니다. 결과로 최소 예열 온도 및 패스 간 온도가 °C와 °F로 표시됩니다.
계산식 설명
판이 두꺼울수록 냉각이 빨라지므로, 두께를 반영해 유효 탄소당량을 높여 줍니다.
$$CE_T = CE_{IIW}\,(1 + 0.005\,t)$$
기본 예열 온도는 제곱근 형태의 식으로 구하고, 여기에 수소 보정값을 더합니다.
$$T_p = 350\sqrt{CE_T - 0.25} + 62\,H^{0.35} - 100$$
여기서 \(t\)는 두께(mm), \(H\)는 확산성 수소량(ml/100 g)입니다. \(CE_T \le 0.25\)이면 기본항은 0이 되며, 결과값은 음수가 나오지 않습니다.
계산 예시
\(CE_{IIW} = 0.45\), 두께 25 mm, 수소량 5 ml/100 g으로 용접하는 강재의 경우:
$$CE_T = 0.45 \times (1 + 0.005 \times 25) = 0.50625$$
$$T_p = 350\sqrt{0.25625} + 62 \times 5^{0.35} - 100 \approx 177.2 + 8.9 = 186.1\,{}^{\circ}\text{C}$$
화씨로는 약 366.9 °F입니다.
전형적인 수소 함량과 탄소 당량 범위
확산성 수소 등급
용착금속 내 확산성 수소(HD)는 EN ISO 3690에 따라 측정하며, 용착금속 100 g당 ml로 표시합니다. EN 1011-2는 이를 수준별로 분류하며, 여기서는 세 가지 넓은 등급으로 요약합니다. 계산기의 수소 입력값으로는 사용하는 소모재와 보관 조건에 맞는 실제 값을 사용하십시오.
| 등급 | HD (ml/100 g) | 일반적인 소모재 (참고용) |
|---|---|---|
| 저수소 | ≤ 5 | 적절히 건조된 염기성(저수소) SMAW 전극, 솔리드 와이어 GMAW, 일부 SAW 플럭스 및 플럭스 코어드 와이어 |
| 중간 수소 | 5 – 10 | 많은 SAW 플럭스/와이어 조합, 일부 플럭스 코어드 및 메탈 코어드 와이어 |
| 고수소 | 10 – 15 (이상) | 루타일 SMAW 전극(실제로는 15를 넘는 경우가 많음), 셀룰로오스계 전극(일반적으로 15를 크게 넘음) |
이는 전형적인 범위일 뿐입니다. 실제 수준은 제조사 데이터, 플럭스 또는 전극의 건조 및 보관 상태, 차폐가스의 이슬점, 표면 오염에 따라 달라집니다. 가능한 경우 제조사가 인증한 HD 수치를 사용하십시오.
IIW 탄소 당량
IIW 공식은 \(CE = C + \frac{Mn}{6} + \frac{Cr+Mo+V}{5} + \frac{Ni+Cu}{15}\)이며, 원소 함량은 중량 퍼센트로 나타냅니다. EN 1011-2는 이 형태를 사용하며 이를 CEV라고 부릅니다.
| 강재 (EN 10025-2 비합금 구조용강) | 최대 CEV, 두께 30 mm까지 |
|---|---|
| S235JR | 0.35 |
| S275JR | 0.40 |
| S355J2 | 0.45 |
실제 제강사 값은 이 최댓값보다 낮은 경우가 많으므로 제강사 성적서를 확인하십시오.
일반 용접성 지침
- CE 약 0.35 미만: 대개 용접이 쉽고, 저수소 공정으로 얇은 단면을 용접할 때는 예열이 보통 필요하지 않습니다.
- CE 약 0.35–0.45: 예열은 두께, 수소량, 구속 조건에 따라 달라집니다.
- CE 약 0.45 초과: 대개 예열이 필요하며, 수소 관리가 중요해집니다.
이는 IIW 및 EN 1011-2 실무에서 나온 경험적 기준입니다. CE 기반 접근법은 일반적으로 C-Mn강 및 저합금강을 대상으로 하며, 고합금강이나 극저탄소강 등 모든 강종에 적용하도록 만들어진 것은 아닙니다.
예열 결과 해석하기
결과값은 최소 예열 온도이며, 용접 중에는 최소 패스간 온도로도 작용합니다. 이는 강판 전체가 아니라 이음부 영역에 적용됩니다. 온도를 측정할 위치는 각 규격이 정해 둡니다. 예를 들어 AWS D1.1(미국)은 용접부로부터 75 mm(3 in) 이내, 그리고 접합되는 가장 두꺼운 부분과 같은 거리 이상에서 최소 온도를 요구합니다. EN 1011-2(유럽) 역시 용접선 양쪽 각 약 75 mm 영역을 사용합니다. 접촉식 온도계나 온도 표시 크레용을 사용하여, 가능하면 열원의 반대쪽 표면에서 온도를 확인하십시오.
결과가 0인 경우
계산기는 합이 양수가 아닐 때 0 °C를 반환합니다. 이는 \(CE_T\)가 0.25 이하여서 첫 번째 항이 0이고 수소 항이 음수일 때 발생합니다. 수소 항은 \(H\)가 약 3.9 ml/100 g 미만일 때 음수가 됩니다. 결과가 0이라는 것은 이 공식이 저온 균열 방지를 위한 예열 필요성을 예측하지 않는다는 뜻입니다. 강재를 예열 없이 용접해도 된다는 뜻은 아닙니다. 최소 주변 온도나 재료 온도 제한, 습기 및 규격의 최소 요건은 여전히 적용될 수 있습니다.
최대 패스간 온도
과도한 열 역시 이음부를 손상시킬 수 있습니다. 탄소-망간 구조용강의 패스간 온도는 대체로 약 200–250 °C로 제한되는 경우가 많습니다. 열처리(담금질 및 뜨임) 강재나 열가공 압연 강재는 강재 제조사가 정한 더 낮은 값으로 제한되는 경우가 많습니다. 지정된 최대값은 이 계산기가 아니라 WPS와 재료 규격에서 나옵니다.
실제 요구 조건을 바꾸는 요인
- 구속: 강성이 크거나 구속이 심한 이음부는 잔류응력을 높여, 일반적으로 공식이 제시하는 것보다 높은 예열이 필요합니다.
- 입열량: 입열량이 낮은 경우(작은 스트링거 비드) 빠르게 냉각되어 예열 필요성이 커지고, 입열량이 높으면 냉각이 느려집니다.
- 주변 온도: 추위, 습기, 바람은 열을 더 빨리 빼앗으며, 습기는 수소를 추가합니다.
- 이음부 형상과 두께: 결합 두께와 열 흐름 경로의 수는 냉각 속도에 영향을 줍니다.
- 수소 관리: 소모재의 건조, 보관, 깨끗한 표면은 수소 입력량에 직접 영향을 줍니다.
이 추정값은 경험적 공식에 기반한 스크리닝 도구입니다. 실제로 적용되는 요건은 해당 규격(예: AWS D1.1 또는 EN 1011-2)의 예열 표나 방법, 그리고 작업에 대해 인증된 용접절차서(WPS)입니다.
자주 묻는 질문
규격의 예열 표를 대체할 수 있나요? 아니요. 사전 검토용으로만 활용하고, 반드시 적용 규격이나 인정받은 용접절차로 최종 확인하세요.
예열에 영향을 주는 다른 요인은 무엇인가요? 이음부의 구속도, 입열량, 주변 온도, 습기도 영향을 줍니다. 구속도가 높거나 입열량이 낮을수록 더 높은 예열이 필요합니다.
수소량이 낮으면 왜 예열 온도가 내려가나요? 용착금속 속 수소가 적을수록 열영향부로 확산되는 양도 줄어들기 때문에, 더 낮은 온도로도 균열을 막을 수 있습니다.