이 계산기로 할 수 있는 일
용접 전류 계산기는 이미 알고 계신 두 가지 값, 즉 모재(금속)의 두께와 사용하는 용접봉 또는 와이어 지름만으로 MIG 용접이나 피복아크용접(SMAW, 일반 아크 용접)의 시작 전류를 빠르게 잡아 주는 도구입니다. 기계를 이 값 근처로 맞추고 시험 비드를 한 줄 깔아 본 뒤 조금씩 미세 조정하시면 됩니다. 연강(저탄소강) 기준이며, 공인 규격에 따른 용접 절차서가 아니라 현장에서 쓰는 경험칙(어림값)으로 이해해 주세요.
사용 방법
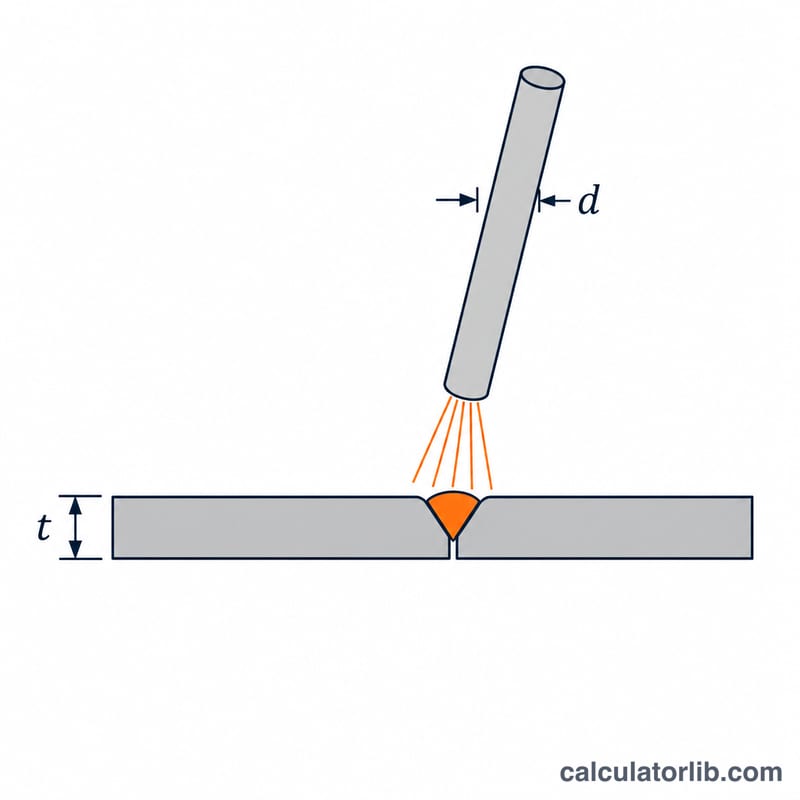
모재 두께(mm)와 사용하는 피복아크 용접봉 또는 MIG 와이어의 지름(mm)을 입력하면 권장 전류와 작업 범위가 표시됩니다. 두꺼운 금속일수록 녹이는 데 더 많은 열이 필요하고, 굵은 용접봉일수록 더 큰 전류가 흐르므로 두 값 모두 커질수록 전류도 높아집니다.
계산식 설명
연강의 두께 기준 경험칙과 용접봉 기준 경험칙은 모두 대략 1mm당 \(40\ \text{A}\) 안팎입니다. 두 값을 평균하면 두 입력을 똑같이 반영한 하나의 식이 됩니다.
$$A = 20 \times (t + d)$$
여기서 \(A\)는 권장 전류(암페어), \(t\)는 모재 두께(mm), \(d\)는 용접봉 또는 와이어 지름(mm)입니다. 권장 범위는 \(0.9A\)부터 \(1.1A\)까지로, 용입을 맞출 때 쓰기 좋은 실용적인 구간입니다.
계산 예시
두께 \(3\,\text{mm}\) 판재를 지름 \(2.4\,\text{mm}\) 용접봉으로 용접하는 경우:
$$A = 20 \times (3 + 2.4) = 20 \times 5.4 = 108\ \text{A}$$
작업 범위는 대략 \(97\)~\(119\ \text{A}\)입니다. 108A 부근에서 시작해 비드 모양을 보면서 용접 속도와 자세에 맞춰 조정하세요.
두께·용접봉 크기별 일반 전류값 (연강)
아래 표는 하향(플랫) 자세의 연강(저탄소강)에 대해 제조사 자료에서 흔히 볼 수 있는 일반적인 가이드 범위입니다. 어디까지나 경험칙이며 공인 용접 절차서(WPS)가 아닙니다. 이 계산기는 모든 공정에 하나의 단순한 선형식 \(I = 20 \times (t + d)\)을 쓰기 때문에 표의 값과 다소 차이가 날 수 있습니다. "—"는 보통 실용적이지 않은 조합을 뜻합니다.
피복아크용접(SMAW), E6013 / E7018, 전류(A)
| 판 두께 | 2.5 mm 봉 | 3.2 mm 봉 | 4.0 mm 봉 | 5.0 mm 봉 |
|---|---|---|---|---|
| 1.5 mm | 50–70 | — | — | — |
| 2 mm | 60–80 | — | — | — |
| 3 mm | 70–95 | 90–120 | — | — |
| 4 mm | — | 100–130 | 120–150 | — |
| 5 mm | — | 110–140 | 130–170 | — |
| 6 mm | — | 110–140 | 140–180 | 180–220 |
| 10 mm (다층 용접) | — | 100–140 (루트) | 150–190 | 190–240 |
MIG/MAG 솔리드 와이어 (단락 이행, Ar/CO₂ 또는 CO₂), 전류(A)
| 판 두께 | 0.6 mm 와이어 | 0.8 mm 와이어 | 0.9 mm 와이어 | 1.2 mm 와이어 |
|---|---|---|---|---|
| 1.5 mm | 40–70 | 50–100 | 60–110 | — |
| 2 mm | 50–80 | 70–120 | 80–130 | 100–140 |
| 3 mm | — | 90–140 | 100–160 | 120–180 |
| 4 mm | — | 110–150 | 120–180 | 140–200 |
| 5 mm | — | — | 150–200 | 160–220 |
| 6 mm | — | — | 170–220 | 180–250 |
| 10 mm (다층 용접) | — | — | — | 200–280 |
실제 설정값은 이음 형상, 보호가스, 와이어 종류, 용접기 전원, 용접 속도에 따라 달라집니다. 반드시 용접 재료 제조사의 데이터시트로 최종 확인하세요.
사례별 비교: 자주 하는 작업의 권장 전류
각 행은 \(I = 20 \times (t + d)\)를 적용했으며, 작업 범위는 \(0.9I\)~\(1.1I\)입니다.
| 작업 | 대입 | 권장 I (A) | 범위 (A) |
|---|---|---|---|
| 1.5 mm 박판, 0.8 mm MIG 와이어 | \(20 \times (1.5 + 0.8)\) | 46 | 41.4–50.6 |
| 2 mm 판재, 2.5 mm 용접봉 | \(20 \times (2 + 2.5)\) | 90 | 81–99 |
| 3 mm 판재, 2.4 mm 용접봉 | \(20 \times (3 + 2.4)\) | 108 | 97.2–118.8 |
| 6 mm 판재, 3.2 mm 용접봉 | \(20 \times (6 + 3.2)\) | 184 | 165.6–202.4 |
| 10 mm 판재, 4.0 mm 용접봉 | \(20 \times (10 + 4.0)\) | 280 | 252–308 |
결과가 실용적인 한계를 벗어나는 경우:
- 10 mm / 4.0 mm 조합은 280A로, 4.0 mm 피복아크 용접봉이 감당할 수 있는 전류(보통 약 130~200A)를 크게 넘습니다. 더 굵은 용접봉을 쓰거나, 두꺼운 판은 용접봉 자체 정격 전류로 여러 층에 나누어 용접하세요.
- 6 mm / 3.2 mm 조합(184A)은 일반적인 3.2 mm 용접봉 범위(약 90~140A)보다 높습니다. 상한값으로만 참고하고, 다층 용접이나 4.0 mm 봉 사용을 고려하세요.
- 1.5 mm / 0.8 mm 조합(46A)은 일부 MIG 용접기 설정에서는 낮은 값입니다. 사용 중인 용접기의 안정적인 아크 범위보다 낮을 수 있습니다.
이 식은 공정, 용접 자세, 와이어 종류를 반영하지 않습니다. 결과가 소모품의 정격 범위를 벗어난다면 정격 범위를 우선하세요.
전류 결과 해석하기
계산기는 권장 전류 \(I\) 하나와 \(0.9I\)~\(1.1I\)의 범위를 보여 줍니다. 범위의 중간쯤에서 시작해 같은 재질의 자투리 판에 시험 비드를 놓아 보고, 조금씩 조정하세요.
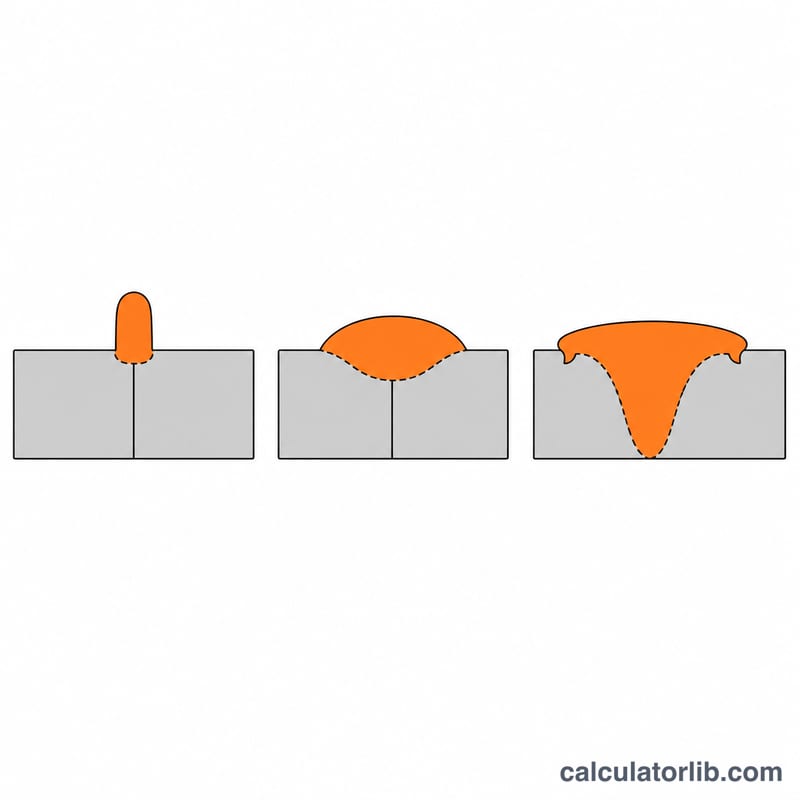
전류가 너무 낮을 때의 신호
- 융합 불량(콜드랩): 비드가 모재에 스며들지 않고 위에 얹혀 있는 상태
- 폭이 좁고 밧줄처럼 볼록하게 솟은 비드
- 용접봉이 달라붙거나 아크 시작이 불안정하고 어려움
- 용입이 얕아 루트부에 융합 불량이 생길 위험
전류가 너무 높을 때의 신호
- 스패터가 많고 용융지가 지나치게 묽고 납작하며 넓게 퍼짐
- 비드 가장자리를 따라 생기는 언더컷
- 얇은 판에서 용락(구멍 뚫림)이나 변형
- 용접봉이 붉게 달아오르거나 과열되어 피복이 손상됨
설정값을 바꾸는 요인
- 용접 자세: 수직·상향 용접은 용융지를 제어하기 위해 보통 전류를 낮춥니다(대개 10~20% 정도).
- 이음 형상: 간격이 있는 맞대기 이음, 필릿 이음, 겹치기 이음은 열이 전달되는 방식이 각각 다릅니다. 두꺼운 부재나 T형 이음은 열이 빠르게 빠져나가 얇은 겹치기 이음보다 전류가 더 필요할 수 있습니다.
- 재질: 이 식은 연강용 경험칙입니다. 스테인리스, 알루미늄, 고장력강은 설정값이 다르고 공정 자체도 달라지는 경우가 많습니다.
용접봉 정격 범위와의 관계
모든 용접봉과 와이어는 포장지나 데이터시트에 권장 전류 범위가 적혀 있습니다. 계산값(또는 \(0.9I\)~\(1.1I\) 범위)이 그 범위를 벗어난다면, 정격 범위 안에서 작업하고 다른 지름을 고르거나 다층 용접으로 해결하세요.
참고: 이 결과는 시작점일 뿐 공인된 절차가 아닙니다. 용접봉·와이어 제조사의 데이터시트와 해당 용접 절차서(WPS)가 항상 우선합니다.
자주 묻는 질문
알루미늄이나 스테인리스에도 쓸 수 있나요? 연강에 맞춰진 계산기입니다. 알루미늄은 보통 전류가 더 필요하고 스테인리스는 조금 덜 필요하므로, 결과는 기준값으로만 참고하세요.
용접봉이 모재보다 굵어도 되나요? 일반적으로는 권하지 않습니다. 용접봉 지름은 두께에 맞추거나, 얇은 판에서는 용락을 막기 위해 조금 더 가는 것을 쓰세요.
왜 하나의 값이 아니라 범위로 나오나요? 용접 자세, 이음부 맞춤 상태, 용접 속도에 따라 이상적인 전류가 달라지기 때문에, 범위를 주어 실제 용접에 맞게 조정할 수 있도록 했습니다.