Qué hace esta calculadora
La calculadora de amperaje de soldadura te da una intensidad de partida rápida y razonable para soldar con MIG o con electrodo revestido (SMAW), a partir de dos datos que ya conoces: el espesor del metal y el diámetro del electrodo o del hilo que vas a usar. Ajusta tu máquina cerca de este valor, haz un cordón de prueba y afina desde ahí. Está pensada para acero dulce y funciona como regla práctica, no como un procedimiento cualificado según norma.
Cómo se usa
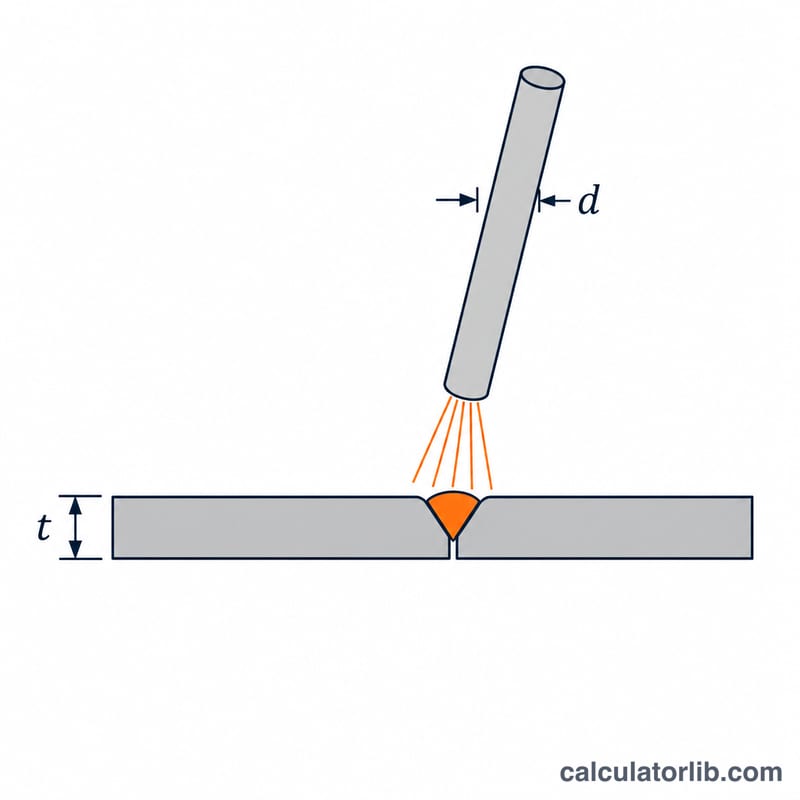
Introduce el espesor del material en milímetros y el diámetro de tu electrodo o de tu hilo MIG, también en milímetros. Después consulta el amperaje recomendado y el rango de trabajo sugerido. Un metal más grueso necesita más calor para fundirse y un electrodo de mayor diámetro admite más corriente, así que ambos datos hacen subir el resultado.
La fórmula explicada
Tanto la pauta clásica por espesor como la pauta por electrodo para acero dulce rondan los \(40\ \text{A}\) por milímetro. Al promediarlas se obtiene un único valor que da el mismo peso a cada dato:
$$A = 20 \times (t + d)$$
donde \(A\) = amperaje recomendado en amperios, \(t\) = espesor del material en mm y \(d\) = diámetro del electrodo o del hilo en mm. El rango sugerido va simplemente de \(0.9A\) a \(1.1A\), una ventana práctica para ajustar la penetración.
Ejemplo práctico
Soldadura de una chapa de \(3\,\text{mm}\) con un electrodo de \(2.4\,\text{mm}\):
$$A = 20 \times (3 + 2.4) = 20 \times 5.4 = 108\ \text{A}$$
Eso sitúa el rango de trabajo en aproximadamente \(97\) a \(119\ \text{A}\). Empieza alrededor de 108 A, observa el cordón y ajusta según la velocidad de avance y la posición.
Amperaje típico según espesor y tamaño de electrodo (acero dulce)
Las tablas siguientes muestran rangos orientativos, al estilo de los fabricantes, para acero dulce (bajo en carbono) en posición plana. Son reglas prácticas y no especificaciones de procedimiento de soldadura (WPS) cualificadas. Pueden diferir algo del resultado de la calculadora, porque esta usa una única fórmula lineal, \(I = 20 \times (t + d)\), para todos los procesos. Un «—» indica que esa combinación no suele ser práctica.
Electrodo revestido (SMAW), E6013 / E7018, amperios
| Espesor de chapa | Electrodo 2,5 mm | Electrodo 3,2 mm | Electrodo 4,0 mm | Electrodo 5,0 mm |
|---|---|---|---|---|
| 1,5 mm | 50–70 | — | — | — |
| 2 mm | 60–80 | — | — | — |
| 3 mm | 70–95 | 90–120 | — | — |
| 4 mm | — | 100–130 | 120–150 | — |
| 5 mm | — | 110–140 | 130–170 | — |
| 6 mm | — | 110–140 | 140–180 | 180–220 |
| 10 mm (multipasada) | — | 100–140 (raíz) | 150–190 | 190–240 |
MIG/MAG con hilo macizo (transferencia por cortocircuito, Ar/CO₂ o CO₂), amperios
| Espesor de chapa | Hilo 0,6 mm | Hilo 0,8 mm | Hilo 0,9 mm | Hilo 1,2 mm |
|---|---|---|---|---|
| 1,5 mm | 40–70 | 50–100 | 60–110 | — |
| 2 mm | 50–80 | 70–120 | 80–130 | 100–140 |
| 3 mm | — | 90–140 | 100–160 | 120–180 |
| 4 mm | — | 110–150 | 120–180 | 140–200 |
| 5 mm | — | — | 150–200 | 160–220 |
| 6 mm | — | — | 170–220 | 180–250 |
| 10 mm (multipasada) | — | — | — | 200–280 |
Los ajustes reales dependen del diseño de la unión, el gas de protección, el tipo de hilo, la fuente de potencia y la velocidad de avance. Contrasta siempre con la ficha técnica del fabricante del consumible.
Comparación de casos: amperaje recomendado para trabajos habituales
Cada fila aplica \(I = 20 \times (t + d)\) con un rango de trabajo de \(0.9I\) a \(1.1I\).
| Trabajo | Sustitución | I recomendada (A) | Rango (A) |
|---|---|---|---|
| Chapa de 1,5 mm, hilo MIG de 0,8 mm | \(20 \times (1.5 + 0.8)\) | 46 | 41,4–50,6 |
| Chapa de 2 mm, electrodo de 2,5 mm | \(20 \times (2 + 2.5)\) | 90 | 81–99 |
| Chapa de 3 mm, electrodo de 2,4 mm | \(20 \times (3 + 2.4)\) | 108 | 97,2–118,8 |
| Chapa de 6 mm, electrodo de 3,2 mm | \(20 \times (6 + 3.2)\) | 184 | 165,6–202,4 |
| Chapa de 10 mm, electrodo de 4,0 mm | \(20 \times (10 + 4.0)\) | 280 | 252–308 |
Cuando el resultado queda fuera de los límites prácticos:
- El caso de 10 mm / 4,0 mm da 280 A, muy por encima de lo que admite un electrodo de 4,0 mm (normalmente entre 130 y 200 A). Usa un electrodo mayor o suelda la chapa gruesa en varias pasadas con la corriente nominal del propio electrodo.
- El caso de 6 mm / 3,2 mm (184 A) supera el rango habitual de un electrodo de 3,2 mm, de unos 90–140 A. Considéralo un límite superior y espera tener que hacer varias pasadas o usar un electrodo de 4,0 mm.
- El caso de 1,5 mm / 0,8 mm (46 A) es bajo para una máquina MIG en algunos ajustes. Puede quedar por debajo del rango de arco estable de tu soldadora.
La fórmula no tiene en cuenta el proceso, la posición ni el tipo de hilo. Siempre que el resultado quede fuera del rango nominal del consumible, manda el rango nominal.
Cómo interpretar el resultado del amperaje
La calculadora ofrece una corriente recomendada \(I\) y un rango de \(0.9I\) a \(1.1I\). Empieza por la zona media del rango, haz un cordón de prueba sobre un recorte del mismo material y ajusta en pasos pequeños.
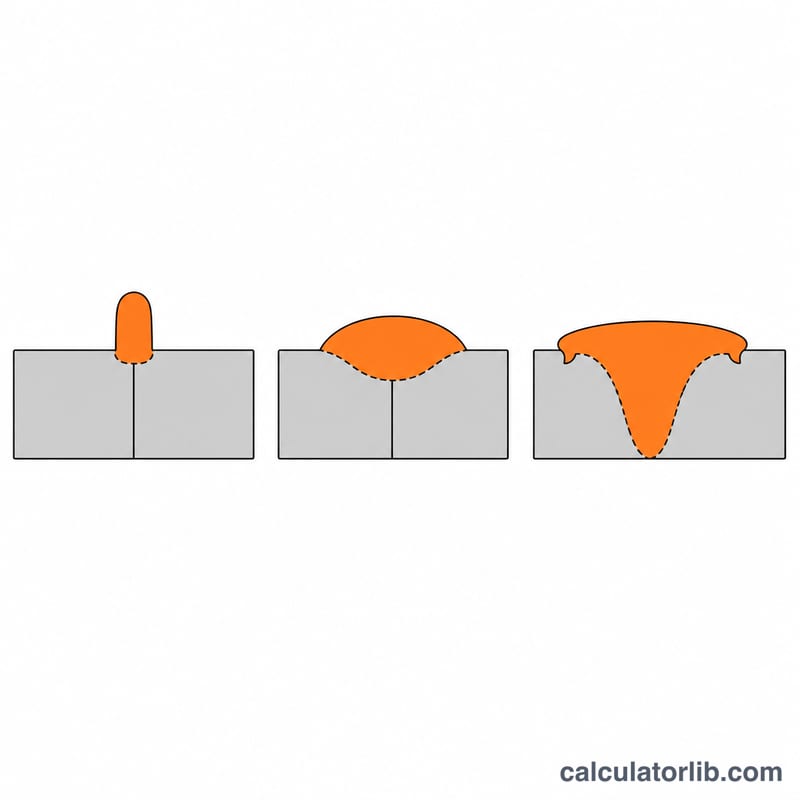
Señales de que la corriente es demasiado baja
- Mala fusión o falta de fusión: el cordón queda encima de la chapa en lugar de mojarla.
- Cordón estrecho, abombado y con aspecto de cuerda.
- El electrodo se pega o el cebado del arco es difícil e inestable.
- Penetración escasa y riesgo de falta de fusión en la raíz.
Señales de que la corriente es demasiado alta
- Exceso de salpicaduras y un baño demasiado fluido, plano y ancho.
- Mordeduras a lo largo de los bordes del cordón.
- Perforación o deformación en chapa fina.
- Un electrodo que se pone al rojo o se sobrecalienta y daña su revestimiento.
Factores que modifican el ajuste
- Posición: la soldadura vertical y sobre cabeza suele requerir menos corriente (a menudo un 10–20 % menos) para mantener el baño controlado.
- Tipo de unión: una unión a tope con separación, una unión en ángulo o una unión a solape disipan el calor de forma distinta. Los espesores grandes y las uniones en T conducen el calor hacia fuera y pueden necesitar más corriente que un solape fino.
- Material: la fórmula es una regla práctica para acero dulce. El acero inoxidable, el aluminio y los aceros de alta resistencia necesitan otros ajustes y, a menudo, otros procesos.
Relación con el rango nominal del electrodo
Cada electrodo o hilo tiene un rango de corriente recomendado impreso en su envase o en su ficha técnica. Si el valor calculado (o su rango de \(0.9I\)–\(1.1I\)) queda fuera de ese rango, mantente dentro del rango nominal y elige otro diámetro o haz varias pasadas.
Nota: este resultado es una base de partida, no un procedimiento cualificado. La ficha técnica del fabricante del electrodo o del hilo, y cualquier especificación de procedimiento de soldadura aplicable, tienen prioridad.
Preguntas frecuentes
¿Sirve para aluminio o acero inoxidable? Está ajustada para acero dulce. El aluminio suele necesitar más corriente y el inoxidable algo menos, así que toma el resultado como una referencia inicial.
¿Debe el electrodo ser más grueso que el metal? Por lo general, no. Haz coincidir el diámetro del electrodo con el espesor, o elige uno ligeramente menor en chapa fina para evitar perforarla.
¿Por qué un rango y no un solo número? La posición, el ajuste de la unión y la velocidad de avance modifican la corriente ideal, así que un rango te permite afinar según la soldadura real.