這個計算機能做什麼
焊接電流計算機只需要兩個您手邊就有的資料:金屬板有多厚,以及您使用的焊條或焊線直徑,就能為 MIG 或手工電焊(SMAW,也就是一般所稱的焊條電弧焊)提供一個合理的起始電流。把焊機調到接近這個數值,先焊一道試焊,再依實際狀況微調即可。本工具以低碳鋼為對象,屬於經驗法則,並非通過規範認證的焊接程序。
使用方式
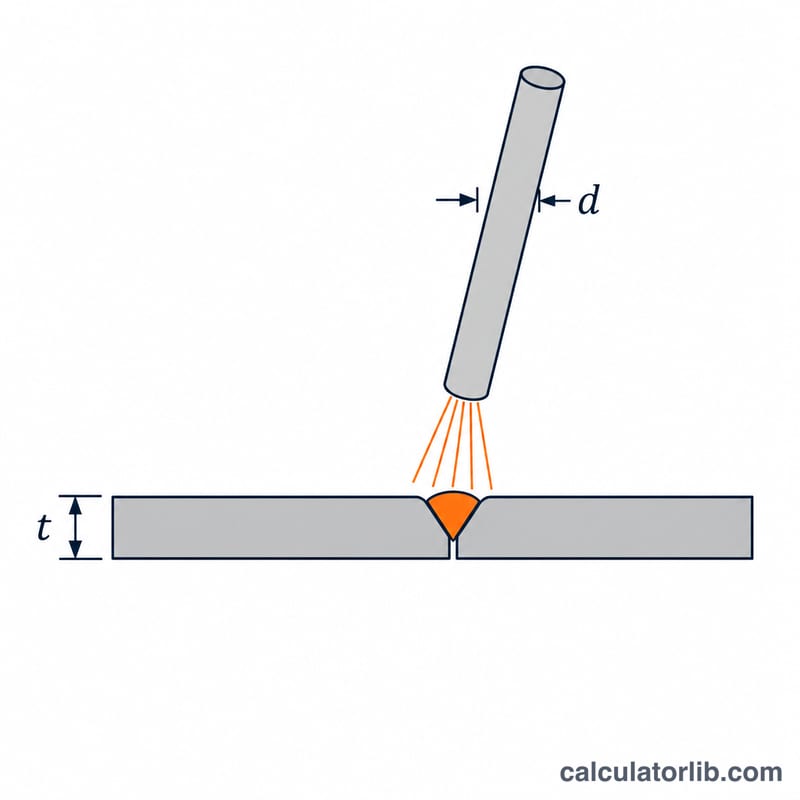
輸入板材厚度(毫米)與手工焊條或 MIG 焊線的直徑(毫米),就能看到建議電流與建議作業範圍。金屬越厚,需要越多熱量才能熔合;焊條越粗,可承載的電流也越大,因此兩個數值越大,算出的電流就越高。
公式說明
針對低碳鋼,無論是經典的板厚準則或焊條準則,結果都接近每毫米 \(40\ \text{A}\)。將兩者平均,就得到一個同時兼顧兩項輸入的單一數值:
$$A = 20 \times (t + d)$$
其中 \(A\) = 建議電流(安培),\(t\) = 板材厚度(mm),\(d\) = 焊條或焊線直徑(mm)。建議範圍為 \(0.9A\) 到 \(1.1A\),是調整熔深時實用的區間。
計算範例
以 \(2.4\,\text{mm}\) 焊條焊接 \(3\,\text{mm}\) 板材:
$$A = 20 \times (3 + 2.4) = 20 \times 5.4 = 108\ \text{A}$$
作業範圍約為 \(97\) 至 \(119\ \text{A}\)。可先從 108 A 開始,觀察焊道狀況,再依運行速度與焊接姿勢調整。
各板厚與焊條尺寸的常見電流(低碳鋼)
下表列出低碳鋼在平焊位置下,一般廠商風格的參考電流範圍。這些都是經驗法則,並非經認證的焊接程序規範(WPS)。由於計算機對所有製程都採用同一條簡單線性公式 \(I = 20 \times (t + d)\),因此結果可能與表中數值略有出入。「—」代表該組合通常不實用。
手工電焊(SMAW),E6013 / E7018,單位:安培
| 板材厚度 | 2.5 mm 焊條 | 3.2 mm 焊條 | 4.0 mm 焊條 | 5.0 mm 焊條 |
|---|---|---|---|---|
| 1.5 mm | 50–70 | — | — | — |
| 2 mm | 60–80 | — | — | — |
| 3 mm | 70–95 | 90–120 | — | — |
| 4 mm | — | 100–130 | 120–150 | — |
| 5 mm | — | 110–140 | 130–170 | — |
| 6 mm | — | 110–140 | 140–180 | 180–220 |
| 10 mm(多層焊) | — | 100–140(根部) | 150–190 | 190–240 |
MIG/MAG 實心焊線(短路過渡,Ar/CO₂ 或 CO₂),單位:安培
| 板材厚度 | 0.6 mm 焊線 | 0.8 mm 焊線 | 0.9 mm 焊線 | 1.2 mm 焊線 |
|---|---|---|---|---|
| 1.5 mm | 40–70 | 50–100 | 60–110 | — |
| 2 mm | 50–80 | 70–120 | 80–130 | 100–140 |
| 3 mm | — | 90–140 | 100–160 | 120–180 |
| 4 mm | — | 110–150 | 120–180 | 140–200 |
| 5 mm | — | — | 150–200 | 160–220 |
| 6 mm | — | — | 170–220 | 180–250 |
| 10 mm(多層焊) | — | — | — | 200–280 |
實際設定會受接頭設計、保護氣體、焊線種類、電源設備與運行速度影響。請務必以焊材製造商的技術資料表為準。
情境比較:常見工作的建議電流
每一列都套用 \(I = 20 \times (t + d)\),作業範圍為 \(0.9I\) 至 \(1.1I\)。
| 工作內容 | 代入算式 | 建議電流 I(A) | 範圍(A) |
|---|---|---|---|
| 1.5 mm 薄板,0.8 mm MIG 焊線 | \(20 \times (1.5 + 0.8)\) | 46 | 41.4–50.6 |
| 2 mm 板材,2.5 mm 焊條 | \(20 \times (2 + 2.5)\) | 90 | 81–99 |
| 3 mm 板材,2.4 mm 焊條 | \(20 \times (3 + 2.4)\) | 108 | 97.2–118.8 |
| 6 mm 板材,3.2 mm 焊條 | \(20 \times (6 + 3.2)\) | 184 | 165.6–202.4 |
| 10 mm 板材,4.0 mm 焊條 | \(20 \times (10 + 4.0)\) | 280 | 252–308 |
結果超出實務限制的情況:
- 10 mm / 4.0 mm 的組合算出 280 A,遠高於 4.0 mm 手工焊條所能承載的電流(通常約 130–200 A)。請改用更粗的焊條,或以焊條本身的額定電流分多層焊接厚板。
- 6 mm / 3.2 mm 的組合(184 A)高於 3.2 mm 手工焊條常見的 90–140 A 範圍。請把它視為上限,預期需要多層焊接或改用 4.0 mm 焊條。
- 1.5 mm / 0.8 mm 的組合(46 A)對部分 MIG 焊機設定而言偏低,可能低於您焊機的穩定起弧範圍。
此公式並未考慮製程、焊接姿勢或焊線種類。只要結果超出焊材的額定範圍,一律以額定範圍為準。
如何解讀電流結果
計算機會給出一個建議電流 \(I\),以及 \(0.9I\) 至 \(1.1I\) 的範圍。建議從範圍中間值開始,在相同材質的廢料上焊一道試焊,再以小幅度逐步調整。
電流過低的徵兆
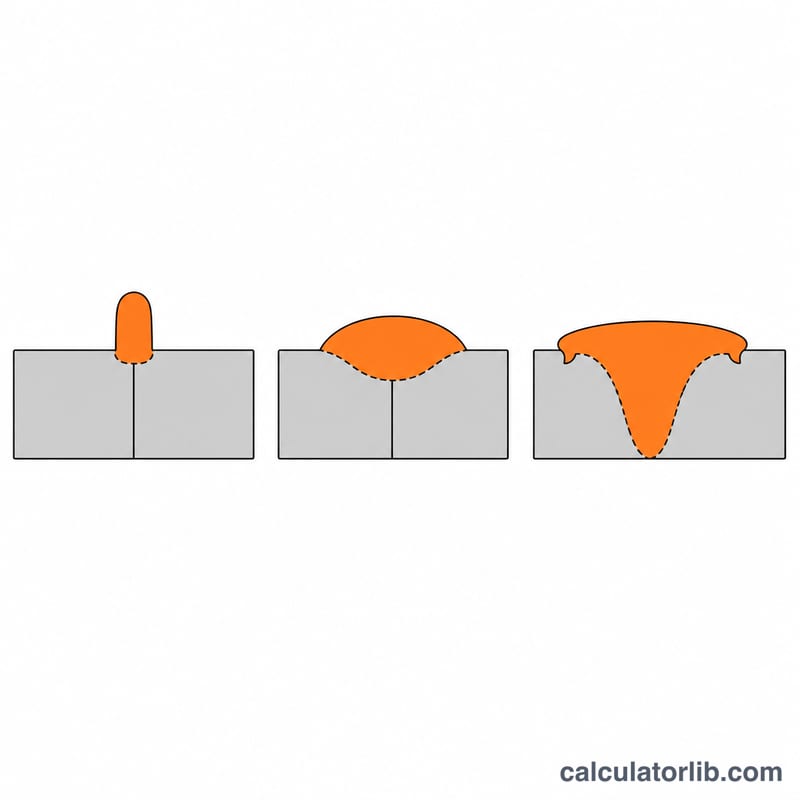
- 熔合不良或冷搭接:焊道只是堆在板面上,沒有融入母材。
- 焊道窄、呈繩狀且隆起過高。
- 焊條黏住,或電弧難以起弧、不穩定。
- 熔深太淺,根部有未熔合的風險。
電流過高的徵兆
- 噴濺過多,熔池過於流動、扁平且過寬。
- 焊趾出現咬邊。
- 薄板燒穿或變形。
- 焊條發紅過熱,損壞藥皮。
會影響設定的因素
- 焊接姿勢:立焊與仰焊通常需要較低電流(常比平焊少約 10–20%),才能讓熔池好控制。
- 接頭型式:留間隙的對接、角焊或搭接,散熱情形各不相同。厚斷面與 T 型接頭散熱較快,所需電流可能比薄板搭接更高。
- 材質:本公式是低碳鋼的經驗法則。不鏽鋼、鋁與高強度鋼需要不同的設定,甚至不同的焊接製程。
與焊材額定範圍的關係
每一種焊條或焊線的包裝或技術資料表上,都會標示建議電流範圍。若計算值(或其 \(0.9I\)–\(1.1I\) 範圍)超出該範圍,請維持在額定範圍內,改選不同直徑,或採用多層焊接。
注意:此結果僅為起始基準,並非經認證的焊接程序。焊條或焊線製造商的技術資料表,以及任何適用的焊接程序規範,皆具優先效力。
常見問題
適用於鋁或不鏽鋼嗎?本工具以低碳鋼為基準。鋁通常需要更高的電流,不鏽鋼則稍低,因此請將結果當作參考起點。
焊條可以比板材粗嗎?一般不建議。焊條直徑應與板厚相配,薄板則可選稍細的焊條以避免燒穿。
為什麼是範圍而不是單一數字?焊接姿勢、接頭組對與運行速度都會改變最理想的電流,給出範圍就能讓您依實際焊接狀況調整。