什麼是焊接氣體用量計算機?
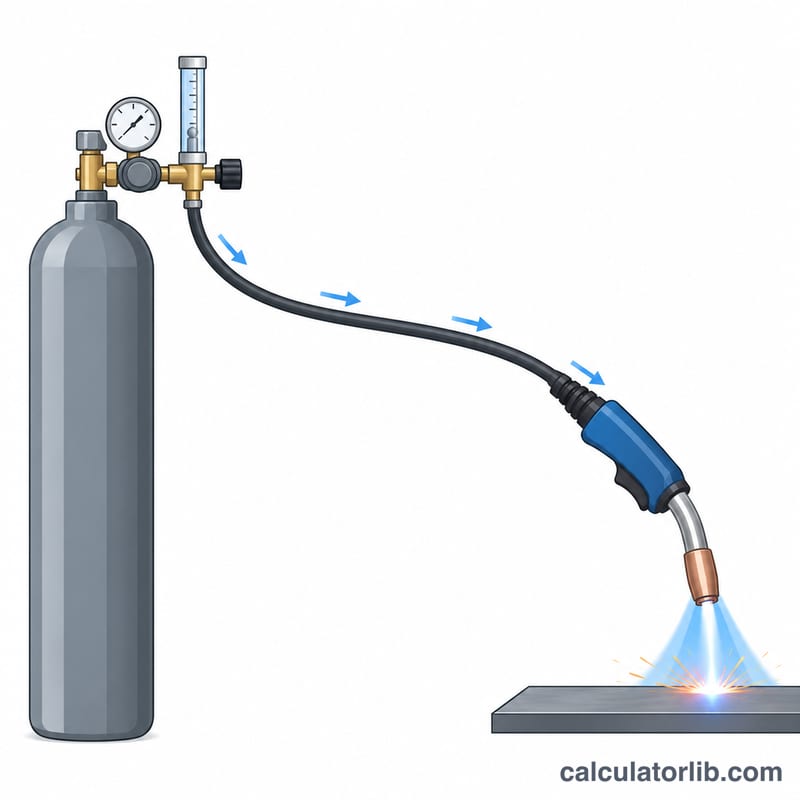
這個工具可以幫你估算一件焊接工作會消耗多少保護氣體,以及一支鋼瓶大約能用多久。在 MIG 與 TIG 焊接時,氬氣、CO2 或氬氣混合氣等保護氣體,負責把熔池與空氣隔開。先掌握用氣量,就能編列氣體預算、安排長時間作業,也不會在焊到一半時突然沒氣。
使用方式
只需輸入三個數值:氣體流量(單位為公升/分鐘,請看流量計刻度)、總焊接時間(也就是起弧時間,單位為分鐘),以及一支滿瓶所含的自由氣體體積。計算機會立即算出總用氣量,並以分鐘和小時兩種單位顯示一瓶氣可使用的時間。
公式說明
氣體用量就是流量乘以時間,而鋼瓶可用時間則是鋼瓶氣量除以流量:
$$V_{gas} = Q \times t \qquad t_{run} = \frac{V_{cyl}}{Q}$$其中 \(Q\) 為流量(L/min),\(t\) 為總起弧時間(分鐘),\(V_{cyl}\) 為鋼瓶內的自由氣體體積(公升),\(V_{gas}\) 為消耗的氣體量,\(t_{run}\) 則是一滿瓶可焊接的分鐘數。
計算範例
假設以 15 L/min 的流量焊接 20 分鐘,使用的鋼瓶含有 6000 L 氣體。用氣量與鋼瓶可用時間如下:
$$V_{gas} = 15 \times 20 = 300\,\text{L}$$ $$t_{run} = \frac{6000}{15} = 400\,\text{min} = 6.67\,\text{h}$$也就是說,這件工作會用掉 300 公升氣體,而一滿瓶大約可支撐 6.7 小時的連續起弧時間。
常見鋼瓶規格與自由氣體體積
計算機要填的是鋼瓶的自由氣體體積,也就是滿瓶氣體在常壓下釋放出來的總量,而不是鋼瓶本身的容積。鋼瓶規格主要有兩種標示方式:美國以標稱氣體立方英尺數販售;歐洲及許多採公制的國家,則標示水容量(內部容積,單位為公升)與充填壓力(bar)。
美制立方英尺換算成公升時,使用 \(1\ \text{ft}^3 = 28.317\ \text{L}\)。公制鋼瓶則可用以下公式概估:
$$\text{Free gas volume (L)} \approx \text{Water capacity (L)} \times \text{Fill pressure (bar)}$$| 鋼瓶(標示系統) | 規格/充填壓力 | 自由氣體體積(概估) |
|---|---|---|
| 美制立方英尺規格 | 40 ft³ | ≈ 1,130 L (40 × 28.317) |
| 美制立方英尺規格 | 80 ft³ | ≈ 2,265 L (80 × 28.317) |
| 美制立方英尺規格 | 125 ft³ | ≈ 3,540 L (125 × 28.317) |
| 美制立方英尺規格 | 300 ft³ | ≈ 8,500 L (300 × 28.317) |
| 歐洲/公制 | 水容量 10 L,200 bar | ≈ 2,000 L (10 × 200) |
| 歐洲/公制 | 水容量 20 L,200 bar | ≈ 4,000 L (20 × 200) |
| 歐洲/公制 | 水容量 50 L,200 bar | ≈ 10,000 L (50 × 200) |
| 歐洲/公制 | 水容量 50 L,300 bar | ≈ 14,000–15,000 L |
注意:以上皆為概略數字。實際氣量會因氣體種類(氬氣、CO₂ 或混合氣)、供應商及實際充填壓力而異。此外,氣體在高壓下並非理想氣體,所以 300 bar 鋼瓶的實際氣量會比「水容量 × 壓力」的簡單估算值略少。若要取得精確數字,請查看鋼瓶標籤或供應商提供的規格表。
CO₂ 鋼瓶:CO₂ 以液態儲存,並依重量計價販售,因此上述公式不適用。作為參考,1 公斤 CO₂ 在 15 °C、1 大氣壓下約可產生 509 L 氣體。例如 6 公斤的 CO₂ 鋼瓶,約有 6 × 509 ≈ 3,050 L 氣體。
流量與體積的單位換算
本計算機以公升(L)與公升/分鐘(L/min)為單位。不少流量計(尤其是美國製品)則以立方英尺/小時(CFH)標示。可用下列係數換算成計算機使用的單位:
- \(1\ \text{CFH} = 0.4719\ \text{L/min}\)
- \(1\ \text{L/min} = 2.119\ \text{CFH}\)
- \(1\ \text{ft}^3 = 28.317\ \text{L}\)
- \(1\ \text{m}^3 = 1{,}000\ \text{L}\)
例如流量計設定 20 CFH,就是 \(20 \times 0.4719 = 9.44\ \text{L/min}\)。
| 流量計設定(CFH) | 相當於(L/min) |
|---|---|
| 10 | ≈ 4.7 |
| 15 | ≈ 7.1 |
| 20 | ≈ 9.4 |
| 25 | ≈ 11.8 |
| 30 | ≈ 14.2 |
| 35 | ≈ 16.5 |
| 40 | ≈ 18.9 |
若要反過來換算,把 L/min 乘以 2.119 即可。例如 15 L/min ≈ 31.8 CFH。
規劃氣體供應的實用技巧
計算機假設只有電弧點燃時才有氣體流出,但實際用量一定更高,所以請把計算結果視為最低用量。
- 多預留約 10–20% 的餘裕。提前送氣與滯後送氣、管路與焊槍排氣、風吹以及輕微漏氣,都會消耗氣體,而這些不會算進起弧時間。舉例來說,起弧時間 150 分鐘、流量 10 L/min,用氣量為 \(10 \times 150 =\) 1500 L。加上 20% 餘裕後,建議備氣約 \(1{,}500 \times 1.2 = 1{,}800\) L。
- 不要把鋼瓶用到完全見底。請保留一些殘壓,以免空氣與濕氣進入瓶內,而且供應商通常也要求空瓶退還時要留有殘壓。因此實際可用的氣量會略少於滿瓶的自由氣體體積。
- 比較工作用氣量與鋼瓶可用時間。一支 2,000 L 的鋼瓶在 10 L/min 下,可使用 \(2{,}000 \div 10 =\) 200 分鐘的起弧時間(約 3.3 小時)。上面那件 1,800 L 的工作,就會用掉該鋼瓶約 90% 的氣量。當工作需要用掉大部分一整瓶氣時,請準備備用鋼瓶,或改用更大的鋼瓶,以免焊到一半沒氣。
- 檢查接頭是否漏氣。請用檢漏液測試調節器、氣管與焊槍的接頭,尤其是更換鋼瓶之後。若瓶閥開著、沒有焊接,鋼瓶卻在一夜之間掉壓,就代表有漏氣。
- 流量不要調得比需要的更高。請依焊接程序書或焊材廠商建議的流量設定。流量過大不僅浪費氣體,還可能產生亂流,把空氣捲入保護氣體中,反而不會有更好的保護效果。若在有風的環境焊接,應該架設擋風屏,而不是一味調高流量。
常見問題
這樣算會把閒置時間也算進去嗎?不會。請只輸入起弧(實際焊接)時間,因為氣體主要在扣下板機時才流出,另外只有少量的提前與滯後送氣。
流量應該設定多少?一般 MIG 焊接約用 10–20 L/min,TIG 約 5–15 L/min,但仍應依照你的焊接程序設定,在有風的環境下也要適度提高流量。
為什麼鋼瓶比預估的更快用完?流量過大、有風、漏氣,以及過長的提前/滯後送氣設定,都會讓實際用量高於這個理想化的估算值。