溶接ガス使用量計算機とは?
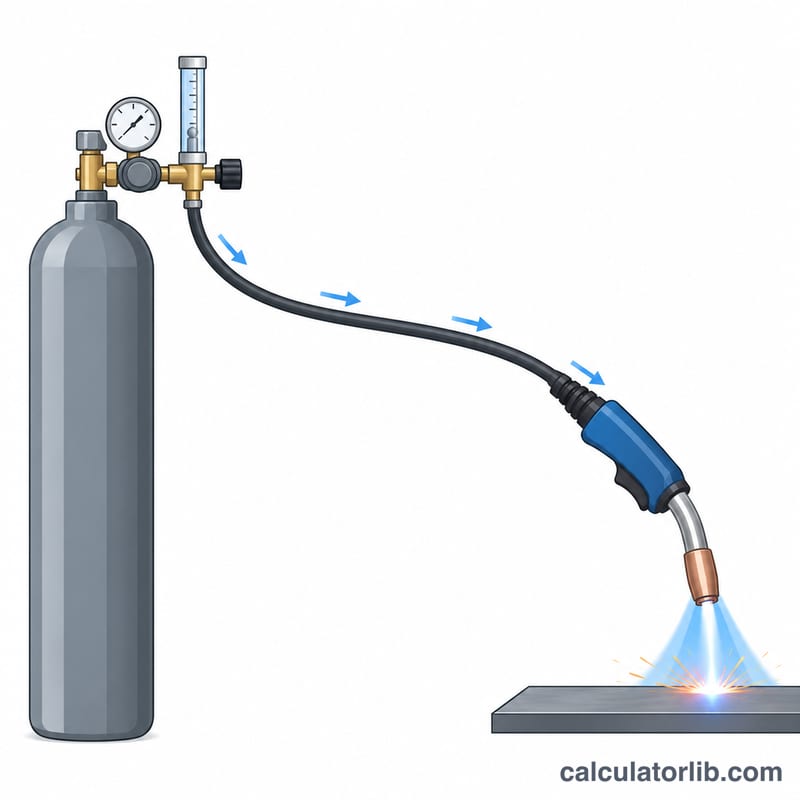
このツールは、溶接作業でシールドガスをどれだけ消費するか、そしてボンベ1本でどのくらい使えるかを概算します。アルゴン、CO2、アルゴン混合ガスなどのシールドガスは、MIG溶接やTIG溶接で溶融池を大気から守る役割を果たします。使用量を把握しておけば、ガスの予算管理や長時間作業の段取りがしやすくなり、溶接の途中でガス切れになる事態も防げます。
使い方
入力する項目は3つです。フローメーターで読み取るガスの流量(L/min)、合計溶接時間(アークを出している時間、分)、そして満充填のボンベに入っている大気圧換算のガス容量(L)です。入力すると、ガスの総使用量に加え、満充填ボンベで何分・何時間使えるかがすぐに表示されます。
計算式の解説
ガス使用量は流量に時間を掛けるだけで求まり、ボンベの使用可能時間はボンベ容量を流量で割って求まります。
$$V_{gas} = Q \times t \qquad t_{run} = \frac{V_{cyl}}{Q}$$ここで \(Q\) は流量(L/min)、\(t\) は合計アーク時間(分)、\(V_{cyl}\) はボンベ内のガス容量(L)、\(V_{gas}\) はガス使用量、\(t_{run}\) は満充填ボンベで溶接できる時間(分)です。
計算例
流量15 L/min、溶接時間20分、ガス容量6000 Lのボンベを使う場合を考えます。ガス使用量とボンベの使用可能時間は次のとおりです。
$$V_{gas} = 15 \times 20 = 300\,\text{L}$$ $$t_{run} = \frac{6000}{15} = 400\,\text{min} = 6.67\,\text{h}$$この作業で使うガスは300 L、満充填のボンベなら連続アーク時間でおよそ6.7時間使える計算です。
ボンベのサイズ別ガス容量の目安
計算機に入力するのは、ボンベの大気圧換算ガス容量です。これは満充填のボンベから大気圧で放出されるガスの量であり、ボンベ本体の大きさ(内容積)ではありません。ボンベの表示方法は主に2通りあります。米国では公称の立方フィート(ft³)でガス量を表して販売されます。一方、欧州などメートル法の国では、水容量(内容積、L)と充填圧力(bar)で表示されます。
米国式の立方フィート表示をリットルに換算するには \(1\ \text{ft}^3 = 28.317\ \text{L}\) を使います。メートル法のボンベでは、次の式で概算できます。
$$\text{Free gas volume (L)} \approx \text{Water capacity (L)} \times \text{Fill pressure (bar)}$$| ボンベ(表示方式) | サイズ/充填条件 | 大気圧換算ガス容量の目安 |
|---|---|---|
| 米国式(立方フィート) | 40 ft³ | ≈ 1,130 L (40 × 28.317) |
| 米国式(立方フィート) | 80 ft³ | ≈ 2,265 L (80 × 28.317) |
| 米国式(立方フィート) | 125 ft³ | ≈ 3,540 L (125 × 28.317) |
| 米国式(立方フィート) | 300 ft³ | ≈ 8,500 L (300 × 28.317) |
| 欧州・メートル法 | 水容量10 L・200 bar | ≈ 2,000 L (10 × 200) |
| 欧州・メートル法 | 水容量20 L・200 bar | ≈ 4,000 L (20 × 200) |
| 欧州・メートル法 | 水容量50 L・200 bar | ≈ 10,000 L (50 × 200) |
| 欧州・メートル法 | 水容量50 L・300 bar | ≈ 14,000〜15,000 L |
注意:上記はあくまで概算値です。実際の充填量は、ガスの種類(アルゴン、CO₂、混合ガス)、供給業者、実際の充填圧力によって変わります。また、高圧ではガスが理想的な挙動をしないため、300 barのボンベでは「水容量×圧力」の単純計算よりやや少なくなります。正確な値はボンベのラベルや供給業者のデータシートで確認してください。
CO₂ボンベについて:CO₂は液化して充填され、重量で販売されるため、上の式は使えません。目安として、CO₂ 1 kgは15 ℃・1気圧で約509 Lのガスになります。たとえば6 kgのCO₂ボンベなら、およそ6 × 509 ≈ 3,050 Lのガスが入っている計算です。
流量・容量の単位換算
この計算機はリットル(L)とリットル毎分(L/min)で計算します。特に米国では、フローメーターの目盛りが立方フィート毎時(CFH)のものも多くあります。次の係数で計算機の単位に換算してください。
- \(1\ \text{CFH} = 0.4719\ \text{L/min}\)
- \(1\ \text{L/min} = 2.119\ \text{CFH}\)
- \(1\ \text{ft}^3 = 28.317\ \text{L}\)
- \(1\ \text{m}^3 = 1{,}000\ \text{L}\)
たとえば、20 CFHの設定は \(20 \times 0.4719 = 9.44\ \text{L/min}\) です。
| フローメーター設定(CFH) | 換算値(L/min) |
|---|---|
| 10 | ≈ 4.7 |
| 15 | ≈ 7.1 |
| 20 | ≈ 9.4 |
| 25 | ≈ 11.8 |
| 30 | ≈ 14.2 |
| 35 | ≈ 16.5 |
| 40 | ≈ 18.9 |
逆にL/minからCFHへ換算するには、2.119を掛けます。たとえば15 L/min ≈ 31.8 CFHです。
ガス供給を計画するための実践のコツ
この計算機は、アークが出ている間だけガスが流れると仮定しています。実際の消費量は必ずこれより多くなるため、計算結果は最低限の量として考えてください。
- 10〜20%程度の余裕を見込む。プリフロー・アフターフロー、ホースやトーチのパージ、風の影響、わずかな漏れなどは、アーク時間に含まれないガスを消費します。たとえば、アーク時間150分、流量10 L/minの場合、ガス使用量は \(10 \times 150 =\) 1500 Lです。20%の余裕を見ると、約 \(1{,}500 \times 1.2 = 1{,}800\) Lを見込みます。
- ボンベを空にする前提で計画しない。空気や湿気の混入を防ぐため、ボンベには残圧を残してください。供給業者も、残圧がある状態での返却を前提としていることが多くあります。そのため、実際に使えるガスは満充填容量よりやや少なくなります。
- 作業のガス使用量とボンベの使用可能時間を比べる。2,000 Lのボンベを10 L/minで使うと、\(2{,}000 \div 10 =\) 200分(約3.3時間)のアーク時間になります。先ほどの1,800 Lの作業なら、このボンベの約90%を使う計算です。ボンベのほとんどを使う作業では、予備のボンベを用意するか、より大きなボンベを使い、溶接の途中でガス切れにならないようにしましょう。
- 接続部の漏れを点検する。調整器、ホース、トーチの接続部は、特にボンベ交換後に漏れ検知液でチェックしてください。バルブを開けたまま溶接せずに一晩置いて圧力が下がる場合は、漏れがある可能性が高いです。
- 必要以上に流量を上げない。溶接施工要領書や溶接材料メーカーの推奨流量に従ってください。流量が多すぎるとガスの無駄になるだけでなく、乱流で空気を巻き込み、かえってシールド性が悪くなります。風のある場所では、流量を上げるのではなく防風スクリーンを使いましょう。
よくある質問
待機時間も含めて計算しますか?いいえ。トリガーを引いている間を中心にガスが流れる(ほかにわずかなプリフロー・アフターフローがある)ため、アークを出している溶接時間だけを入力してください。
流量はどのくらいに設定すればよいですか?一般的な目安は、MIG溶接で10〜20 L/min、TIG溶接で5〜15 L/minです。ただし、必ず溶接施工要領に従い、風のある環境では流量を上げて対応してください。
予想より早くボンベが空になるのはなぜですか?流量が多い、風がある、ガス漏れがある、プリフロー・アフターフローの設定が長いなどの要因で、実際の消費量はこの理想的な見積もりより増えます。