この計算ツールでわかること
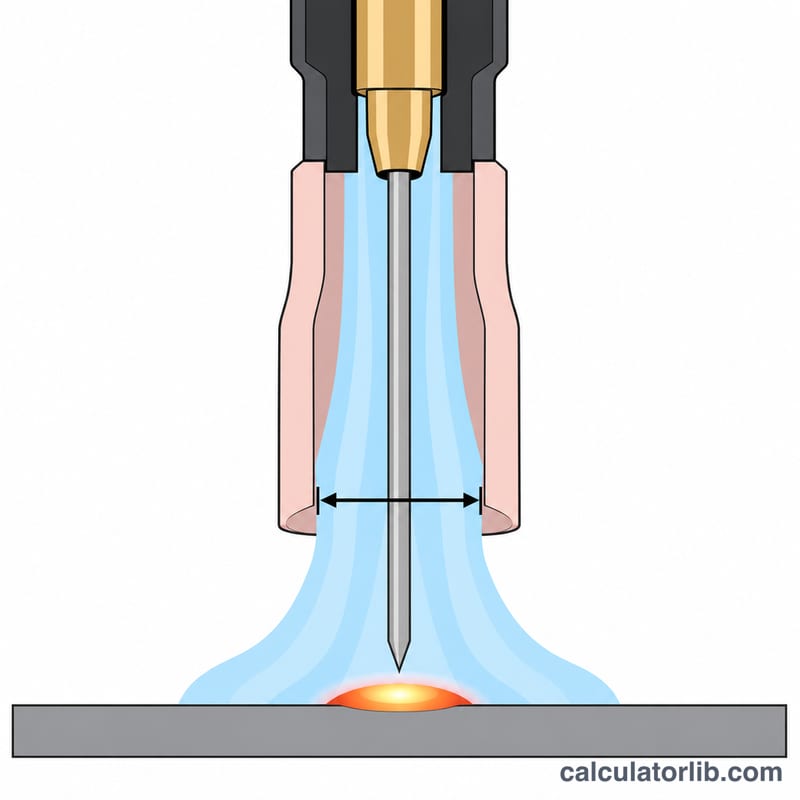
TIG溶接(GTAW)では、アルゴンなどのシールドガスでタングステン電極と溶融池を包み、空気中の酸素や窒素から守ります。流量が少なすぎるとブローホール(気孔)が出たり、タングステンが酸化したりします。逆に多すぎてもガスが無駄になるうえ、乱流が起きて周りの空気を巻き込み、かえってシールドが崩れます。このツールでは、ノズルのサイズ・ガスの種類・作業場の風の状況から現場で使える流量の目安を出し、あわせてボンベが何時間もつかも計算します。
使い方
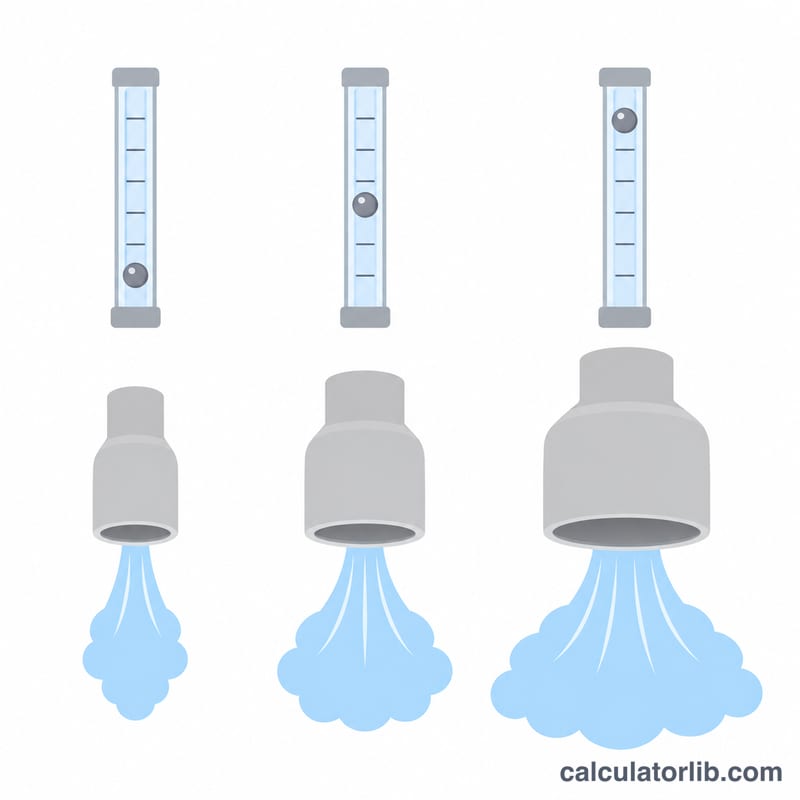
まず、セラミックノズルの番号を選びます。ノズル番号は内径を1/16インチ単位で表したもので、たとえば8番なら内径1/2インチ(約12.7mm)です。続いてガスの種類と作業場所の風の強さを選び、ボンベ容量を立方フィート(cu ft)で入力してください。なお、このツールの容量入力は米国式の単位です。日本でよく使われる7m³(7,000L)のアルゴンボンベなら、約247 cu ftと入力します(1m³ ≈ 35.3 cu ft)。計算結果はあくまでスタート地点です。ビードの状態やタングステンの色を見ながら、流量計で微調整してください。
計算式
米国の溶接現場でよく使われる経験則が「無風なら、ノズル番号1つにつきアルゴン約2.5 CFH」というものです。
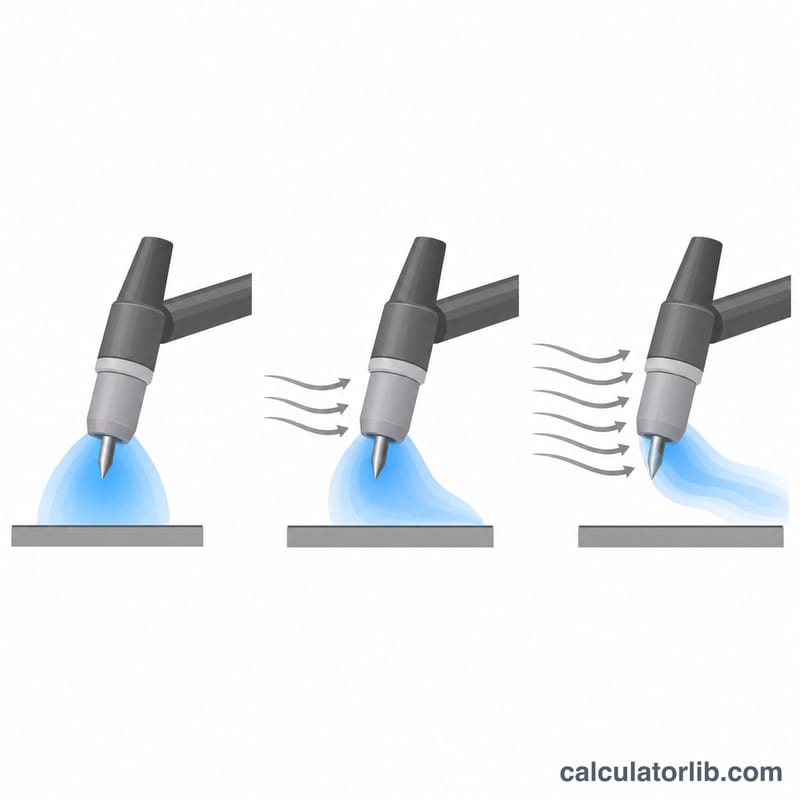
$$Q = 2.5 \times n \times f_{gas} \times f_{draft}$$\(n\) はノズル番号です。\(f_{gas}\) はガスの補正係数で、アルゴンは1.0、アルゴン/ヘリウム混合ガスは1.4、ヘリウムは2.0です(ヘリウムは軽く、溶接部から上へ逃げやすいため)。\(f_{draft}\) は風の補正係数で、無風なら1.0、弱い風なら1.25、強い風なら1.5です。L/minへの換算は \(Q \times 0.4719\)、ボンベの使用可能時間は \(t = V / Q\) で求めます。
計算例
風のない工場で、8番ノズルに純アルゴンを使い、330 cu ft(約9.3m³)のボンベを使う場合:
$$Q = 2.5 \times 8 \times 1.0 \times 1.0 = 20\,\text{CFH} \approx 9.44\,\text{L/min}$$$$t = \frac{330}{20} = 16.5\,\text{h}$$流量は約9.4L/minで、ボンベはアーク時間にして16.5時間もつ計算です。
カップサイズ別の開始流量
TIG カップ(ノズル)の番号は、オリフィスの内径を 16 分の 1 インチ単位で表したものです。つまり #8 カップは 8/16 = 1/2 インチ(12.7 mm)です。計算ツールの開始流量は、純アルゴン・無風状態の場合 \(Q_{\text{CFH}} = 2.5 \times n\) です(\(n\) はカップ番号)。リットル毎分への換算は \(Q_{\text{L/min}} = 0.4719 \times Q_{\text{CFH}}\) です。風がある場合は、無風時の値に 1.25(弱い風)または 1.5(強い風)を掛けます。例えば、無風時の #8 カップでは \(2.5 \times 8 = 20\) CFH、つまり \(0.4719 \times 20 \approx 9.44\) L/min になります。この値は計算ツールで確認できます:20 CFH。
| カップ番号 | 内径(インチ) | 内径(mm) | 無風時 CFH | 無風時 L/min | 弱い風時 CFH(×1.25) | 弱い風時 L/min | 強い風時 CFH(×1.5) | 強い風時 L/min |
|---|---|---|---|---|---|---|---|---|
| #4 | 1/4 | 6.4 | 10 | 4.72 | 12.5 | 5.90 | 15 | 7.08 |
| #5 | 5/16 | 7.9 | 12.5 | 5.90 | 15.6 | 7.37 | 18.8 | 8.85 |
| #6 | 3/8 | 9.5 | 15 | 7.08 | 18.8 | 8.85 | 22.5 | 10.62 |
| #7 | 7/16 | 11.1 | 17.5 | 8.26 | 21.9 | 10.32 | 26.3 | 12.39 |
| #8 | 1/2 | 12.7 | 20 | 9.44 | 25 | 11.80 | 30 | 14.16 |
| #10 | 5/8 | 15.9 | 25 | 11.80 | 31.3 | 14.75 | 37.5 | 17.70 |
| #12 | 3/4 | 19.1 | 30 | 14.16 | 37.5 | 17.70 | 45 | 21.24 |
これらの値は純アルゴンの場合のものです。アルゴンとヘリウムの混合ガスでは、計算ツールは流量に 1.4 を掛け、純ヘリウムでは 2.0 を掛けます。ヘリウムははるかに軽く、溶接部から速く抜けてしまうためです。いずれの数値も出発点であり、固定の設定値ではありません。流量計で値を設定し、タングステンと溶接ビードの状態を見て微調整してください。トーチの角度、電極の突き出し長、ガスレンズの使用、継手の形状によって、実際に必要な流量は変わります。
ガスの設定と節約のための実践的なヒント
- ガスを流した状態で流量を設定する。 トーチのパージボタンを押すか、プリフロー中に、ガスが実際にトーチを通っている状態で流量計を読んでください。ガスが流れていない状態での静的な表示は誤解を招くことがあります。計算ツールで得た値に設定し、そこから調整してください。
- 流量を少しずつ下げる。 溶接結果が良好になったら、1 ステップあたり例えば 1〜2 CFH(約 0.5〜1 L/min)ずつ、少しずつ流量を下げてください。アーク停止後もタングステンが明るく銀色のままで、ビードがきれいで光沢を保っている間だけ下げ続けてください。きれいな結果が得られる最も低い設定で止めます。
- 流量が少なすぎる兆候。 溶接後にタングステンが灰色、青色、または変色する、ビードがすすけている、または光沢がない、あるいは溶接部に気孔(ピンホール)が見られる場合は注意してください。これらが見られたら、流量を 1 ステップ戻してください。また、カップのサイズと、ガスの流れを妨げるものがないか確認してください。
- 流量が多すぎる兆候。 流量が多すぎると乱流が生じ、シールドガスの中に空気を引き込みます。兆候としては、流量設定が高いにもかかわらず気孔や酸化が起きる、アークが不安定またはふらつく、カップから「シュー」という音が聞こえる、などがあります。さらに流量を上げるとこの状態は悪化します。流量を下げるか、ガスレンズに切り替えて、より滑らかな層流を得てください。
- 継手に漏れがないか確認する。 ガスを流した状態で、調整器、ホースの接続部、トーチの継手に石けん水を塗ってください。泡が出れば漏れがあります。漏れは溶接の合間にもガスを無駄にし、ガスの流れに空気を引き込むことがあります。継手を締め直すか交換し、再度確認してください。
- アフターフローは適切に保つ。 現場でよく使われる経験則では、溶接電流 10 A あたり約 1 秒のアフターフローです。150 A の場合は \(150 \div 10 = 15\) s になります。アフターフローは、冷えていくタングステンとクレーターを保護できる長さにしつつ、毎回の停止でガスを無駄にするほど長くしないでください。
- 流量を上げる代わりに、風を遮る。 計算ツールの風の係数(×1.25 と ×1.5)は、風によってどれだけ余分にガスを消費するかを示しています。溶接用の遮光スクリーン、カーテン、または仮設の防風壁を使うほうが、通常は安上がりで効果的です。流量を上げると乱流も起きかねません。
- プリフローとアフターフローを考慮してボンベ交換を計画する。 計算ツールのボンベ持続時間 \(t = \text{ボンベ容量} \div Q_{\text{CFH}}\) は、アークが点灯している間の流量のみを対象としています。20 CFH で 80 ft³ のボンベの場合、\(80 \div 20 =\) 4 時間の連続流量になります。実際には、プリフロー、アフターフロー、パージ、小さな漏れがすべて、この時間を短くします。ボンベの容量は、立方フィート(ft³)単位で表示されることが米国では一般的です。他の多くの国では、ボンベの容量はリットルまたは立方メートルで表示されているため(1 ft³ ≈ 28.3 L)、値を入力する前に換算してください。
- 長時間の作業には予備のボンベを用意する。 作業で見積もりのボンベ使用時間の大半を使いそうな場合は、満タンの予備を手元に用意してください。溶接の途中でガスが切れると、タングステンと溶融池がシールドガスなしの状態になります。
よくある質問
ガスレンズを使うと流量は変わりますか? ガスレンズを付けるとガスの流れが整った層流になるので、同じくらい、あるいは少し少ない流量でもタングステンを長めに突き出せることが多いです。計算結果は上限と考え、仕上がりがきれいなままなら少しずつ絞ってみてください。
ヘリウムはなぜ流量を多くする必要があるのですか? ヘリウムはアルゴンの約10分の1の重さしかなく、すぐに上へ逃げてしまいます。同じ範囲を覆うには、約2倍の流量が必要です。
ボンベの使用可能時間は正確ですか? いいえ、目安です。一定の流量で流し続けたアーク時間だけを計算しているため、プリフロー・アフターフローやガス漏れがあれば、実際にもつ時間はもっと短くなります。