ما الذي تقدمه هذه الحاسبة؟
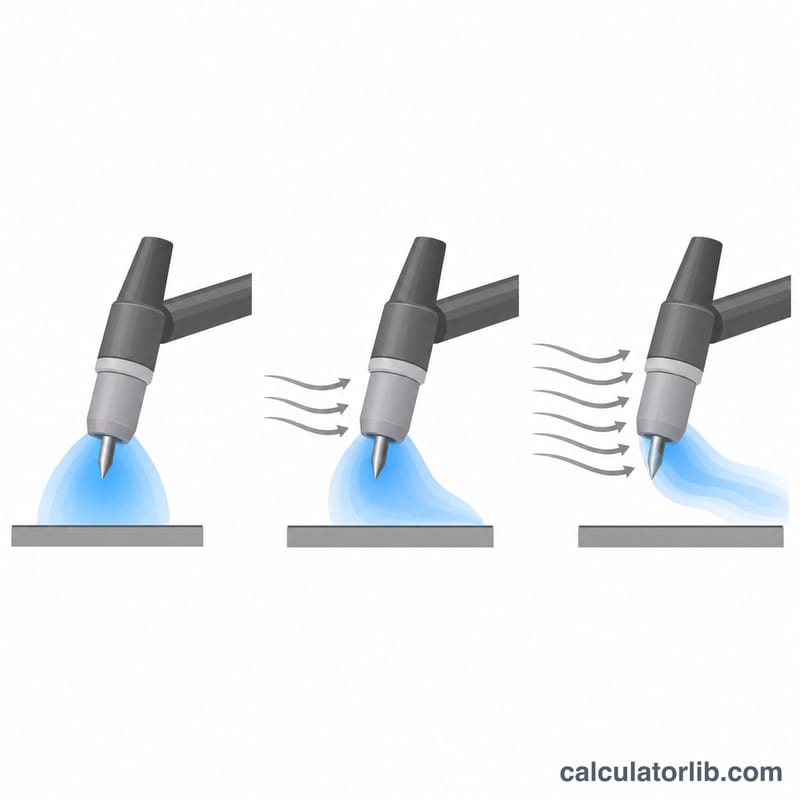
في لحام TIG (ويُعرف أيضًا بلحام التنغستن بالغاز الخامل GTAW) يحمي غاز خامل، وهو الأرجون غالبًا، قطب التنغستن وحوض اللحام من الأكسجين والنيتروجين الموجودين في الهواء. إذا كان التدفق ضعيفًا ظهرت مسامات في اللحام وتأكسد قطب التنغستن. وإذا زاد عن الحاجة فأنت تهدر الغاز، وقد يسبب التدفق القوي اضطرابًا يسحب الهواء إلى داخل منطقة الحماية. تعطيك هذه الحاسبة قيمة تدفق عملية تبدأ بها، بناءً على مقاس فوهة السيراميك ونوع الغاز وحركة الهواء في مكان العمل، وتقدّر أيضًا عدد الساعات التي تكفيها الأسطوانة.
طريقة الاستخدام
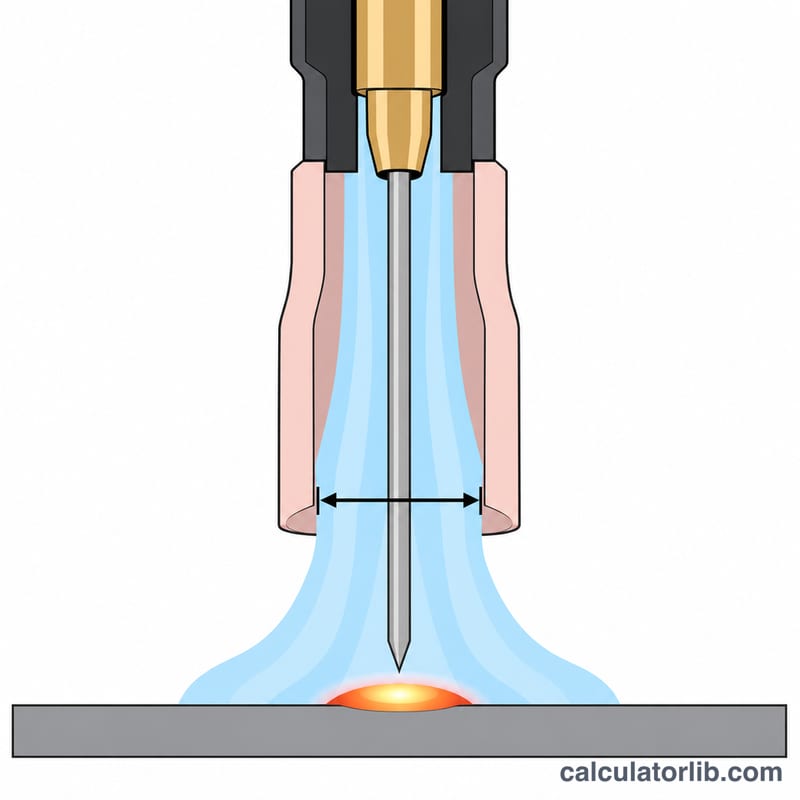
اختر رقم فوهة السيراميك (الكوب)، وهو قطرها الداخلي مقيسًا بأجزاء من ستة عشر من البوصة، فالفوهة رقم 8 مثلًا قطرها 1/2 بوصة. بعد ذلك حدّد نوع الغاز ومدى حركة الهواء في مكان اللحام، ثم أدخل سعة الأسطوانة بالقدم المكعب. إذا كانت سعة أسطوانتك مكتوبة بالمتر المكعب، كما هو شائع في كثير من الدول العربية، فاضربها في 35.3 تقريبًا لتحويلها إلى قدم مكعب. اعتبر النتيجة قيمة مبدئية، ثم اضبطها على مقياس التدفق (الفلوميتر) وأنت تراقب شكل خط اللحام ولون قطب التنغستن.
المعادلة
من القواعد المتعارف عليها في الورش استخدام نحو 2.5 CFH من الأرجون لكل رقم من أرقام الفوهة عندما يكون الهواء ساكنًا:
$$Q = 2.5 \times n \times f_{gas} \times f_{draft}$$حيث \(n\) رقم الفوهة، و\(f_{gas}\) معامل الغاز وقيمته 1.0 للأرجون و1.4 لخليط الأرجون والهيليوم و2.0 للهيليوم، لأن الهيليوم خفيف ويرتفع مبتعدًا عن منطقة اللحام. أما \(f_{draft}\) فهو معامل تيار الهواء، وقيمته 1.0 للهواء الساكن و1.25 لتيار خفيف و1.5 لتيار قوي. للحصول على التدفق بالوحدات المترية نحسب \(Q \times 0.4719\) لتر/دقيقة، ومدة تشغيل الأسطوانة هي \(t = V / Q\).
مثال محلول
نفترض فوهة رقم 8 مع أرجون نقي في ورشة مغلقة لا تتحرك فيها تيارات هواء، وأسطوانة سعتها 330 قدمًا مكعبًا:
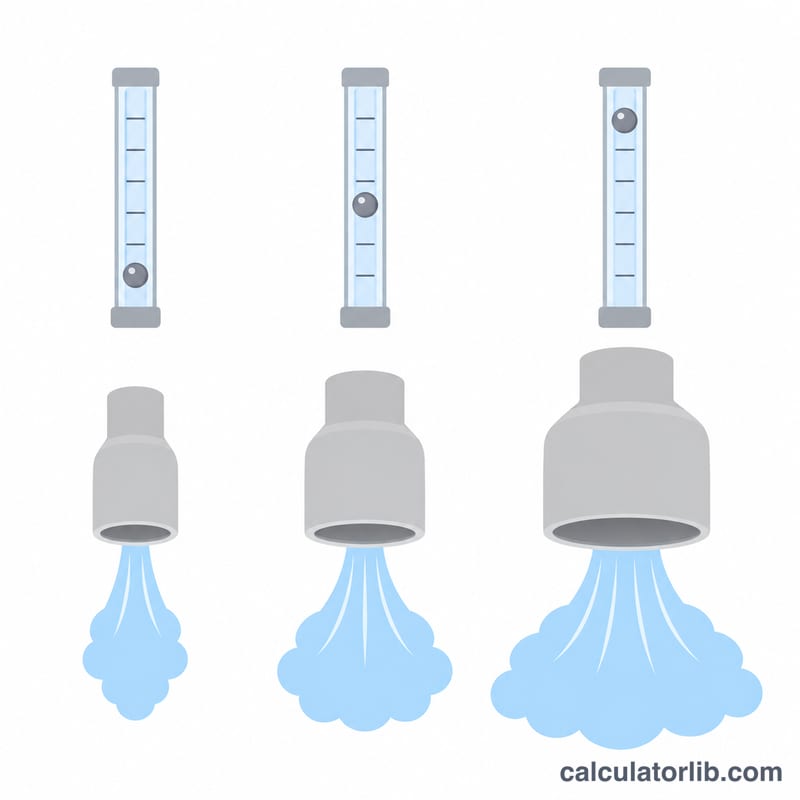
$$Q = 2.5 \times 8 \times 1.0 \times 1.0 = 20\,\text{CFH} \approx 9.44\,\text{L/min}$$$$t = \frac{330}{20} = 16.5\,\text{h}$$أي أن التدفق المقترح نحو 20 CFH، وهو ما يعادل 9.44 لتر/دقيقة تقريبًا، وتكفي الأسطوانة نحو 16.5 ساعة من زمن القوس الفعلي.
أسئلة شائعة
هل تغيّر عدسة الغاز (Gas Lens) معدل التدفق؟ تجعل عدسة الغاز التدفق أنعم وأكثر انتظامًا (تدفقًا طبقيًا)، فيمكنك غالبًا إخراج جزء أطول من قطب التنغستن خارج الفوهة مع تدفق مماثل أو أقل بقليل. تعامل مع النتيجة على أنها حد أعلى، وخفّض التدفق ما دام اللحام يخرج نظيفًا.
لماذا يحتاج الهيليوم إلى تدفق أعلى؟ الهيليوم أخف من الأرجون بنحو عشر مرات، فيتسرب إلى الأعلى بسرعة، ولهذا يحتاج إلى ضعف التدفق تقريبًا ليغطي المساحة نفسها.
هل مدة تشغيل الأسطوانة دقيقة؟ لا. الحساب يشمل زمن القوس فقط مع تدفق ثابت. التدفق المسبق قبل إشعال القوس، والتدفق اللاحق بعد إطفائه، وأي تسريب في الوصلات، كلها تقلل العمر الفعلي للأسطوانة.
بدء التدفق حسب حجم الفوهة
تُعطي أرقام الفوهات في TIG (cup) القطر الداخلي للفتحة بوحدات من ستة عشر جزءًا من البوصة، لذلك فالفوهة رقم #8 تساوي 8/16 = 1/2 in (12.7 mm). تعطي الحاسبة معدل التدفق الابتدائي \(Q_{\text{CFH}} = 2.5 \times n\) للأرجون النقي في الهواء الساكن، حيث \(n\) هو رقم الفوهة. ويُحوَّل إلى لترات في الدقيقة بالمعادلة \(Q_{\text{L/min}} = 0.4719 \times Q_{\text{CFH}}\). وفي حالة التيارات الهوائية، تُضرب قيمة الهواء الساكن في 1.25 للتيار الهوائي الخفيف، وفي 1.5 للتيار الهوائي القوي. فعلى سبيل المثال، الفوهة #8 في الهواء الساكن تعطي \(2.5 \times 8 = 20\) CFH، أو \(0.4719 \times 20 \approx 9.44\) L/min. يمكنك التحقق من ذلك في الحاسبة: 20 CFH.
| الفوهة | القطر الداخلي (in) | القطر الداخلي (mm) | CFH في الهواء الساكن | L/min في الهواء الساكن | CFH تيار هوائي خفيف (×1.25) | L/min تيار هوائي خفيف | CFH تيار هوائي قوي (×1.5) | L/min تيار هوائي قوي |
|---|---|---|---|---|---|---|---|---|
| #4 | 1/4 | 6.4 | 10 | 4.72 | 12.5 | 5.90 | 15 | 7.08 |
| #5 | 5/16 | 7.9 | 12.5 | 5.90 | 15.6 | 7.37 | 18.8 | 8.85 |
| #6 | 3/8 | 9.5 | 15 | 7.08 | 18.8 | 8.85 | 22.5 | 10.62 |
| #7 | 7/16 | 11.1 | 17.5 | 8.26 | 21.9 | 10.32 | 26.3 | 12.39 |
| #8 | 1/2 | 12.7 | 20 | 9.44 | 25 | 11.80 | 30 | 14.16 |
| #10 | 5/8 | 15.9 | 25 | 11.80 | 31.3 | 14.75 | 37.5 | 17.70 |
| #12 | 3/4 | 19.1 | 30 | 14.16 | 37.5 | 17.70 | 45 | 21.24 |
تنطبق هذه القيم على الأرجون النقي. وبالنسبة لخليط الأرجون/الهيليوم تضرب الحاسبة التدفق في 1.4، وبالنسبة للهيليوم النقي في 2.0، لأن الهيليوم أخف بكثير ويغادر منطقة اللحام أسرع. جميع الأرقام نقاط انطلاق وليست إعدادات ثابتة. اضبط القيمة على مقياس التدفق، ثم عدّلها بحسب شكل التنغستن وشكل خرزة اللحام. تؤثر زاوية الشعلة، وطول امتداد التنغستن خارج الفوهة، واستخدام عدسة الغاز، وشكل الوصلة كلها في التدفق الفعلي المطلوب.
نصائح عملية لضبط الغاز وتوفيره
- اضبط التدفق والغاز يمر. اقرأ مقياس التدفق بينما الغاز يمر فعلًا عبر الشعلة، إما بزر التنظيف في الشعلة أو أثناء التدفق المسبق. القراءة الثابتة دون مرور غاز قد تكون مضللة. اضبط القيمة التي تعطيها الحاسبة، ثم عدّل منها.
- خفّض التدفق بخطوات صغيرة. بعد أن تبدو اللحامات جيدة، خفّض التدفق قليلًا في كل مرة، مثلًا 1–2 CFH (حوالي 0.5–1 L/min) في الخطوة الواحدة. واصل الخفض فقط طالما يبقى التنغستن لامعًا وفضيًا بعد توقف القوس، وتبقى الخرزة نظيفة وبراقة. توقف عند أدنى إعداد ما زال يعطي نتائج نظيفة.
- علامات انخفاض التدفق. انتبه إلى تحوّل لون التنغستن إلى الرمادي أو الأزرق أو تغيّره بعد اللحام، أو إلى خرزة مغبرّة وباهتة، أو وجود مسامية (ثقوب دقيقة) في اللحام. إذا ظهرت أيٌّ من هذه العلامات، فارفع التدفق خطوة واحدة. وتحقق أيضًا من حجم الفوهة، ومن أن شيئًا لا يسد مسار الغاز.
- علامات ارتفاع التدفق. يسبب التدفق الزائد اضطرابًا، فيسحب الهواء إلى الغطاء الواقي. وتشمل العلامات المسامية أو الأكسدة رغم إعداد تدفق عالٍ، وقوسًا غير مستقر أو متذبذبًا، وصفيرًا مسموعًا عند الفوهة. ورفع التدفق أكثر يزيد الأمر سوءًا. خفّض التدفق، أو انتقل إلى عدسة الغاز للحصول على تيار أملس وانسيابي.
- افحص الوصلات بحثًا عن التسريبات. ضع ماءً صابونيًا بالفرشاة على المنظم ووصلات الخراطيم ووصلات الشعلة، والغاز مفتوح. الفقاعات تعني وجود تسريب. تهدر التسريبات الغاز بين اللحامات، وقد تسحب الهواء إلى تيار الغاز. أحكم الوصلة أو استبدلها، ثم اختبرها مجددًا.
- أبقِ التدفق اللاحق معقولًا. قاعدة عملية شائعة في ورش العمل هي حوالي ثانية واحدة من التدفق اللاحق لكل 10 A من تيار اللحام. عند 150 A يكون ذلك \(150 \div 10 = 15\) s. اجعل التدفق اللاحق طويلًا بما يكفي لحماية التنغستن المتبرّد والحفرة الطرفية، لكن ليس طويلًا لدرجة هدر الغاز عند كل توقف.
- امنع التيارات الهوائية بدلًا من رفع الغاز. تُظهر معاملات التيار الهوائي في الحاسبة (×1.25 و×1.5) مقدار الغاز الإضافي الذي تكلفك إياه الرياح. وستائر اللحام أو الأغطية أو حاجز الرياح المؤقت عادةً أرخص وأفضل من رفع التدفق، الذي قد يسبب اضطرابًا أيضًا.
- خطّط لتغيير الأسطوانة مع مراعاة التدفق المسبق واللاحق. يحسب زمن الأسطوانة في الحاسبة \(t = \text{سعة الأسطوانة} \div Q_{\text{CFH}}\)، ويحتسب التدفق أثناء تشغيل القوس فقط. فأسطوانة سعتها 80 ft³ عند 20 CFH تعطي \(80 \div 20 =\) 4 ساعات من التدفق المستمر. وتقلل التدفقات المسبقة واللاحقة والتنظيف والتسريبات الصغيرة هذه المدة عمليًا. أحجام الأسطوانات بالأقدام المكعبة شائعة في الولايات المتحدة. وفي دول كثيرة أخرى تُقاس الأسطوانات باللترات أو بالأمتار المكعبة (1 ft³ ≈ 28.3 L)، لذا حوّل القيمة قبل إدخالها.
- احتفظ بأسطوانة احتياطية للأعمال الطويلة. إذا كان العمل سيستهلك معظم زمن الأسطوانة المقدّر، فاحتفظ بأسطوانة ممتلئة احتياطية. فنفاد الغاز في منتصف اللحام يترك التنغستن وحوض اللحام دون غاز واقٍ.