À quoi sert ce calculateur ?
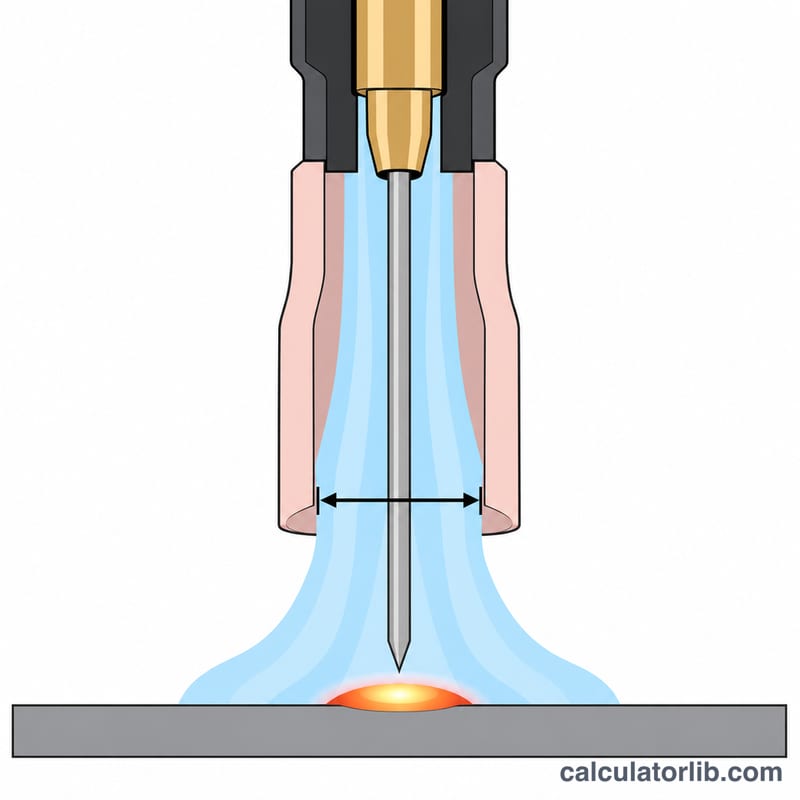
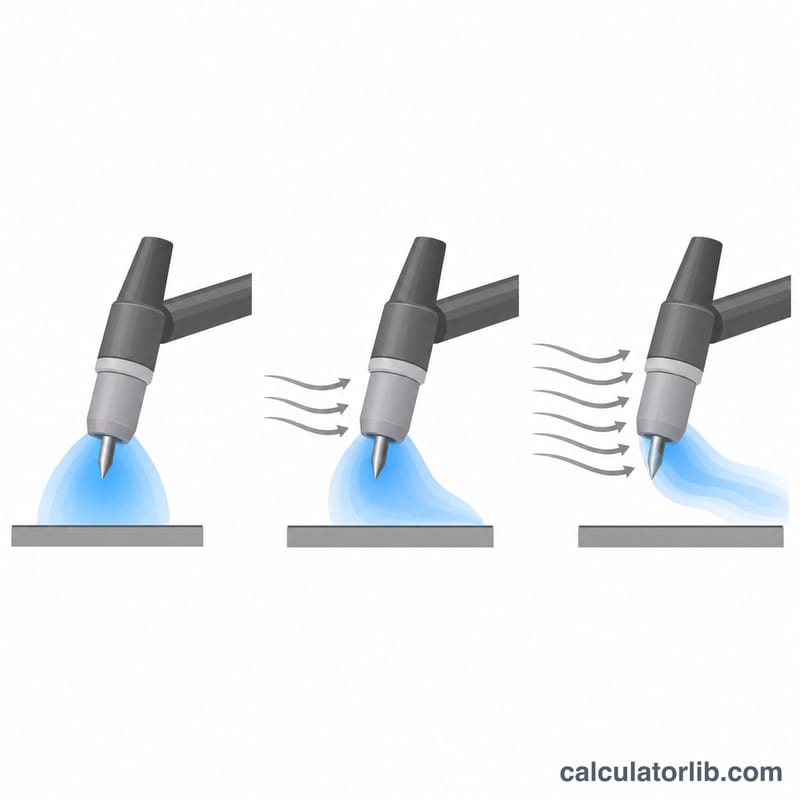
En soudage TIG (procédé 141, ou GTAW dans les normes américaines), le gaz de protection, le plus souvent de l'argon, empêche l'oxygène et l'azote de l'air d'atteindre l'électrode tungstène et le bain de fusion. Si le débit est trop faible, la soudure présente des soufflures (porosités) et le tungstène s'oxyde. S'il est trop élevé, vous gaspillez du gaz et créez des turbulences qui aspirent de l'air dans la zone protégée. Ce calculateur vous donne un débit de départ réaliste selon la taille de votre buse, le gaz utilisé et les courants d'air, puis estime l'autonomie de votre bouteille.
À noter : l'outil reprend les unités anglo-saxonnes utilisées aux États-Unis (CFH, pieds cubes, pouces). Le résultat est aussi donné en L/min, l'unité affichée sur les débitmètres vendus en France. Les bouteilles françaises sont généralement indiquées en m³ : multipliez ce volume par 35,3 pour obtenir des pieds cubes (une bouteille de 10 m³ fait environ 353 pi³).
Mode d'emploi
Sélectionnez le numéro de votre buse céramique. Ce numéro correspond à son diamètre intérieur exprimé en seizièmes de pouce : une buse n°8 mesure 1/2 pouce, soit environ 12,7 mm. Choisissez ensuite le gaz et l'importance des courants d'air à votre poste, puis indiquez la capacité de la bouteille en pieds cubes. Le résultat est un point de départ : affinez le réglage sur votre débitmètre en surveillant l'aspect du cordon et la couleur du tungstène.
La formule
En atelier, on applique couramment une règle simple : environ 2,5 CFH d'argon par numéro de buse, en air calme.
$$Q = 2.5 \times n \times f_{gas} \times f_{draft}$$Dans cette formule, \(n\) est le numéro de buse. \(f_{gas}\) vaut 1,0 pour l'argon, 1,4 pour un mélange argon/hélium et 2,0 pour l'hélium, car ce gaz très léger s'échappe vers le haut et quitte vite la zone de soudage. \(f_{draft}\) vaut 1,0 en air calme, 1,25 avec un léger courant d'air et 1,5 avec un fort courant d'air. Le débit en unités métriques est égal à \(Q \times 0.4719\) L/min, et l'autonomie de la bouteille se calcule avec \(t = V / Q\).
Exemple de calcul
Prenons une buse n°8, de l'argon pur, un atelier sans courant d'air et une bouteille de 330 pieds cubes (environ 9,3 m³) :
$$Q = 2.5 \times 8 \times 1.0 \times 1.0 = 20\,\text{CFH} \approx 9.44\,\text{L/min}$$$$t = \frac{330}{20} = 16.5\,\text{h}$$On obtient donc environ 9,4 L/min, ce qui permet de souder pendant à peu près 16 h 30 en temps d'arc.
Débit de départ selon la taille de buse
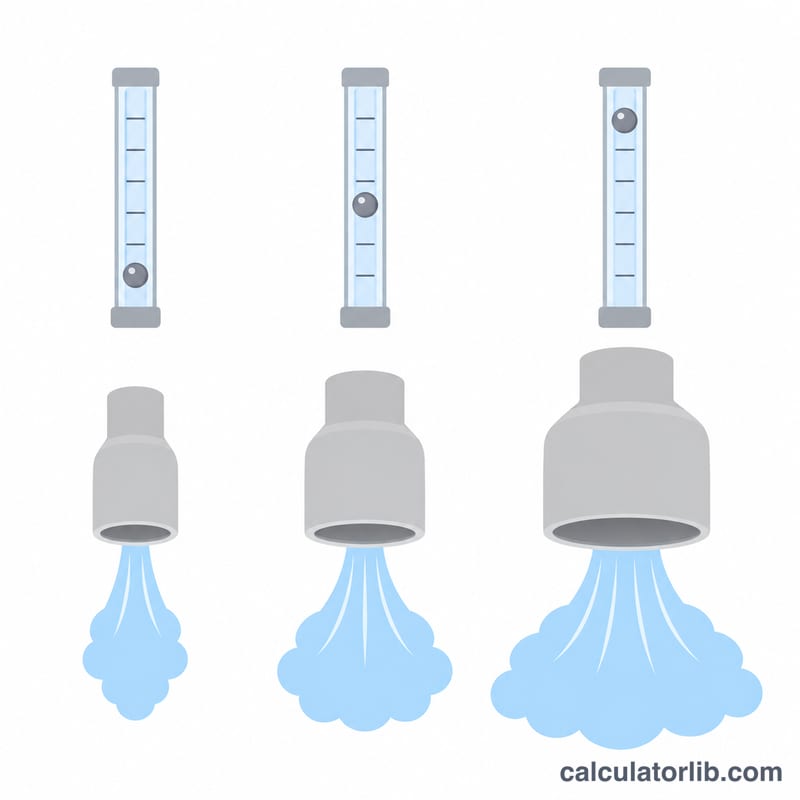
Les numéros de buse TIG indiquent le diamètre intérieur de l'orifice en seizièmes de pouce : une buse n° 8 correspond donc à 8/16 = 1/2 po (12.7 mm). Le calculateur donne un débit de départ \(Q_{\text{CFH}} = 2.5 \times n\) pour de l'argon pur en air calme, où \(n\) est le numéro de la buse. La conversion en litres par minute se fait avec \(Q_{\text{L/min}} = 0.4719 \times Q_{\text{CFH}}\). En cas de courant d'air, la valeur en air calme est multipliée par 1.25 pour un courant d'air faible et par 1.5 pour un courant d'air fort. Par exemple, une buse n° 8 en air calme donne \(2.5 \times 8 = 20\) CFH, soit \(0.4719 \times 20 \approx 9.44\) L/min. Vous pouvez le vérifier dans le calculateur : 20 CFH.
| Buse | Diamètre intérieur (po) | Diamètre intérieur (mm) | CFH en air calme | L/min en air calme | CFH en courant d'air faible (×1.25) | L/min en courant d'air faible | CFH en courant d'air fort (×1.5) | L/min en courant d'air fort |
|---|---|---|---|---|---|---|---|---|
| #4 | 1/4 | 6.4 | 10 | 4.72 | 12.5 | 5.90 | 15 | 7.08 |
| #5 | 5/16 | 7.9 | 12.5 | 5.90 | 15.6 | 7.37 | 18.8 | 8.85 |
| #6 | 3/8 | 9.5 | 15 | 7.08 | 18.8 | 8.85 | 22.5 | 10.62 |
| #7 | 7/16 | 11.1 | 17.5 | 8.26 | 21.9 | 10.32 | 26.3 | 12.39 |
| #8 | 1/2 | 12.7 | 20 | 9.44 | 25 | 11.80 | 30 | 14.16 |
| #10 | 5/8 | 15.9 | 25 | 11.80 | 31.3 | 14.75 | 37.5 | 17.70 |
| #12 | 3/4 | 19.1 | 30 | 14.16 | 37.5 | 17.70 | 45 | 21.24 |
Ces valeurs concernent l'argon pur. Pour un mélange argon/hélium, le calculateur multiplie le débit par 1.4, et pour l'hélium pur par 2.0, car l'hélium est beaucoup plus léger et quitte plus vite la zone de soudage. Toutes ces valeurs sont des points de départ, non des réglages fixes. Réglez la valeur sur votre débitmètre, puis affinez-la selon l'aspect du tungstène et du cordon. L'angle de la torche, la longueur de sortie de l'électrode, l'utilisation d'une lentille à gaz et la forme du joint modifient tous le débit réellement nécessaire.
Conseils pratiques pour régler et économiser le gaz
- Réglez le débit alors que le gaz circule. Lisez le débitmètre pendant que le gaz traverse réellement la torche, soit avec le bouton de purge de la torche, soit pendant la pré-circulation. Une lecture à l'arrêt, sans écoulement, peut être trompeuse. Réglez la valeur donnée par le calculateur, puis ajustez à partir de là.
- Réduisez le débit par petites étapes. Une fois les soudures satisfaisantes, baissez le débit un peu à la fois, par exemple de 1 à 2 CFH (environ 0.5 à 1 L/min) par étape. Continuez à réduire seulement tant que le tungstène reste brillant et argenté après l'arrêt de l'arc et que le cordon reste propre et brillant. Arrêtez-vous au réglage le plus bas qui donne encore un résultat propre.
- Signes d'un débit trop faible. Surveillez un tungstène qui devient gris, bleu ou décoloré après la soudure, un cordon noirci ou terne, ou de la porosité (petits trous) dans la soudure. Si vous observez l'un de ces signes, remontez le débit d'un cran. Vérifiez aussi la taille de la buse et qu'aucun élément ne bloque l'arrivée de gaz.
- Signes d'un débit trop élevé. Un débit excessif crée des turbulences qui aspirent l'air dans la protection gazeuse. Les signes sont la porosité ou l'oxydation malgré un débit élevé, un arc instable ou qui divague, et un sifflement audible au niveau de la buse. Augmenter encore le débit aggrave le problème. Réduisez le débit ou passez à une lentille à gaz pour obtenir un écoulement plus lisse et laminaire.
- Vérifiez l'étanchéité des raccords. Avec le gaz ouvert, passez de l'eau savonneuse sur le détendeur, les raccords de flexible et les raccords de la torche. Des bulles signalent une fuite. Les fuites gaspillent du gaz entre les soudures et peuvent aspirer de l'air dans le flux de gaz. Resserrez ou remplacez le raccord, puis testez à nouveau.
- Gardez une post-circulation raisonnable. Une règle empirique courante en atelier consiste à prévoir environ 1 seconde de post-circulation par tranche de 10 A de courant de soudage. À 150 A, cela représente \(150 \div 10 = 15\) s. La post-circulation doit être assez longue pour protéger le tungstène en refroidissement et le cratère, mais pas assez pour gaspiller du gaz à chaque arrêt.
- Bloquez les courants d'air plutôt que d'augmenter le gaz. Les facteurs de courant d'air du calculateur (×1.25 et ×1.5) indiquent le surcoût en gaz que représente le vent. Des écrans de soudage, des rideaux ou un coupe-vent temporaire sont généralement moins coûteux et plus efficaces qu'un débit plus élevé, qui peut aussi provoquer des turbulences.
- Planifiez les changements de bouteille en tenant compte de la pré- et post-circulation. Le temps de bouteille du calculateur, \(t = \text{volume de la bouteille} \div Q_{\text{CFH}}\), ne compte que le débit à arc allumé. Une bouteille de 80 ft³ à 20 CFH donne \(80 \div 20 =\) 4 heures de débit continu. La pré-circulation, la post-circulation, les purges et les petites fuites réduisent cette durée en pratique. Les capacités de bouteille en pieds cubes sont courantes aux États-Unis. Dans de nombreux autres pays, les bouteilles sont exprimées en litres ou en mètres cubes (1 ft³ ≈ 28.3 L) ; convertissez donc la valeur avant de la saisir.
- Gardez une bouteille de rechange pour les longs travaux. Si un travail doit consommer la majeure partie de la durée de bouteille estimée, prévoyez une bouteille pleine en réserve. Être à court de gaz en pleine soudure laisse le tungstène et le bain de fusion sans protection gazeuse.
Questions fréquentes
Une lentille de gaz (gas lens) change-t-elle le débit ? Oui. La lentille de gaz rend le flux plus régulier et laminaire. Vous pouvez donc souvent faire dépasser davantage le tungstène avec un débit identique, voire un peu plus faible. Considérez le résultat comme un maximum et réduisez le débit tant que la soudure reste propre.
Pourquoi l'hélium demande-t-il plus de débit ? L'hélium est environ dix fois plus léger que l'argon. Il s'échappe rapidement vers le haut, et il faut à peu près le double de débit pour protéger la même surface.
L'autonomie calculée est-elle exacte ? Non. Le calcul ne tient compte que du temps d'arc avec un débit constant. Le pré-gaz, le post-gaz et les éventuelles fuites réduisent l'autonomie réelle de la bouteille.