这个计算器能帮你做什么
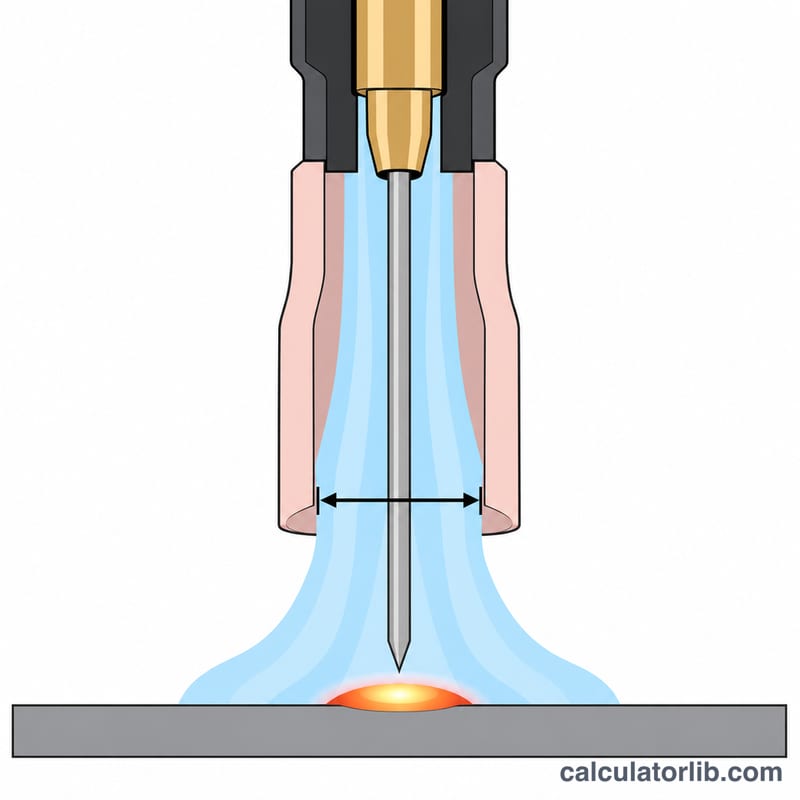
TIG(GTAW,也就是常说的钨极氩弧焊)焊接时,要靠保护气体(一般是氩气)把空气中的氧和氮挡在钨极和熔池之外。气给少了,焊缝容易出气孔,钨极也会氧化发黑;气给多了,不光浪费气,还可能形成紊流,反而把空气卷进保护区。本工具根据你用的瓷嘴大小、气体种类和现场风况,给出一个实用的起始流量,并估算一瓶气能用多久。
使用方法
先选择陶瓷喷嘴(瓷嘴)号数。号数代表内径是多少个 1/16 英寸,例如 8 号瓷嘴内径为 1/2 英寸(约 12.7 mm)。然后选择保护气体和焊接现场的通风情况,再输入气瓶容量(单位:立方英尺)。国内常见的 40 L 氩气瓶充满(约 15 MPa)时大约装有 6 m³ 气体,约合 212 立方英尺,可按此填写。计算结果只是起点,实际焊接时请一边观察焊道成形和钨极颜色,一边在流量计上微调。
计算公式
车间里常用的经验法则是:无风环境下,每个瓷嘴号数约需 2.5 CFH 氩气:
$$Q = 2.5 \times n \times f_{gas} \times f_{draft}$$其中 \(n\) 为瓷嘴号数;\(f_{gas}\) 为气体系数,纯氩取 1.0,氩氦混合气取 1.4,纯氦取 2.0(氦气很轻,会迅速向上逸散);\(f_{draft}\) 为风况系数,无风、微风、强风分别取 1.0、1.25、1.5。换算成公制流量为 \(Q \times 0.4719\) L/min,气瓶可用时间为 \(t = V / Q\)。
计算示例
使用 8 号瓷嘴、纯氩气,在无风的室内车间焊接,气瓶容量 330 立方英尺:
$$Q = 2.5 \times 8 \times 1.0 \times 1.0 = 20\,\text{CFH} \approx 9.44\,\text{L/min}$$$$t = \frac{330}{20} = 16.5\,\text{h}$$也就是说,流量计调到约 9.5 L/min 即可开焊,这瓶气大约够 16.5 小时的燃弧时间。
按杯口尺寸设定起始流量
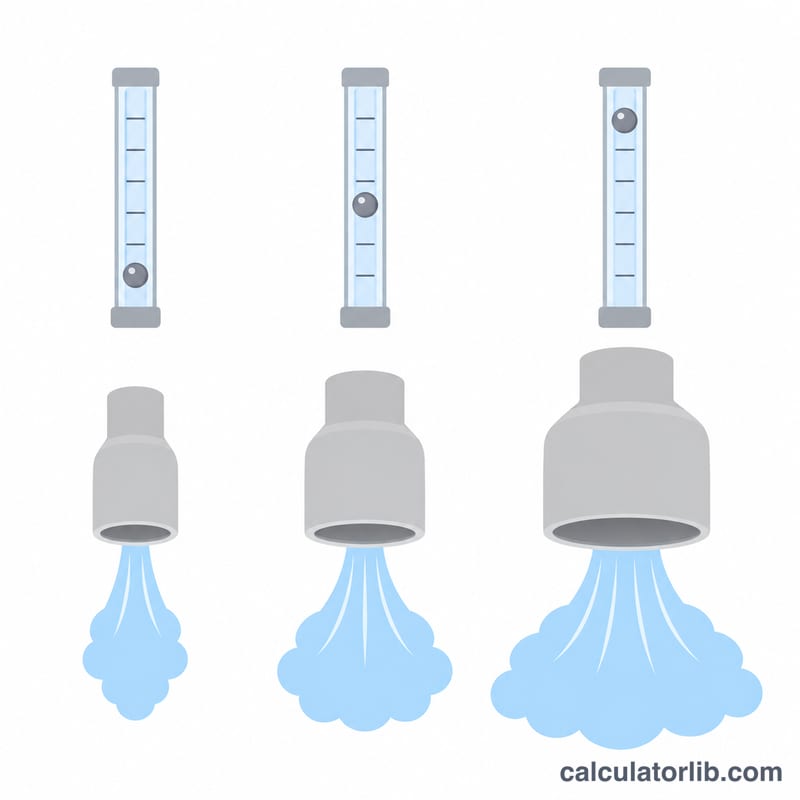
TIG 焊枪的杯口(喷嘴)编号表示喷嘴内孔直径,单位为十六分之一英寸,因此 #8 杯口即 8/16 = 1/2 英寸(12.7 mm)。计算器给出的起始流量为纯氩气、无风环境下的 \(Q_{\text{CFH}} = 2.5 \times n\),其中 \(n\) 为杯口编号。换算为升/分钟使用 \(Q_{\text{L/min}} = 0.4719 \times Q_{\text{CFH}}\)。遇到穿堂风时,无风值分别乘以 1.25(轻度穿堂风)或 1.5(强穿堂风)。例如,#8 杯口在无风环境下为 \(2.5 \times 8 = 20\) CFH,即 \(0.4719 \times 20 \approx 9.44\) L/min。你可以在计算器中核对:20 CFH。
| 杯口 | 内径(英寸) | 内径(毫米) | 无风 CFH | 无风 L/min | 轻度穿堂风 CFH (×1.25) | 轻度穿堂风 L/min | 强穿堂风 CFH (×1.5) | 强穿堂风 L/min |
|---|---|---|---|---|---|---|---|---|
| #4 | 1/4 | 6.4 | 10 | 4.72 | 12.5 | 5.90 | 15 | 7.08 |
| #5 | 5/16 | 7.9 | 12.5 | 5.90 | 15.6 | 7.37 | 18.8 | 8.85 |
| #6 | 3/8 | 9.5 | 15 | 7.08 | 18.8 | 8.85 | 22.5 | 10.62 |
| #7 | 7/16 | 11.1 | 17.5 | 8.26 | 21.9 | 10.32 | 26.3 | 12.39 |
| #8 | 1/2 | 12.7 | 20 | 9.44 | 25 | 11.80 | 30 | 14.16 |
| #10 | 5/8 | 15.9 | 25 | 11.80 | 31.3 | 14.75 | 37.5 | 17.70 |
| #12 | 3/4 | 19.1 | 30 | 14.16 | 37.5 | 17.70 | 45 | 21.24 |
这些数值适用于纯氩气。对于氩氦混合气,计算器会将流量乘以 1.4;对于纯氦气则乘以 2.0,因为氦气密度小得多,会更快地离开焊接区域。所有数值都只是起点,而非固定设定。在流量计上设定该数值,然后根据钨极和焊道的状态进行微调。焊枪角度、伸出长度、是否使用气体透镜以及接头形状,都会改变实际所需的流量。
设定与节约保护气的实用技巧
- 在有气流时设定流量。 应在气体实际流经焊枪时读取流量计,可通过焊枪的吹扫按钮或预送气阶段进行。无气流时的静态读数可能有误导性。将计算器给出的数值设定好,再由此进行调整。
- 分小步降低流量。 焊缝看起来良好后,每次少量降低流量,例如每步 1–2 CFH(约 0.5–1 L/min)。只有在电弧熄灭后钨极仍保持明亮的银白色、焊道干净光亮时,才继续降低。停在仍能获得干净效果的最低设定值。
- 流量过低的迹象。 注意焊后钨极变灰、变蓝或变色,焊道发黑或暗淡,或焊缝中出现气孔(针孔)。若出现任何一种情况,将流量调高一档。同时检查杯口尺寸,并确认没有东西堵塞气流。
- 流量过高的迹象。 流量过大会产生湍流,将空气吸入保护气层。迹象包括:尽管流量设定较高仍出现气孔或氧化、电弧不稳定或游走、杯口处有可听见的嘶嘶声。继续调高流量会使情况更糟。应降低流量,或改用气体透镜以获得更平稳的层流。
- 检查接头是否漏气。 在开启气体的情况下,在减压器、软管接头和焊枪接头处涂抹肥皂水。出现气泡即表示漏气。漏气会在焊接间隙浪费气体,还可能将空气吸入气流。紧固或更换接头,然后重新测试。
- 合理设定滞后送气时间。 车间常用的经验法则是,每 10 A 焊接电流配 1 秒滞后送气。在 150 A 时即 \(150 \div 10 = 15\) s。滞后送气时间应足够长,以保护冷却中的钨极和弧坑,但不要长到每次停焊都浪费气体。
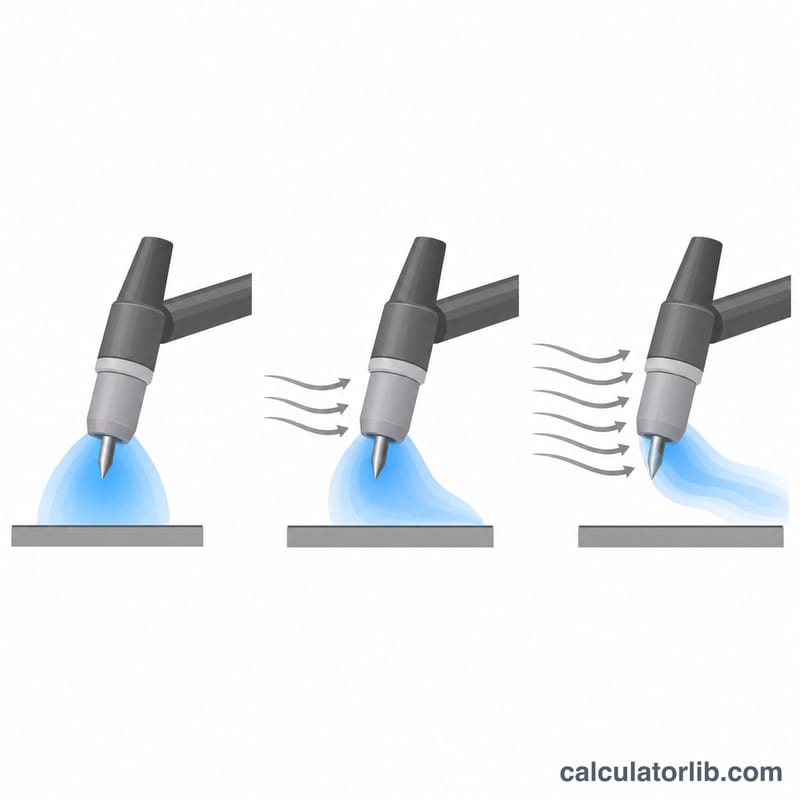
- 挡住穿堂风,而不是调高气体流量。 计算器的穿堂风系数(×1.25 和 ×1.5)显示了风力会让你多耗费多少气体。焊接挡板、帘幕或临时挡风装置通常比调高流量更省钱、效果更好,因为高流量还可能造成湍流。
- 结合预送气和滞后送气规划更换气瓶。 计算器的气瓶使用时间 \(t = \text{气瓶容积} \div Q_{\text{CFH}}\) 仅计入电弧开启时的气体流量。一只 80 ft³ 的气瓶以 20 CFH 流量使用,即 \(80 \div 20 =\) 4 小时连续供气。预送气、滞后送气、吹扫和微小泄漏都会在实际中缩短这一时间。以立方英尺计的气瓶规格在美国很常见。在许多其他国家,气瓶以升或立方米为额定单位(1 ft³ ≈ 28.3 L),因此在输入数值前需先进行换算。
- 长时间作业时备用一只气瓶。 如果一项作业将用掉估计气瓶时间的大部分,应准备一只装满的备用气瓶。焊接中途用完气体,会使钨极和熔池失去保护气。
常见问题
装了气体透镜,流量要变吗?气体透镜能让气流更平稳、呈层流状态,所以通常可以把钨极伸出得更长,而流量保持不变甚至略低。建议把计算结果当作上限,只要焊缝依然光亮干净,就可以适当调小。
为什么用氦气要开更大的流量?氦气的密度只有氩气的十分之一左右,很快就会往上飘走,要覆盖同样的面积,大约需要两倍的流量。
算出来的可用时间准吗?不完全准确。它只计算了恒定流量下的燃弧时间,提前送气、滞后停气以及管路漏气都会让气瓶的实际使用时间更短。