這個計算機能幫你做什麼
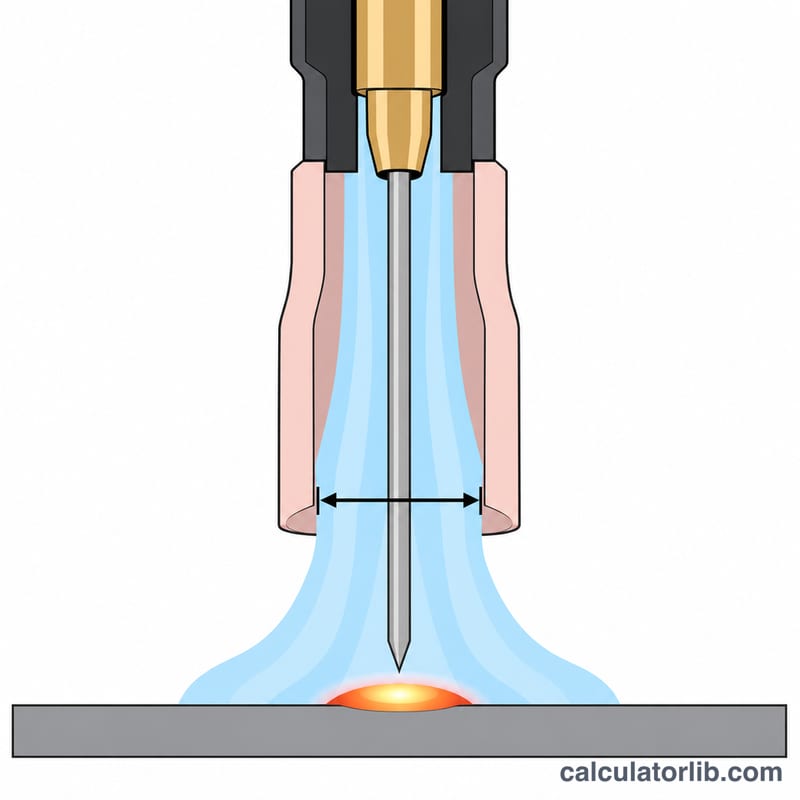
氬焊(TIG/GTAW,鎢極惰性氣體保護焊)靠保護氣體(通常是氬氣)把空氣中的氧和氮隔絕在鎢棒與熔池之外。流量開太小,焊道容易出現氣孔,鎢棒也會氧化發黑;開太大不但浪費氣體,還可能形成亂流,反而把空氣捲進保護區。這個計算機會依照你的噴嘴大小、氣體種類和現場風況,給出一個實用的起始流量,並幫你估算一支鋼瓶大概能用多久。
使用方式
先選擇陶瓷噴嘴號數,號數代表噴嘴內徑是幾個 1/16 英吋(例如 8 號噴嘴就是 1/2 英吋,約 12.7 mm)。接著選擇保護氣體與焊接現場的通風狀況,再輸入鋼瓶容量(單位為立方英尺)。台灣常見的流量錶多以 L/min 標示,計算結果會同時列出 CFH 與 L/min 方便對照;鋼瓶容量若只知道公升數,可除以 28.32 換算成立方英尺。算出來的數值只是起點,實際焊接時請一邊看焊道外觀和鎢棒顏色,一邊在流量錶上微調。
計算公式
現場常用的經驗法則是:在無風環境下,每一號噴嘴約需 2.5 CFH 的氬氣:
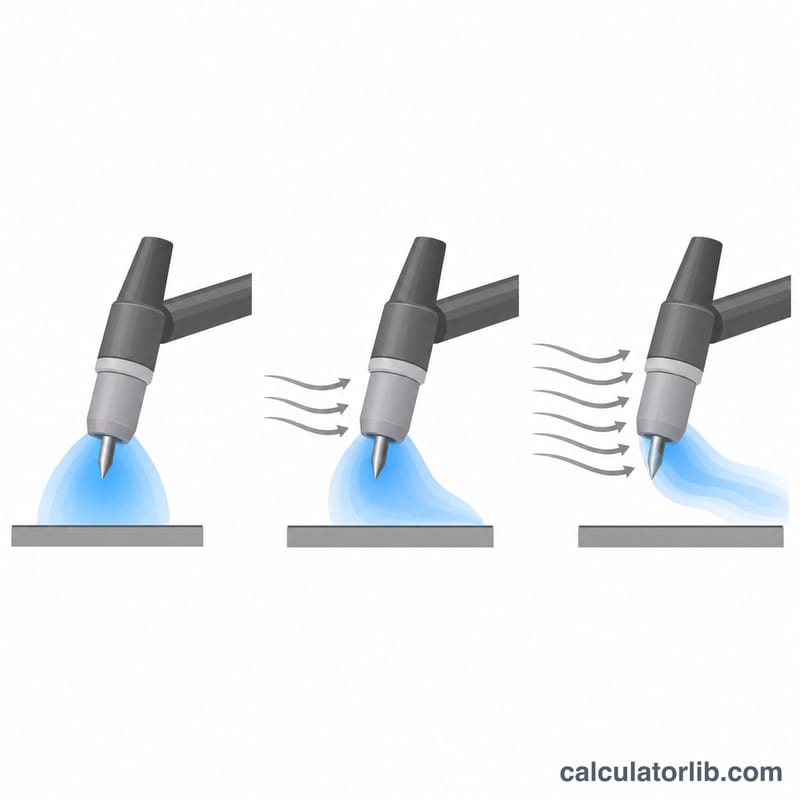
$$Q = 2.5 \times n \times f_{gas} \times f_{draft}$$其中 \(n\) 是噴嘴號數;\(f_{gas}\) 為氣體係數,純氬取 1.0、氬氦混合氣取 1.4、純氦取 2.0(氦氣很輕,會快速往上飄離焊接區);\(f_{draft}\) 為風況係數,無風、微風、強風分別取 1.0、1.25、1.5。換算成公制流量為 \(Q \times 0.4719\) L/min,鋼瓶可用時間則是 \(t = V / Q\)。
計算範例
使用 8 號噴嘴、純氬氣,在無風的室內工廠焊接,鋼瓶容量 330 立方英尺:
$$Q = 2.5 \times 8 \times 1.0 \times 1.0 = 20\,\text{CFH} \approx 9.44\,\text{L/min}$$$$t = \frac{330}{20} = 16.5\,\text{h}$$也就是建議流量約 20 CFH(約 9.4 L/min),這瓶氬氣大約可提供 16.5 小時的實際起弧時間。
依噴嘴尺寸的起始流量
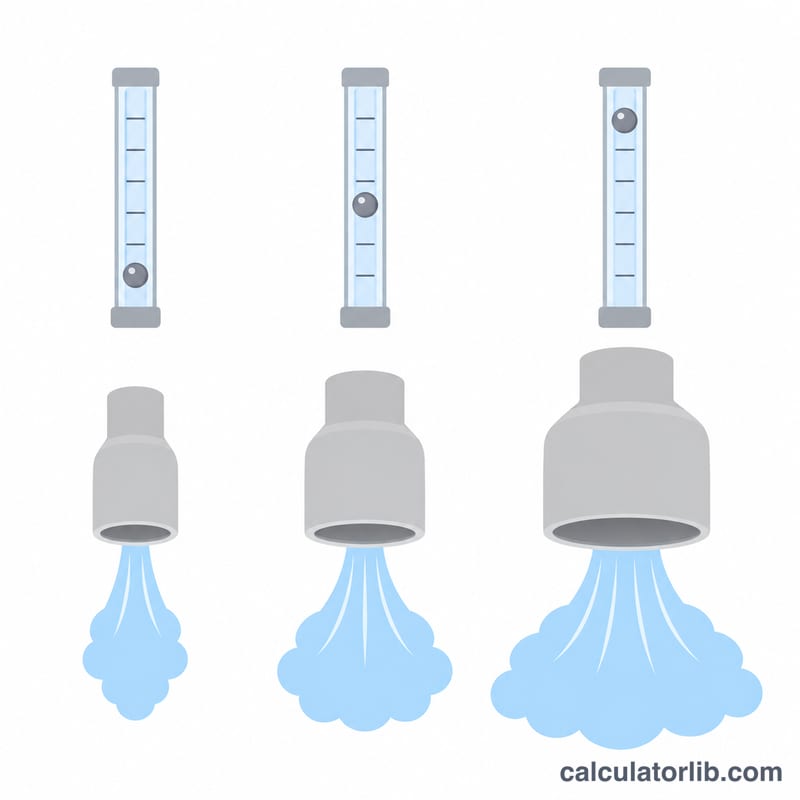
TIG 噴嘴(cup)編號表示孔口的內徑,單位為十六分之一英寸,因此 #8 噴嘴為 8/16 = 1/2 in(12.7 mm)。計算機的起始流量公式為 \(Q_{\text{CFH}} = 2.5 \times n\),適用於靜止空氣中的純氬氣,其中 \(n\) 為噴嘴編號。換算為公升每分鐘的公式為 \(Q_{\text{L/min}} = 0.4719 \times Q_{\text{CFH}}\)。若有氣流,靜止空氣的數值要乘以 1.25(微風)或 1.5(強風)。例如,#8 噴嘴在靜止空氣中為 \(2.5 \times 8 = 20\) CFH,或 \(0.4719 \times 20 \approx 9.44\) L/min。你可以在計算機中核對:20 CFH。
| 噴嘴 | 內徑(in) | 內徑(mm) | 靜止空氣 CFH | 靜止空氣 L/min | 微風 CFH(×1.25) | 微風 L/min | 強風 CFH(×1.5) | 強風 L/min |
|---|---|---|---|---|---|---|---|---|
| #4 | 1/4 | 6.4 | 10 | 4.72 | 12.5 | 5.90 | 15 | 7.08 |
| #5 | 5/16 | 7.9 | 12.5 | 5.90 | 15.6 | 7.37 | 18.8 | 8.85 |
| #6 | 3/8 | 9.5 | 15 | 7.08 | 18.8 | 8.85 | 22.5 | 10.62 |
| #7 | 7/16 | 11.1 | 17.5 | 8.26 | 21.9 | 10.32 | 26.3 | 12.39 |
| #8 | 1/2 | 12.7 | 20 | 9.44 | 25 | 11.80 | 30 | 14.16 |
| #10 | 5/8 | 15.9 | 25 | 11.80 | 31.3 | 14.75 | 37.5 | 17.70 |
| #12 | 3/4 | 19.1 | 30 | 14.16 | 37.5 | 17.70 | 45 | 21.24 |
這些數值適用於純氬氣。對於氬氣/氦氣混合氣,計算機會把流量乘以 1.4;純氦氣則乘以 2.0,因為氦氣輕得多,離開焊接區的速度也快得多。所有數值都只是起始參考,並非固定設定。在流量計上設定該數值,然後依鎢極與焊道的狀況微調。焊炬角度、電極伸出長度、氣體透鏡的使用以及接頭形狀,都會改變你實際需要的流量。
設定與節省氣體的實用建議
- 在氣體流動時設定流量。 請在氣體確實流經焊炬時讀取流量計,可以按焊炬的吹掃按鈕,或在預吹氣期間讀取。沒有氣流時的靜態讀數可能有誤導性。先設定計算機給出的數值,再從那裡調整。
- 分小步降低流量。 焊道看起來良好後,每次稍微降低流量,例如每步 1–2 CFH(約 0.5–1 L/min)。只有在電弧熄滅後鎢極仍保持明亮的銀白色,且焊道乾淨光亮時,才繼續降低。停在仍能得到乾淨結果的最低設定。
- 流量過低的徵兆。 留意焊後鎢極是否變灰、變藍或變色,焊道是否發黑或暗淡,或焊道是否出現氣孔(針孔)。若出現其中任何一種情況,請把流量調高一級。另外也要檢查噴嘴尺寸,以及是否有東西阻塞氣流。
- 流量過高的徵兆。 流量過大會產生紊流,把空氣吸入保護氣流。徵兆包括:即使流量設定很高仍出現氣孔或氧化、電弧不穩或飄移,以及噴嘴處聽得到嘶嘶聲。把流量再調高只會更糟。應降低流量,或改用氣體透鏡,以取得較平順的層流氣流。
- 檢查接頭是否漏氣。 在送氣的狀態下,把肥皂水塗在減壓閥、軟管接頭和焊炬接頭上。若出現氣泡,即表示漏氣。漏氣會在焊接之間浪費氣體,還可能把空氣吸入氣流。鎖緊或更換接頭後,再重新測試。
- 後吹氣時間要合理。 常見的車間經驗法則是,每 10 A 焊接電流約需 1 秒的後吹氣。在 150 A 時即為 \(150 \div 10 = 15\) s。後吹氣的時間應足以保護冷卻中的鎢極與焊坑,但不要長到每次停止時都浪費氣體。
- 擋住風,而不是把氣體調高。 計算機的氣流係數(×1.25 與 ×1.5)顯示風會讓你多花多少氣體。焊接屏風、布簾或臨時擋風板通常比調高流量更便宜,效果也更好,因為調高流量還可能造成紊流。
- 更換鋼瓶時要考慮預吹氣與後吹氣。 計算機的鋼瓶時間 \(t = \text{鋼瓶容積} \div Q_{\text{CFH}}\) 只計入電弧開啟時的流量。例如,80 ft³ 的鋼瓶以 20 CFH 使用,即 \(80 \div 20 =\) 4 小時的連續流量。預吹氣、後吹氣、吹掃以及小漏氣,實際上都會縮短這個時間。以立方英尺(ft³)計的鋼瓶尺寸在美國很常見。許多其他國家的鋼瓶則以公升或立方公尺標示(1 ft³ ≈ 28.3 L),因此輸入前請先換算。
- 長時間作業時備用一支鋼瓶。 若某項作業將用掉估計鋼瓶時間的大部分,請事先備妥一支裝滿的備用鋼瓶。若在焊接途中用完氣體,鎢極和熔池就會失去保護氣體。
常見問題
裝了氣體透鏡(gas lens),流量要改嗎?氣體透鏡能讓氣流更平順、呈層流狀態,所以通常可以把鎢棒伸出長度拉長,流量維持差不多甚至略低即可。建議把計算結果當作上限,只要焊道依然乾淨,就可以再往下調。
為什麼用氦氣要開比較大的流量?氦氣大約比氬氣輕十倍,一出噴嘴就很快往上散逸,要保護同樣的範圍,流量大約得是氬氣的兩倍。
鋼瓶可用時間準確嗎?不完全準確。這裡只計算以穩定流量起弧焊接的時間,實際上前送氣、後送氣,以及管路接頭漏氣,都會讓一瓶氣實際能用的時間變短。